 LIMBĂ


Acasă / Ştiri / Știri din industrie / Compoziție din aliaj de aluminiu A357: siliciu, magneziu și tratament termic explicat
Dacă un desen indică A357-T6 și un furnizor livrează A356-T6, piesele se vor încărca. Vor măsura în continuare corect pe un CMM. Ei pot trece chiar și un test pe banc. Ceea ce nu vor face este să atingă limita de curgere presupusă de proiectare, iar acest deficit tinde să apară luni mai târziu ca o carcasă crăpată, o suprafață de etanșare plânsă sau o defecțiune la oboseală la un șurub. Diferența de chimie este mică pe hârtie, tocmai de aceea trece prin inspecția de intrare.
Compoziția aliajului de aluminiu A357, în greutate, este 6,5 până la 7,5% siliciu, 0,40 până la 0,70% magneziu, maximum 0,20% fier, maximum 0,20% cupru, maximum 0,10% mangan, maximum 0,10% zinc și maximum 0,20% titan . Aluminiul constituie echilibrul. În comparație cu A356, atât podeaua de magneziu, cât și tavanul de magneziu se deplasează în sus, iar limita de fier este ținută mai strânsă. Aceste două schimburi sunt cele care oferă cu aproximativ 15% mai multă forță de curgere după un tratament termic adecvat T6.
Acesta este răspunsul scurt. Restul acestui articol descompune chimia element cu element, compară A357 cu A356 și 356 pe numere reale și apoi explică modul în care ruta de turnare și ciclul de îmbătrânire decid dacă acea chimie devine o piesă structurală de încredere sau un morman scump de resturi.
Compoziție din aliaj de aluminiu A357: chimia completă, element cu element
Tabelul de mai jos enumeră limitele de compoziție publicate pentru denumirea de turnare A357.0, împreună cu o fereastră țintă practică pe care turnătoriile o urmăresc de fapt în interiorul acestor limite. Limitele provin din specificațiile standard de turnare a aluminiului utilizate în întreaga industrie, iar aceleași numere apar în foile de desemnare ale Asociației Aluminiului și în Manualul ASM, Volumul 15: Turnare, care rămâne referința standard pentru metalurgia turnării aluminiului.
| Element | Interval specificat (% în greutate | Țintă practică de turnătorie | Funcția în parte |
|---|---|---|---|
| Siliciu | 6,5 - 7,5 | 6,9 - 7,2 | Fluiditate, rezistență la rupere la cald, turnabilitate |
| magneziu | 0,40 - 0,70 | 0,55 - 0,62 | Întărirea în vârstă prin precipitarea Mg2Si |
| Fier de călcat | 0,20 max | 0,10 - 0,14 | Impuritate; controlează pierderea de ductilitate |
| titan | 0,20 max | 0,10 - 0,15 | Rafinarea cerealelor, comportamentul de hrănire |
| cupru | 0,20 max | Sub 0,05 | Impuritate; reduce rezistența la coroziune |
| Mangan | 0,10 max | Sub 0,05 | Alterează morfologia fazei de fier |
| Zinc | 0,10 max | Sub 0,05 | Impuritate din transferul deșeurilor |
| Alții, fiecare | 0,05 max | Numai urme | Reziduuri nespecificate |
| Altele, total | 0,15 max | Numai urme | Plafonul de impurități cumulate |
| Aluminiu | Echilibru | Echilibru | Matrice |
Un detaliu care ii surprinde pe cumpărători: unele variante A357 permit un adaos foarte mic de beriliu, în intervalul 0,04 până la 0,07 la sută, pentru a rotunji trombocitele purtătoare de fier. Alții limitează beriliul la 0,0007 la sută și îl interzic în practică. Dacă o piesă este destinată unui mediu reglementat sau unei celule de prelucrare cu reguli stricte de tratare a aerului, acea singură linie de pe fișa de specificații se schimbă, atelierul de topire vă poate cita.
Ce face de fapt fiecare element în interiorul unei turnări
Siliciu la 6,5 până la 7,5 la sută
Siliciul este motivul pentru care acest aliaj poate fi turnat. Scade intervalul de topire și împinge aliajul spre eutectica aluminiu-siliciu, care se află aproape de 577 de grade Celsius. La aproximativ 7% siliciu, aliajul este hipoeutectic, astfel încât structura solidificată este un amestec de dendrite de aluminiu înconjurate de o rețea eutectică fină. Această rețea vă oferă fluiditate pe pereți subțiri, rezistență la rupere la cald și o tensiune de contracție relativ scăzută.
Aruncă siliciul sub interval și greșelile și lacrimile fierbinți devin rutină. Împingeți-l deasupra intervalului și siliciul eutectic se îngroașă în plăci aciculare care acționează ca niște crestături interne. Siliciul eutectic nemodificat într-o turnare A357 poate reduce alungirea cu 40% sau mai mult în comparație cu o topitură modificată corespunzător, motiv pentru care o adăugare de stronțiu de aproximativ 0,010 până la 0,020% sau un modificator pe bază de sodiu este o practică standard.
Magneziu la 0,40 până la 0,70 la sută
Magneziul este elementul de întărire și principalul motiv pentru care A357 există ca aliaj separat. În timpul îmbătrânirii artificiale, precipitații fin de siliciu de magneziu se nucleează în întreaga matrice de aluminiu și blochează mișcarea de dislocare. A356 limitează magneziu la 0,45 la sută; A357 permite până la 0,70 la sută. Acest magneziu suplimentar crește puterea de curgere la vârsta de vârf cu aproximativ 20 până la 30 MPa, atunci când totul este egal.
Schimbul este sensibilitatea procesului. A357 se află mai aproape de limita limitei de solubilitate, așa că un tratament scurt cu soluție sau o stingere neuniformă lasă în urmă siliciura de magneziu nedizolvată, iar piesa își îndeplinește apoi specificațiile în timp ce trece încă o verificare spectroscopică a lingoului de intrare.
Călcați la 0,20% maxim
Fierul este ucigașul liniștit al ductilității. Peste aproximativ 0,25% într-un aliaj de siliciu de 7%, fierul formează trombocite Al5FeSi în fază beta care sunt casante, asemănătoare plăcilor și predispuse la crăpare sub sarcină. Menținerea fierului la 0,20% sau mai puțin și, de preferință, 0,15% pentru o muncă de calitate premium, menține acele trombocite mici și mai puțin dăunătoare. Această limită mai strânsă de fier, mai mult decât magneziul, este ceea ce distinge o topitură premium A357 de un aliaj secundar obișnuit.
Rafinament de titan și cereale
Titanul la 0,10 până la 0,15 procente, introdus în mod normal printr-un aliaj principal Al-5Ti-1B, restricționează creșterea granulelor în timpul solidificării. Boabele fine echiaxiale îmbunătățesc hrănirea, răspândesc porozitatea de contracție în pori mai mici și mai bine distribuiți și cresc atât rezistența la tracțiune, cât și alungirea. O topitură care a fost degazată și modificată, dar nu a fost rafinată boabe, va prezenta granule grosiere colonare și o dispersie mai mare în rezultatele testelor mecanice.
Cupru, mangan, zinc și găleată pentru urme
Cuprul este limitat la 0,20% deoarece degradează performanța la coroziune în medii umede sau încărcate de sare. Manganul la 0,10% maxim modifică ușor faza de fier, dar nu poate salva o topitură care este deja grea în fier. Zincul la 0,10% maxim este în mare parte un parametru de control al deșeurilor. Limitele generale, 0,05% pentru orice element unic nespecificat și 0,15% total, există pentru a împiedica reziduurile necunoscute să modifice comportamentul de solidificare a aliajului.
A357 vs A356 vs 356: Unde se separă numerele
Aceste trei aliaje sunt frecvent citate interschimbabil, iar la o revizuire a desenului pot arăta ca variante clericale. Nu sunt. Tabelul de mai jos prezintă valorile tipice publicate de T6; numerele reale se deplasează în funcție de procesul de turnare, grosimea secțiunii și poziția din care este tăiat cuponul.
| Caracteristic | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| magneziu range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Fier de călcat limit (wt%) | 0,20 - 0,35 | 0,20 max | 0,20 max, often 0.15 |
| Rezistenta la tractiune | Aproximativ 230 MPa | Aproximativ 275 MPa | Aproximativ 310 MPa |
| Rezistenta la curgere | Aproximativ 165 MPa | Aproximativ 205 MPa | Aproximativ 255 MPa |
| Alungirea | 3 - 5 procente | 5 - 7 procente | 4 - 6 procente |
| Utilizare tipică | Carcase generale, capace | Suporturi structurale, roți | Carcase cu sarcină mare, piese aerospațiale |
Lectură practică: dacă analiza ta de stres a presupus puterea de curgere a A357 și primești A356, ai pierdut în liniște aproximativ 50 MPa de marjă. La o piesă cu un factor de siguranță de 3, aceasta este invizibilă. Pe o piesă dimensionată la un factor de siguranță de 1,4, este diferența dintre un test de oboseală care trece și o reproiectare.
Tratament termic: de ce chimia singură nu este suficientă
Puteți atinge fiecare număr din Tabelul 1 și, totuși, puteți produce o parte moale. Aliajul atinge rezistența specificată numai după un ciclu T6 în trei etape, iar fiecare etapă are o fereastră practică îngustă.
- Tratamentul cu soluție la aproximativ 540 de grade Celsius timp de 6 până la 12 ore, suficient pentru a dizolva fazele bogate în magneziu înapoi în soluție solidă.
- Stingerea, de obicei în apă caldă sau într-o baie de polimer, suficient de rapidă pentru a prinde o soluție solidă suprasaturată, dar suficient de lentă pentru a evita deformarea secțiunilor subțiri.
- Îmbătrânire artificială la aproximativ 155 până la 170 de grade Celsius timp de 4 până la 8 ore pentru a precipita particulele fine de siliciu de magneziu care realizează întărirea.
Modul de defectare clasic este o întârziere de stingere mai mare decât poate tolera aliajul. A357 este mai sensibil aici decât A356, deoarece încărcarea mai mare de magneziu înseamnă că trebuie reținută mai multă soluție în soluție. O întârziere de câteva minute între tragerea încărcăturii și lovirea rezervorului de stingere poate scădea puterea de curgere mult sub minimul specificat, lăsând în același timp afectată doar marginal rezistența la tracțiune, ceea ce face ca problema să fie greu de detectat cu o singură verificare a durității.
Piesele cilindrilor motorului din aluminiu tratat termic și piese turnate structurale similare sunt o bună ilustrare a profitului. Aceeași geometrie, turnată din aceeași topitură, poate ieși din cuptor fie la 250 MPa, fie la 290 MPa, în funcție de modul în care a fost gestionată stingerea.
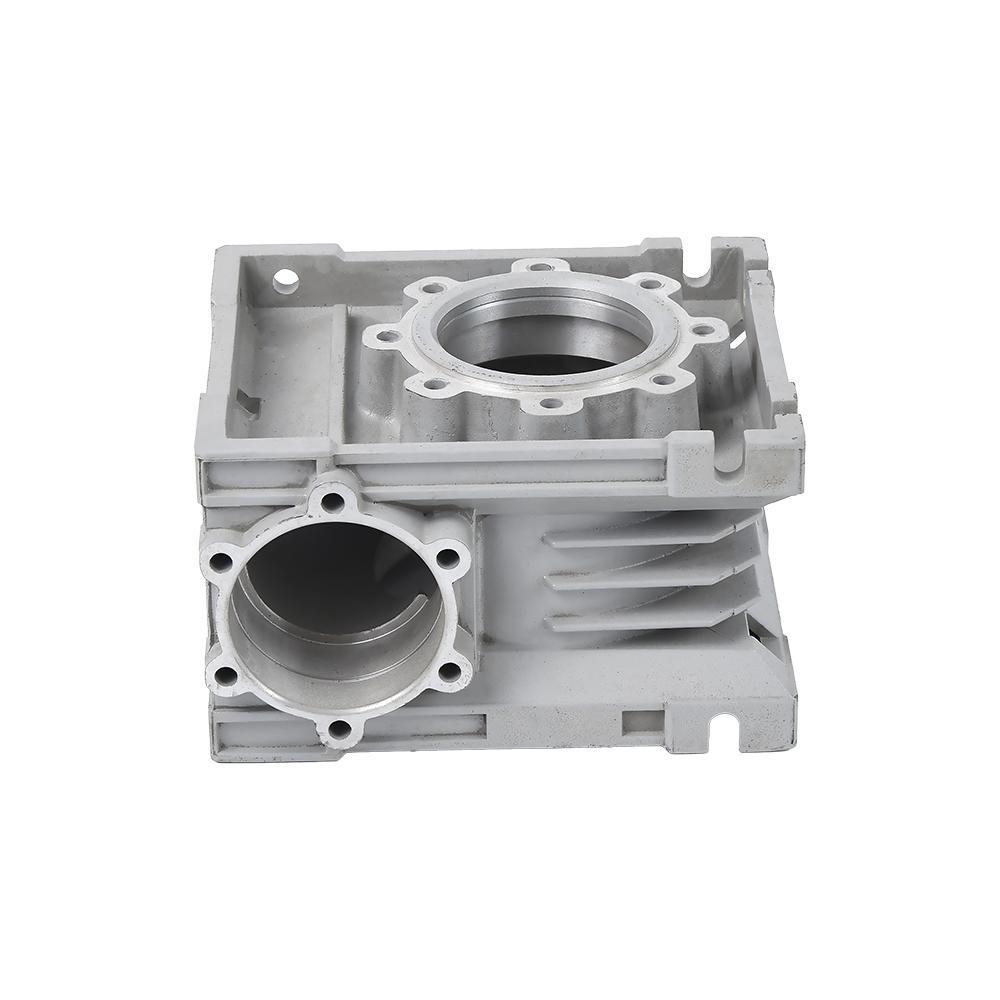
 Aluminiu Auto Engine Cylinder Parts Piese de schimb pentru transplant de orez Vizualizare produs →
Ruta de turnare schimbă ceea ce oferă aceeași chimie
A357 este în mare parte un aliaj din familia gravitației. Este turnat în matrițe de nisip, cochilii de investiție, matrițe permanente din oțel și matrițe de turnare sub presiune joasă. Nu este o potrivire naturală pentru turnarea sub presiune convențională, iar motivul este gazul, nu chimia.
Turnarea sub presiune de înaltă presiune umple o matriță în milisecunde și captează aerul și produsele de descompunere a lubrifianților matriței în interiorul metalului. Aceste goluri sunt invizibile până când piesa intră într-un cuptor de tratare a soluției la 540 de grade Celsius, moment în care presiunea internă crește și bulele de suprafață. A357 depinde de T6 pentru a-și atinge rezistența, astfel încât procesul și aliajul trag în direcții opuse. Dacă doriți chimia A357 într-o piesă de înaltă presiune, în general, trebuie să acceptați o condiție ca turnare sau îmbătrânită la temperatură joasă și o rezistență corespunzătoare mai mică.
Turnarea sub presiune joasă se află într-un mijloc util. Umplerea este lentă și controlată, tubul de ridicare alimentează metal sub presiune prin solidificare, iar captarea gazului este mult mai mică decât la o împușcare de înaltă presiune. Acest lucru face ca A357 de joasă presiune să fie un traseu realist pentru piesele care necesită atât controlul grosimii peretelui, cât și proprietăți complete T6. Dacă doriți un fundal despre modul în care procesul umple o cavitate, această explicație a modului în care funcționează turnarea sub presiune a aluminiului parcurge secvența de umplere pas cu pas.
O comparație practică a celor trei rute pentru munca de tip A357:
- Turnarea cu nisip oferă cea mai mare libertate de proiectare și cea mai lentă solidificare, care îngroșează microstructura și scade alungirea, dacă nu se utilizează frisuri.
- Turnarea permanentă a matriței accelerează răcirea, rafinează structura cerealelor și adaugă de obicei 20 până la 30 MPa de rezistență la tracțiune față de nisip pentru același aliaj.
- Turnarea sub presiune joasă combină o matriță permanentă cu umplere controlată, menținând porozitatea gazului suficient de scăzută pentru un ciclu complet T6 pe piesele cu pereți groși.
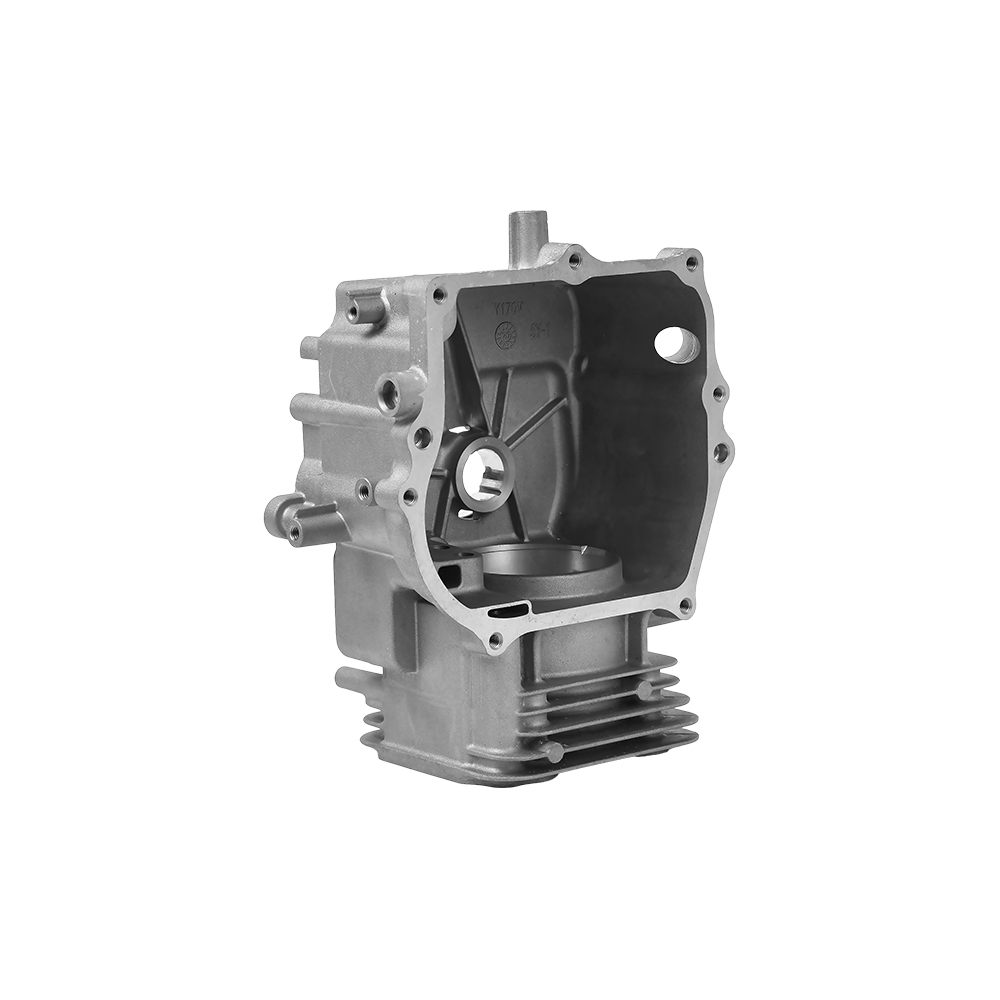
 Piese caroserie cilindrului auto Aluminiu Die Casting Gasoline Engine Case Vizualizare produs →
Defecte care se regăsesc la compoziție sau la manipularea topiturii
Majoritatea refuzurilor A357 nu sunt cauzate de faptul că aliajul este greșit. Acestea sunt cauzate de tratarea greșită a topiturii. Cele cinci probleme recurente sunt următoarele:
Porozitatea gazului. Solubilitatea hidrogenului în aluminiu lichid este de aproximativ douăzeci de ori solubilitatea sa în aluminiul solid. Orice hidrogen rămas în topitură după degazare devine pori rotunzi pe măsură ce metalul îngheață. Soluția este degazarea rotativă cu argon sau azot plus o încărcătură curată și uscată și un nivel de hidrogen măsurat sub aproximativ 0,15 ml la 100 g de aluminiu pentru lucrările structurale.
Porozitate de contracție. A357 se contractă cu aproximativ 6 până la 7 procente din volum la solidificare. Căile de alimentare, ascensoarele și frisoanele trebuie proiectate astfel încât ultimul lichid care se îngheață să stea într-o coloană, mai degrabă decât într-un șurub. Tranzițiile de la gros la subțire sunt acolo unde acest lucru apare primul.
Incluziuni de oxid. Oxidul de aluminiu se formează în câteva secunde pe o suprafață de topire perturbată. Turnarea turbulentă pliază filmul în turnare și produce un defect liniar care apare pe o față prelucrată ca o dungă întunecată care nu se va lustrui.
Lăcrimare fierbinte. Conținutul de siliciu al lui A357 îi conferă o rezistență bună, dar un siliciu scăzut sau o topitură slab rafinată cu granule se va rupe la colțurile interne ascuțite în primele minute de răcire. Rază colțurile și menține titanul la mijlocul intervalului său.
vezicule în timpul T6. Acesta este un eșec de selecție a procesului, mai degrabă decât un eșec chimic și este singurul motiv cel mai frecvent pentru care un cumpărător descoperă că ruta de turnare aleasă nu poate oferi temperamentul specificat.
Unde piesele A357 își câștigă păstrarea
A357 apare oriunde o turnare trebuie să suporte sarcină, să supraviețuiască vibrațiilor și să păstreze totuși o toleranță prelucrată. Toate aplicațiile de mai jos împărtășesc acest model.
- Piese turnate structurale pentru avioane și giratori, unde greutatea este critică și durata de viață la oboseală este cazul de proiectare care guvernează.
- Suspensie auto și noduri de șasiu, inclusiv brațe de control, articulații și suporturi pentru cadru secundar.
- Pompă, compresor și carcase hidraulice care văd presiunea internă și încărcarea ciclică.
- Carcasele motorului și capacele de capăt, unde aliajul trebuie să țină alezajele rulmentului prin ciclul termic.
- Rotoare și componente rotative, unde echilibrul dintre rezistență și alungire decide marginea de spargere.
- Componente de management termic în sistemele de propulsie electrificate, unde o combinație de rigiditate și calea căldurii contează mai mult decât rezistența brută la tracțiune.
O carcasă de motor turnată sub presiune este un studiu de caz reprezentativ. Piesa are de obicei un perete cilindric subțire, o flanșă de montare groasă și scaune de rulment prelucrate la fiecare capăt. Aceste trei caracteristici atrag comportamentul de solidificare în trei direcții diferite simultan: peretele dorește răcire rapidă, flanșa dorește alimentare, iar găurile doresc stabilitate dimensională după tratamentul termic. Obținerea tuturor celor trei dintr-un aliaj înseamnă păstrarea nivelului mediu de siliciu pentru fluiditate, a magneziului la intervalul mediu pentru rezistență și a fierului la nivelul inferior pentru prelucrabilitate.
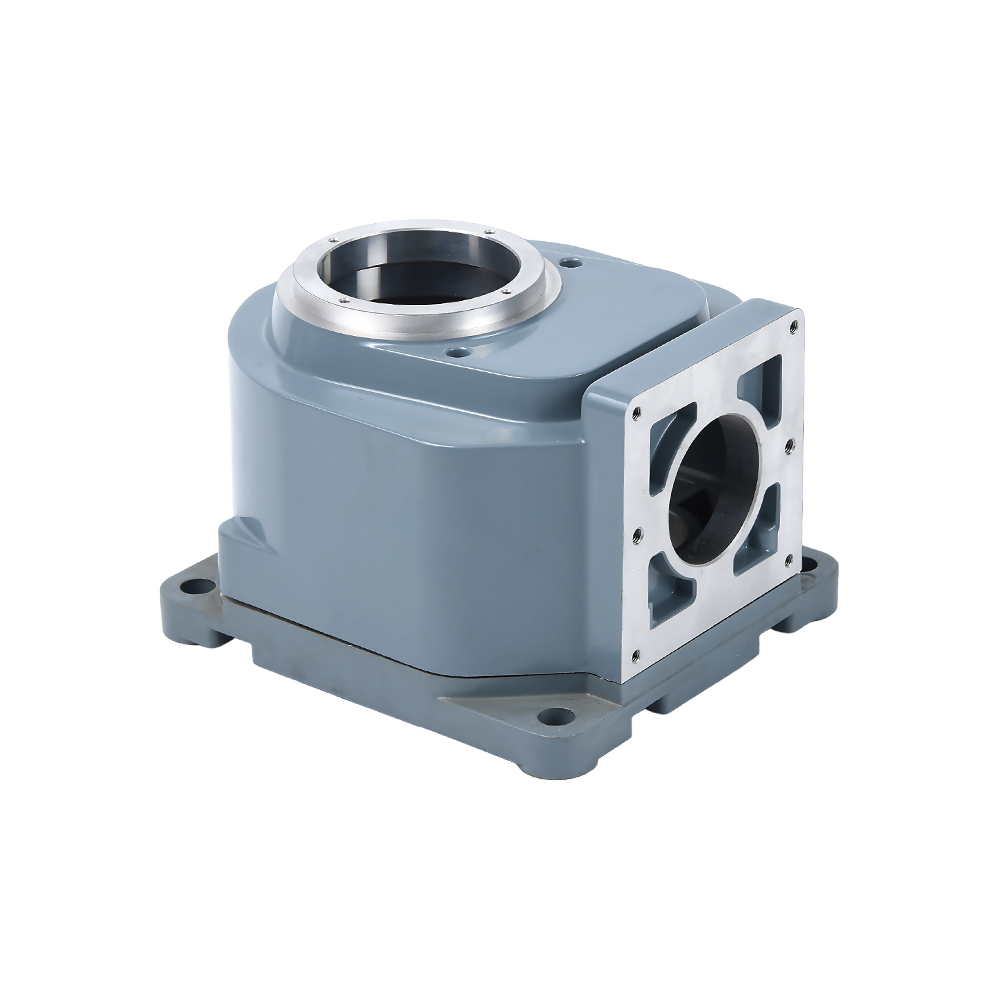
 Aluminiu Die Cast Motor Housing 375 Aluminiu Die Casting Gearbox Housing Vizualizare produs →
Lista de verificare a achizițiilor înainte de a lansa o comandă de achiziție
Câteva întrebări din față elimină cea mai mare parte a riscului dintr-o comandă A357. Lucrați-le în această ordine și conversația tehnică devine scurtă.
- Confirmați temperamentul, nu doar aliajul. A357-F, A357-T5 și A357-T6 sunt produse diferite cu niveluri de rezistență diferite, iar desenul trebuie să spună care dintre ele.
- Cereți țintele de magneziu și fier, nu doar limitele. Un furnizor care urmărește 0,45% magneziu livrează efectiv A356 cu o etichetă A357.
- Indicați de unde va fi tăiat cuponul de testare mecanică. O tăietură cu cupon dintr-o coloană va arăta întotdeauna mai bine decât o tăietură din piesa.
- Acordați cu privire la înregistrarea tratamentului termic. Timpul de soluție, întârzierea la stingere și temperatura de îmbătrânire sunt cele trei numere care decid rezultatul.
- Decideți criteriile de acceptare pentru soliditatea internă înainte de primul articol, deoarece rezultatele radiografice și secționarea determină schimbările sculelor.
- Confirmați alocația de prelucrare. A357 se mașinează curat, dar punctele dure de la segregare sau un eutectic grosier vor distruge o inserție de carbură și un program de livrare la timp, în același timp.
Dacă doriți un răspuns clar dacă geometria dvs. se potrivește cu A357 sau cu alt aliaj, trimiteți desenul și chemarea din aliaj echipei noastre de ingineri și vom reveni cu traseul procesului, temperamentul realizabil și alocația de prelucrare într-un singur răspuns.
Întrebări frecvente despre compoziția aliajului de aluminiu A357
Este A357 la fel cu 357.0?
Se referă la aceeași familie. A357 este denumirea de turnare utilizată în standardele de turnare a aluminiului, iar 357.0 este denumirea Asociației Aluminiului pentru aceeași compoziție. Când vedeți 357.0-T6 sau A357-T6 pe un desen, citiți-le ca fiind același material și verificați limitele de magneziu și fier pentru a fi sigur, deoarece desenele mai vechi au uneori cote de fier mai slabe decât practica curentă.
A357 poate fi turnat sub presiune de înaltă presiune?
Poate fi turnat într-o mașină de turnare sub presiune de înaltă presiune, dar nu i se poate aplica cu ușurință un tratament complet T6 după aceea, deoarece gazul prins se extinde la temperatura soluției și formează vezicule pe suprafață. În practică, piesele A357 de înaltă presiune sunt furnizate într-o stare ca turnare sau în mod deliberat sub vârsta. Dacă desenul necesită A357-T6, piesa trebuie direcționată către turnare sub presiune joasă, matriță permanentă, nisip sau turnare prin investiție.
De ce costă A357 mai mult decât A356?
Trei motive. Limita mai strânsă a fierului necesită un material de încărcare mai curat și un control mai bun al topirii, ceea ce reduce cantitatea de deșeuri la preț redus pe care o poate folosi o turnătorie. Încărcarea mai mare de magneziu înseamnă un control mai strict al procesului în timpul tratării soluției. Iar căile de proces care pot oferi un rezultat T6 autentic, cum ar fi presiunea joasă sau matrița permanentă, au timpi de ciclu mai lungi decât o împușcare de înaltă presiune.
Cum verific conținutul de magneziu pe un lot primit?
Spectrometria de emisie optică pe o probă răcită din turnare este metoda standard și durează doar câteva minute odată ce proba este pregătită. Solicitați ca cifra de magneziu să fie raportată ca un număr, mai degrabă decât ca o trecere sau eșec pe o fereastră largă și eșantionați mai mult de o locație pe piese turnate mari, deoarece magneziul se poate separa în timpul solidificării lente.
A357 are nevoie de beriliu?
Nu, și multe specificații o interzic. O adăugare de beriliu de 0,04 până la 0,07 procente îmbunătățește morfologia fazelor purtătoare de fier și poate ajuta la comportamentul pielii de oxid, dar introduce cerințe de manipulare în atelierul de topire și în prelucrare. Majoritatea lucrărilor structurale sunt realizate cu A357 fără beriliu și cu o limită strictă de fier.
Piesele A357 pot fi sudate?
Ele pot, cu umplutura corectă și controlul procesului, dar sudarea unei piese T6 creează o zonă locală afectată de căldură care își pierde rezistența. Acolo unde sudura este nestructurală, aceasta nu este o problemă. Acolo unde sudarea se află pe o cale de încărcare, proiectarea ar trebui să presupună o reducere a rezistenței locale în acea zonă și să ia în considerare aceasta.
La ce finisaj de suprafață și toleranță mă pot aștepta?
Suprafețele turnate dintr-o matriță permanentă sau dintr-o matriță de joasă presiune aterizează de obicei între 3,2 și 6,3 micrometri Ra, în funcție de acoperirea matriței și grosimea peretelui. Fețele prelucrate sunt limitate de scule și de fixare mai degrabă decât de aliaj, iar toleranțele generale de prelucrare de plus sau minus 0,05 mm pe alezajele și fețele critice sunt de rutină pe o turnare stabilă.
Este A357 potrivit pentru piese cu pereți subțiri?
Da, în limite. Conținutul de 7 procente de siliciu oferă o fluiditate bună, iar pereții de până la aproximativ 3 mm sunt realizabili în matriță permanentă sau turnare la presiune joasă. Mai jos, provocarea trece de la fluiditate la viteza de solidificare: secțiunile subțiri se răcesc atât de repede încât siliciul de magneziu poate rămâne parțial nedizolvat chiar și după un tratament complet cu soluție, iar piesa nu va atinge proprietățile sugerate de chimia sa.
Pentru a închide bucla: compoziția aliajului de aluminiu A357 este definită de 6,5 până la 7,5% siliciu, 0,40 până la 0,70% magneziu și maximum 0,20% fier, elementele rămase fiind menținute la nivel de urme și aluminiu formând echilibrul. Gama de magneziu este ceea ce îl separă de A356 și îi oferă aproximativ 50 MPa de forță suplimentară în starea T6. Limita de fier este cea care păstrează ductilitatea. Iar ruta de turnare plus disciplina de stingere decid dacă vreunul dintre aceste avantaje apare într-adevăr în piesa finită.
Dacă o cotație pentru A357-T6 pare considerabil mai ieftină decât restul, răspunsul este de obicei într-unul din trei locuri: ținta de magneziu, plafonul de fier sau temperatură care este efectiv livrată. Cere numerele și argumentul se termină repede.