 LIMBĂ


Acasă / Ştiri / Știri din industrie / Alegerea furnizorilor de turnare sub presiune din aluminiu: criterii cheie, costuri și semnale roșii
Un singur grup de porozitate într-o carcasă de transmisie poate opri o linie de asamblare timp de o săptămână. De aceea, furnizorii de turnare sub presiune de aluminiu nu sunt niciodată aleși numai pe preț. Acestea sunt alese pentru repetabilitate, controlul procesului și capacitatea de a livra piese finite care se potrivesc fără surprize.
Răspunsul direct la cum să alegeți un furnizor de turnare sub presiune a aluminiului este de a evalua cinci domenii în ordine: capacitatea procesului de turnare, prelucrarea secundară internă, rutinele de inspecție și măsurare, comunicarea inginerească și transparența costurilor. Un furnizor care are un punctaj bun în toate cele cinci vă va menține proiectul previzibil. Un furnizor care este puternic doar în unul sau doi va genera în cele din urmă reprelucrare, întârzieri sau defecțiuni pe teren.
Din 2010, Ningbo Beilun Youyuan Machinery Manufacturing a combinat turnarea sub presiune, prelucrarea CNC și scule într-o singură unitate. Îndrumarea de mai jos reflectă ceea ce vedem atunci când cumpărătorii ne compară cu alți furnizori de turnare sub presiune din aluminiu și este cadrul pe care îl recomandăm oricui să îl aplice înainte de a trimite un desen pentru ofertă.
Ce separă un furnizor capabil de turnare sub presiune a aluminiului de o nepotrivire
Începeți cu mașinile. Aliajele de aluminiu sunt turnate pe mașinile cu cameră rece deoarece atacă sistemul de injecție cu cameră caldă. Forța de blocare, măsurată în tone, definește suprafața maximă proiectată și, prin urmare, anvelopa practică a piesei dumneavoastră. Un furnizor obișnuit de componente personalizate operează prese de la 180 de tone la 1.600 de tone, cu mașini mai mari rezervate pentru carcase mari, cum ar fi cadrele motoarelor și carcasele transmisiei.
Nu suprapotriviți mașina cu piesa. Dacă un furnizor operează o presă de 2.000 de tone, dar nu un echipament mai mic, carcasa dvs. de 200 de grame va fi cotată cu un cost ineficient. Potrivirea potrivită este o gamă de mașini care se potrivește familiei dvs. de piese cu o anumită flexibilitate pentru modificările ulterioare de design.
| Punct de control | Ce îți spune | Ce să întreb |
|---|---|---|
| Gama de tonaj al mașinii | Dimensiunea maximă a piesei și zona proiectată pe care matrița o poate gestiona | Ce presă va rula această parte și care este forța ei de blocare? |
| Suport intern pentru scule | Viteza de reparare a matriței și consecvența întreținerii pe durata vieții de producție | Întrețineți și reparați matrițele în interiorul propriei fabrici? |
| Experiență din aliaj | Adecvarea proprietăților mecanice și de coroziune pentru aplicația dvs | Ce aliaje rulați cel mai des și de ce pentru acele aplicații? |
| Disciplina datelor de proces | Dacă furnizorul măsoară și controlează condițiile de turnare repetabile | Puteți împărtăși rata internă de respingere a trimestrului trecut cu o defalcare pe tip de defect? |
Scara modelează și experiența. O fabrică de mărime medie, cu aproximativ 10 milioane CNY în active fixe și 30 milioane CNY în producție anuală, care este scara aproximativă a propriei noastre operațiuni, poate produce componente personalizate de la 0,05 kg până la 15 kg per bucată fără presiunea minimă de comandă a unui grup industrial. Pentru piesele proiectate, acea gamă de dimensiuni înseamnă de obicei o cotare mai rapidă, lanțuri de comandă mai scurte și răspunsuri mai directe din partea oamenilor care conduc efectiv mașinile.
Amestecul de produse vă spune și ceva. Un furnizor care enumeră piese de motor, carcase de transmisie, corpuri de supape hidraulice și carcase de motor și-a răspândit cunoștințele privind instrumentele și procesele în geometrii provocatoare. Această diversitate îmbunătățește rezolvarea problemelor pe propria ta componentă.
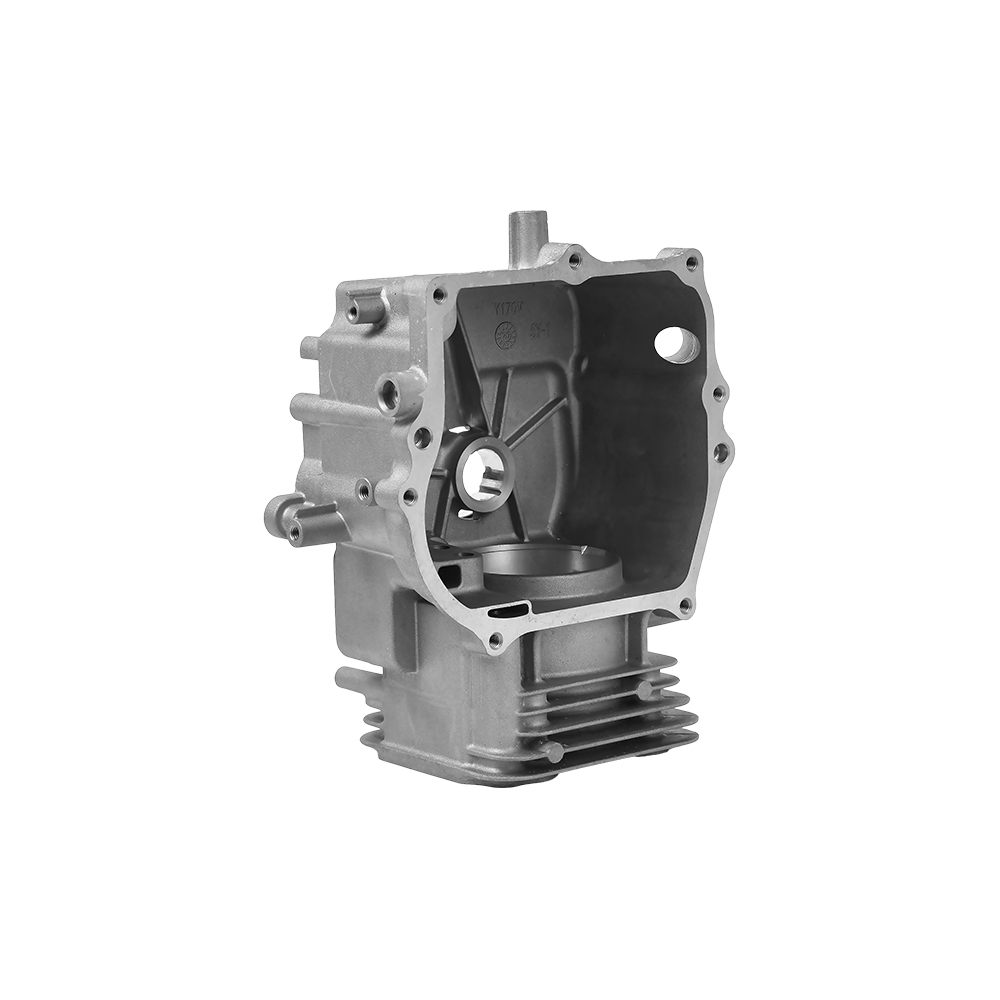
 Piese din aluminiu pentru cilindri auto pentru turnare complexe Această linie de produse demonstrează experiența furnizorilor în turnarea sub presiune la înaltă presiune pentru componentele motoarelor complexe cu pereți subțiri, susținând scalabilitatea și diversitatea geometriei esențiale pentru o aprovizionare fiabilă. Vizualizare produs →
Presiune înaltă vs presiune scăzută: alegeți procesul înainte de furnizor
Cel mai important filtru tehnic este procesul de turnare. Turnarea sub presiune de înaltă presiune (HPDC) injectează aluminiu topit într-o matriță de oțel la viteză mare, producând piese complexe cu pereți subțiri în timpi de ciclu de aproximativ 30 până la 90 de secunde. HPDC este motivul pentru care carterurile motocicletelor și carcasele cutiei de viteze auto pot fi fabricate la scară. Compensația este un risc moderat de porozitate a gazului, astfel încât piesele care trebuie să mențină presiunea necesită adesea impregnare sau un proces diferit.
Turnarea sub presiune joasă (LPDC) umple matrița de jos sub presiune controlată a gazului. Umplerea mai lentă și mai calmă produce metal mai dens, cu mult mai puține incluziuni de gaz. LPDC este alegerea standard pentru suporturile structurale, chiulasele și alte componente care trebuie să fie etanșe la presiune sau tratate termic. Durata ciclului durează de la două minute până la zece minute, motiv pentru care LPDC tinde să fie rezervat pieselor în care soliditatea mecanică depășește economia ciclului.
| Factorul | Turnare sub presiune înaltă | Turnare sub presiune joasă |
|---|---|---|
| Timp de ciclu | 30 până la 90 de secunde | 2 până la 10 minute |
| Grosimea tipică a peretelui | 1,5 până la 4 mm | 3 până la 8 mm |
| Risc de porozitate | Moderat | Scăzut |
| Etanșeitate la presiune | Adesea necesită impregnare | În mod natural dens |
| Cel mai potrivit pentru | Carcase complexe de mare volum | Piese structurale si portante |
Pentru o perspectivă mai largă a motivului pentru care turnarea de aluminiu bate alte rute de producție pentru multe componente, citiți prezentare generală a avantajelor turnării sub presiune a aluminiului . Versiunea scurtă: aluminiul oferă un raport excelent rezistență-greutate, conductivitate termică ridicată și capacitatea de a integra mai multe caracteristici într-o singură turnare.
Dacă piesa dumneavoastră suportă sarcină structurală sau trebuie să sigileze lichid sau gaz, întrebați în mod specific dacă furnizorul recomandă HPDC, LPDC sau o abordare hibridă. Un furnizor care vă oferă același răspuns la proces pentru fiecare întrebare are de obicei un singur proces de vândut, care este un semnal roșu în sine.
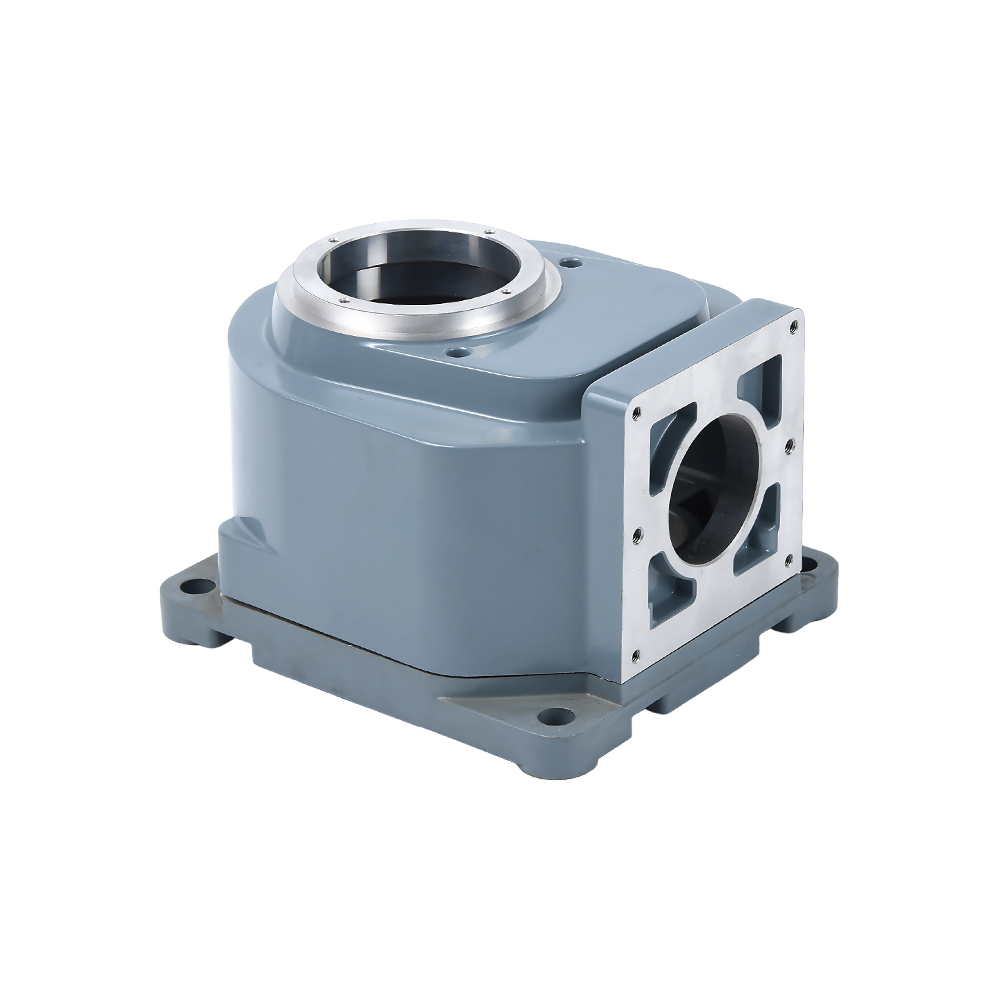
 Componentele caroseriei cilindrului auto care necesită toleranțe strânse Pentru corpurile de cilindri structurale sau etanșate, acest furnizor oferă piese turnate care îndeplinesc toleranțe liniare de ±0,10–0,30 mm, cu prelucrare CNC pentru caracteristici critice - o capacitate cheie de verificat intern. Vizualizare produs →
Prelucrare și finisare: unde se decide toleranța reală
Numai turnarea sub presiune menține dimensiuni liniare de aproximativ /-0,10 până la /-0,30 mm, în funcție de dimensiunea piesei și orientarea caracteristicii. Fețele de etanșare, scaunele lagărelor și găurile de montare necesită un control mai strict, de obicei /-0,02 până la /-0,05 mm. Aceste cifre sunt atinse doar cu prelucrarea CNC, iar întrebarea critică de achiziție este dacă furnizorul de turnare efectuează și acea prelucrare sub același acoperiș.
Atunci când prelucrarea este externalizată, turnarea și atelierul de prelucrare nu au în comun nicio dată de măsurare și nici un singur punct de responsabilitate. Daunele de transport, deviația de configurare și alinierea greșită a programului devin problema dvs. Atunci când turnarea și prelucrarea au loc în aceeași fabrică, caracteristicile prelucrate fac referire direct la data de turnare, iar o echipă deține rezultatul dimensional de la topire la piesa finită.
- Alezaje prelucrate și fețe de etanșare: /-0,02 până la /-0,05 mm tipic.
- Dimensiuni ca turnare: /-0,10 până la /-0,30 mm, în funcție de linia de despărțire a matriței.
- Planeitate pe fețele de montaj prelucrate: 0,05 mm peste 100 mm este realizabilă.
- Rugozitatea suprafețelor pe fețele prelucrate: Ra 1,6 până la Ra 3,2 micrometri, cu Ra 0,8 micrometri disponibile pentru zonele de etanșare.
Finisarea este a doua jumătate a deciziei. Suprafețele din aluminiu turnat sunt funcționale, dar au aspect poros, iar oxidarea întunecă metalul în timp. Cele mai comune căi de finisare sunt acoperirea cu pulbere pentru protecție împotriva coroziunii și aspectul, anodizarea pentru un strat dur rezistent la uzură și sablare cu mărgele pentru o textură mată uniformă. Ar trebui să întrebați ce tratament de suprafață aplică furnizorul în mod obișnuit, deoarece tratamentele interacționează cu aliajul și cu calitatea pielii turnate.
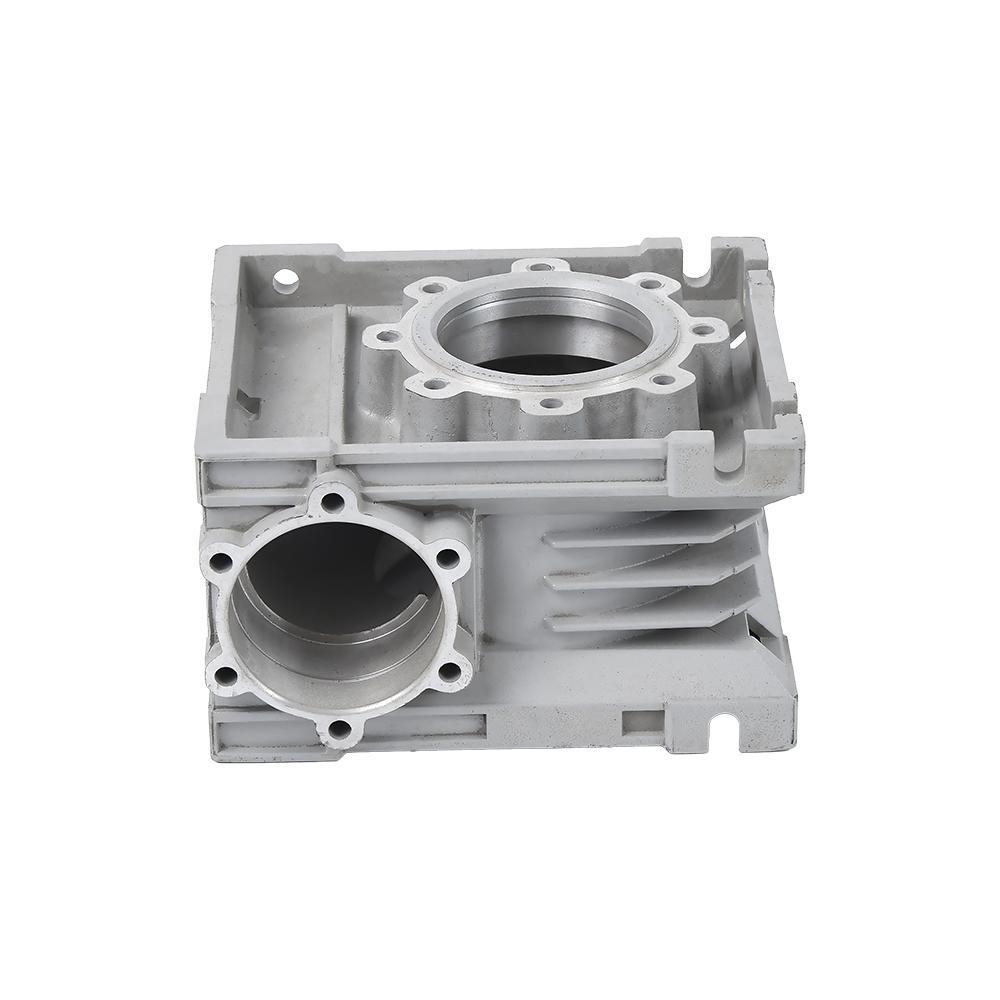
 Carcasa cutiei de viteze din aluminiu turnat sub presiune pentru durabilitate Această carcasă cutie de viteze, aplicabilă carterurilor și reductoarelor motocicletelor, beneficiază de tratamente adecvate ale suprafeței, cum ar fi vopsirea cu pulbere sau anodizarea, susținută de documentația necesară pentru conformitatea la import. Vizualizare produs →
Cum să verificați calitatea furnizorului fără o vizită la fabrică
Pentru majoritatea cumpărătorilor de import, primul contact fizic cu o turnare are loc atunci când cutia se deschide. Documentația este, prin urmare, principalul instrument de verificare. Orice furnizor serios de turnare sub presiune de aluminiu va oferi următoarele fără ezitare.
- Rapoartele de inspecție ale primului articol care conțin date CMM măsurate în raport cu desenul dvs., nu față de o referință generată de furnizor.
- Înregistrările parametrilor de proces pentru prima rulare a articolului, inclusiv presiunea de injecție, viteza pistonului și temperatura de topire.
- Documentația de analiză a materialului care confirmă calitatea aliajului și compoziția chimică a fiecărui lot de topitură.
- Trasabilitatea lotului care leagă materia primă, cuptorul, matrița, mașina și operatorul pentru fiecare transport.
- Rapoarte de teste de scurgere sau presiune pentru carcase, corpuri de supape și orice componentă cu canale interne.
Documentația este însă doar jumătate din verificare. Cealaltă jumătate este calitatea răspunsului. Când trimiteți un desen pentru revizuire, măsurați cât timp îi ia furnizorului pentru a identifica potențialele dificultăți de turnare. Un furnizor capabil va evidenția colțurile interne ascuțite care limitează fluxul de metal, nervuri adânci care captează aerul sau secțiuni neuniforme ale peretelui care provoacă răcire diferențială. Dacă primul răspuns este doar un preț, furnizorul nu a studiat partea dvs.
Ce determină costul pieselor de turnare sub presiune din aluminiu
Pretul pe care il platiti nu este pentru metal. Este pentru inginerie blocată în interiorul metalului. Pentru o componentă personalizată tipică, sculele reprezintă 20 până la 30% din costul inițial al proiectului, iar prelucrarea adaugă de obicei 30 până la 50% la prețul piesei turnate. Înțelegerea ponderii fiecărui factor de cost previne atât supraplata, cât și supraspecificarea.
| Driver de cost | Impact tipic | Ce să revizuiți |
|---|---|---|
| Scule (motrice) | 20 până la 30% din investiția în primul proiect | Număr de diapozitive și miezuri; viata de moarte asteptata |
| Alegerea aliajului | Costul materialului variază în funcție de gradul de aliaj | Selectare ADC12 / A380 / A356 în funcție de nevoile mecanice |
| Grosimea peretelui | Pereții subțiri accelerează ciclurile, dar riscă defecte de umplere | O revizuire a proiectării pentru fabricație poate reduce masa și costul piesei |
| Conținut de prelucrare | Adaugă 30 până la 50 la sută la costul piesei turnate | Combinați mai multe caracteristici într-o singură configurație de prelucrare |
| Finisaj de suprafață | Anodizarea și acoperirea cu pulbere adaugă timp și manipulare | Specificați doar nota necesară, nu maximul cosmetic |
| Volumul comenzii | Prețul piesei scade pe măsură ce volumul răspândește instrumentele și configurarea | Confirmați volumul anual pe care furnizorul îl folosește în cotație |
Cea mai mare pârghie de negociere este împărțirea turnare-prelucrare. Dacă o caracteristică poate fi turnată în loc de prelucrată, economisirea timpului ciclului depășește de obicei costul de prelucrare. De aceea, feedback-ul privind proiectarea pentru fabricație este cel mai valoros lucru pe care un furnizor ți-l poate oferi în etapa de ofertă, înainte de a te angaja la scule.
Steaguri roșii de urmărit la furnizorii de turnare sub presiune de aluminiu
Unele semne de avertizare apar numai după plasarea comenzii de cumpărare. Acestea sunt semnalele care merită detectate mai devreme.
- Fără prelucrare internă. Veți moșteni riscul de coordonare între două programe de producție neconectate.
- Numere vagi ale ratei de respingere. „Reșea totală este sub 3 procente” nu înseamnă nimic decât dacă ele precizează criteriile de măsurare și operațiunile incluse.
- Feedback DFM lent sau superficial. Un furnizor care nu poate descrie modul în care piesa dvs. se va umple, se va răci și se va evacua încă nu a conceput-o.
- Fără plan de întreținere a sculelor. Uzura matrițelor; fără întreținere programată, deviația dimensională apare după câteva mii de fotografii.
- Garantarea toleranțelor imposibile. Un furnizor care cotează /-0,01 mm ca turnat fie nu are experiență, fie plănuiește să prelucreze fiecare suprafață. Ambele vor fi taxate de dvs.
- Oferind un aliaj pentru orice. Aliajele de aluminiu diferă prin fluiditate, rezistență, comportament la coroziune și conductivitate termică. Sfatul unic pentru aliaje este comoditate comercială, nu judecată inginerească.
Furnizorul dorit tratează piesa dumneavoastră ca pe o problemă de inginerie, nu ca pe un articol rând.
Aplicații în care furnizorul potrivit plătește singur
Turnarea sub presiune a aluminiului își câștigă locul oriunde se intersectează greutatea, managementul termic și volumul de producție. Cele mai puternice semnale de cerere provin din câteva sectoare bine definite.
Autovehicule și vehicule cu energie nouă
Carcasele grupului de propulsie, pompele de apă, pompele de ulei, carcasele transmisiei și carcasele motoarelor electrice sunt toate turnate sub presiune din aluminiu. La vehiculele cu energie nouă, circuitul de răcire se extinde dramatic; plăcile de disipare a căldurii și carcasele pompelor se înmulțesc pe vehicul. Aceste piese combină pereții subțiri cu cerințe de etanșare la presiune, care este exact provocarea care separă furnizorii cu experiență de restul.
Motociclete și echipamente de putere mică
Carterurile motocicletelor și carcasele transmisiei trebuie să reziste la vibrații, să suporte sarcinile arborelui cotit și să mențină uleiul în interior la temperatura de funcționare. Secțiunile peretelui sunt subțiri, iar designul matriței trebuie să gestioneze cu precizie atât umplerea, cât și răcirea. Un furnizor care produce aceste piese de ani de zile a rezolvat probleme pe care atelierele de prelucrare generică nu le-au întâlnit niciodată.
Hidraulica si Pneumatica Industriala
Corpurile supapelor, carcasele pompelor și componentele actuatorului trebuie să mențină canalele interne la presiunea de lucru fără scurgeri. Turnarea sub presiune produce aceste geometrii de canal în mod economic, dar cerințele de testare a presiunii impun un control strict al procesului. Furnizorii cu experiență în componente hidraulice înțeleg diferența dintre un gol care este cosmetic și un gol care este catastrofal.
Utilaje agricole
Mașinile de transplant de orez și microcultoarele funcționează în murdărie, umiditate și vibrații. Cutiile de viteze și piesele structurale turnate din aluminiu mențin mașina suficient de ușoară pentru a rezista în condiții de teren. Stiva de toleranță trebuie să rămână stabilă pe perioade lungi de producție, deoarece un fermier nu poate întrerupe sezonul pentru o piesă de schimb.
În aceste aplicații, numitorul comun este același: piesa este la fel de bună ca și procesul care a produs-o.
Întrebări frecvente despre furnizorii de turnare sub presiune din aluminiu
Care este diferența dintre furnizorii care oferă procese de înaltă presiune și de joasă presiune?
Turnarea sub presiune de înaltă presiune utilizează injecția rapidă pentru a produce piese complexe cu pereți subțiri la timpi de ciclu de 30 până la 90 de secunde. Turnarea sub presiune joasă umple matrița lent de jos, producând piese turnate mai dense, etanșe la presiune, cu pereți mai groși. Alegerea corectă depinde de funcția piesei, cerințele mecanice și volumul anual.
Care este un termen realist pentru un proiect personalizat de turnare sub presiune a aluminiului?
Sculele durează de obicei 4 până la 8 săptămâni, iar primele articole urmează la 2 până la 4 săptămâni după aprobarea sculelor. Termenul de producție pentru comenzile repetate este de obicei de 2 până la 4 săptămâni, în funcție de disponibilitatea mașinii, volumul și cerințele de finisare. Aceste cifre se modifică în funcție de complexitatea matriței și de registrul de comenzi al furnizorului, așa că cereți un calendar clar pentru fiecare fază înainte de a plasa comanda.
Ce toleranțe poate atinge turnarea sub presiune a aluminiului?
Dimensiunile turnate sunt de obicei de la /-0,10 până la /-0,30 mm. Caracteristicile prelucrate cu CNC ajung la /-0,02 până la /-0,05 mm, iar fețele de etanșare pot fi menținute la finisarea suprafeței Ra 0,8 micrometri. Proiectați desenul astfel încât dimensiunile critice să se afle pe caracteristicile prelucrate, mai degrabă decât pe suprafețele turnate.
Cu ce aliaje lucrează de obicei furnizorii de turnare sub presiune de aluminiu?
ADC12 și A380 sunt cele mai comune aliaje de uz general datorită fluidității, rezistenței și prelucrabilității lor. A356 este utilizat acolo unde sunt necesare ductilitate și tratament termic. Furnizorii ar trebui să recomande aliajul în funcție de mediul de operare, nu doar de disponibilitate.
Ce cantitate de comandă face ca turnarea sub presiune a aluminiului să fie economică?
Turnarea sub presiune de înaltă presiune devine economică la aproximativ 5.000 de piese pe an și mai mult, deoarece costul sculelor este repartizat pe volum. Turnarea sub presiune joasă poate lucra cu volume mai mici de 1.000 până la 2.000 de piese pe an pentru componentele structurale. Sub aceste volume, procesele alternative, cum ar fi turnarea gravitațională sau prelucrarea CNC din țagle, pot fi mai practice.
Ar trebui să aleg un furnizor care efectuează prelucrări interne?
Da, pentru orice piesă cu găuri prelucrate, fețe de etanșare sau dimensiuni critice de montare. Prelucrarea internă oferă furnizorului întreaga responsabilitate pentru consistența datelor, elimină daunele de transport și scurtează timpul de livrare. Furnizorul poate optimiza, de asemenea, limita turnare-prelucrare pentru a reduce costul total.
Piesa mea se scurge la testele de presiune. Ar putea un alt furnizor să repare acest lucru?
Adesea, da. Scurgerile provin de obicei din porozitatea cauzată de fluxul turbulent al metalului, aerisirea insuficientă sau răcirea incorectă a matriței. Un furnizor cu experiență în turnarea sub presiune joasă sau turnarea la presiune înaltă asistată de vid poate reproiecta strategia de umplere pentru a produce o turnare densă. Solicitați rezultatele testelor de scurgere de la prima rulare a articolului, nu doar după reglarea producției.
Un furnizor de încredere de turnare sub presiune a aluminiului nu este cel cu cel mai mare parc de mașini sau cu cea mai mică cotație. Este cel care înțelege cum este făcută piesa dvs., unde poate eșua și cum să preveniți această defecțiune înainte ca matrița să fie tăiată.
Echipa noastră de la Ningbo Beilun Youyuan Machinery Manufacturing a rezolvat aceste întrebări pentru componente de automobile, motociclete, industriale, agricole și energie noi din 2010. Dacă aveți un desen și doriți o a doua opinie inginerească înainte de a vă angaja la scule, trimite-ne-o prin pagina noastră de contact . Veți primi o recomandare de proces, o revizuire DFM și o cotație transparentă care separă costurile pe care le puteți controla de cele pe care nu le puteți controla.