 LIMBĂ


Acasă / Ştiri / Știri din industrie / Ghidul cumpărătorilor de matrițe de turnare a aluminiului: oțel pentru scule, durata de viață a sculei, cost și defecte
O matriță de turnare din aluminiu este cea mai scumpă decizie într-un proiect de turnare sub presiune. Este unealta din oțel călit care modelează fiecare turnare, stabilește timpul ciclului, controlează rata defectelor și determină de câtă post-procesare va avea nevoie piesa. Matrița este locul unde se nasc toleranțele, unde se câștigă sau se pierde porozitatea gazului și unde o cotație ieftină poate deveni o realitate costisitoare. Pentru cumpărătorii și inginerii care evaluează furnizorii de turnare sub presiune de aluminiu, matrița merită mai multă atenție decât dimensiunea presei, prețul aliajului sau chiar greutatea piesei.
În acest ghid, ne concentrăm în mod special pe matriță, nu pe procesul general. Veți găsi clasele de oțel utilizate pentru matrițele de aluminiu, numerele realiste de viață a sculei, structura costurilor din spatele unei oferte de matriță, defectele care încep în interiorul cavității și regulile de proiectare care țin sub control bugetele de scule și de producție. Scopul este de a face următoarea cotație de scule mai ușor de comparat și mult mai greu de citit greșit.
Ce este de fapt o matriță de turnare din aluminiu
O matriță nu este doar o matriță cu o cavitate goală. Este un sistem complet de scule, format din mai multe plăci de oțel, inserții interschimbabile, miezuri glisante, știfturi de ejecție, puțuri de preaplin, porți și canale de răcire interne. Jumătatea fixă a matriței este montată pe placa staționară a unei mașini de turnare sub presiune cu cameră rece; jumătatea mobilă este montată pe placa de prindere care deschide și închide matrița pentru fiecare lovitură. Aluminiul topit intră în cavitate sub presiune ridicată, se solidifică în câteva secunde, iar jumătatea în mișcare se trage, astfel încât sistemul de ejecție să poată împinge turnarea afară.
Pentru piesele din aluminiu, aproape toată producția utilizează procesul cu cameră rece, deoarece temperatura metalului topit, aproximativ 620–700°C în funcție de aliaj, este prea fierbinte pentru o mașină cu cameră fierbinte. Prin urmare, matrița trebuie să supraviețuiască atât presiunii mari de injecție, cât și șocului termic la fiecare ciclu. De aceea, oțelul matriță, tratamentul termic, designul de răcire și finisarea suprafeței contează mult mai mult în aluminiu decât în sculele de injecție cu zinc sau plastic.
Componentăele matriței pot fi grupate după funcție. Tabelul de mai jos este o listă de verificare practică pentru cumpărătorii care doresc să înțeleagă pentru ce plătesc de fapt într-o ofertă de scule.
| Component | Funcția | Inlocuit/servit |
|---|---|---|
| Plăci de matriță | Țineți inserțiile cavității și ghidați jumătatea în mișcare | După repararea sculei sau deteriorarea accidentului |
| Inserții în cavitate | Blocuri de oțel prelucrate care formează suprafața de turnare | Când verificarea căldurii sau eroziunea depășește limitele de tragere |
| Tobogane și lifters | Creați găuri laterale, tăieturi și unghiuri complexe de eliberare | Piese de uzură, inspectate în timpul întreținerii programate |
| Știfturi de evacuare | Împingeți turnarea solidificată din jumătatea în mișcare | Înlocuit de obicei după câteva mii de focuri |
| Alergator, poarta, puturi de preaplin | Ghidați metalul topit în cavitate și prindeți materialul rece sau murdar | Modificat în timpul prelevării, dacă apar probleme de debit |
| Canale de răcire | Îndepărtați căldura din matriță într-un mod controlat | Curățat și testat debit în întreținerea sculelor |
Dacă sunteți nou în metoda de producție mai largă, vă ajută să înțelegeți mai întâi proces de turnare sub presiune a aluminiului și apoi reveniți la detaliile sculelor. În practică, matrița este partea a procesului care separă o producție stabilă și repetabilă de una care creează surprize în fiecare audit.
Matricea guvernează calitatea turnării mai mult decât o face presa
Multe conversații de cumpărare se concentrează pe tonaj presei, viteza de injecție și greutatea împușcatului. Acești parametri contează, dar sunt ajustați în jurul matriței. O matriță decide cât de bine umple metalul cavitatea, cât de repede se răcește, unde se solidifică ultimul material și dacă gazul are o cale de a scăpa. Chiar și o presă nou-nouță de 900 de tone nu poate produce o turnare sonoră dintr-o matriță prost proiectată.
Trei factori controlați prin matriță au cel mai mare impact asupra calității:
- Model de umplere. Poziția porții și geometria canalului controlează modul în care aluminiul topit trece prin cavitate. O matriță care se umple uniform împinge aerul înaintea metalului în puțurile de preaplin; o matriță care se umple inegal creează închideri la rece, aburi și gaz prins.
- Viteza de răcire. Linia de apă din interiorul matriței determină locul în care turnarea se solidifică mai întâi. Solidificarea direcțională ar trebui să forțeze ultimul metal lichid în zonele de preaplin sau coloane, nu în interiorul peretelui părții. Dacă aspectul de răcire este greșit, porozitatea de contracție apare în aceeași locație la fiecare fotografie.
- Starea suprafeței matriței. O cavitate bine finisată, eliberată corect, produce piese turnate cu textură de suprafață consistentă și mai puține probleme de lipire. Pe măsură ce suprafața matriței începe să se verifice termic sau să se erodeze, calitatea suprafeței de turnare se degradează înainte ca defectul să devină vizibil la verificări dimensionale simple.
Într-un mediu de producție, matrița controlează și repetabilitatea. O matriță stabilă, rulată sub o fereastră de proces documentată, ar trebui să ofere aceeași dimensiune și același finisaj de suprafață pe mii de cadre. Când un client vede o deviere dimensională în piesele livrate, prima întrebare ar trebui să fie întotdeauna despre starea matriței, nu despre aliajul de aluminiu. Pentru o referință utilă asupra categoriilor de defecte și a ceea ce înseamnă acestea la nivelul atelierului, sistemul de clasificare a defectelor NADCA este un punct de pornire industrial utilizat pe scară largă.
Clasele de oțel și durata de viață așteptată a sculei pentru matrițele din aluminiu
Calitatea de oțel este primul lucru de verificat atunci când comparăm două cotații de matriță pentru aceeași piesă. Doi furnizori pot oferi un preț similar al matriței, dar unul poate folosi un oțel standard H13 călit în vid, în timp ce celălalt folosește o calitate premium cu costuri mai mari, cu o rezistență mai bună la oboseală termică. Prețul matriței este similar doar până la prima apariție a verificării termice.
| Calitatea oțelului | Duritate comună pentru matrițele Al | Durata de viață așteptată a matriței pentru turnările de Al | Cel mai potrivit pentru |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 de fotografii | Standard de producție pentru majoritatea pieselor turnate de aluminiu |
| H11 | 44–52 HRC | 80.000–120.000 de fotografii | Miezuri complexe, nervuri adânci, geometrii de ejecție dificile |
| Premium H13 / ESR-grade | 48–54 HRC | 150.000–200.000 de fotografii | Piese auto de lungă durată și de înaltă integritate |
Aliajul turnat schimbă și durata de viață a matriței. Aluminiul se află la mijlocul gamei. Aliajele de zinc turnate la temperaturi mai scăzute și creează mult mai puțină oboseală termică; Aliajele pe bază de magneziu și cupru atacă mai agresiv suprafața matriței. Tabelul de mai jos oferă o comparație realistă.
| Familia de aliaje | Temperatura tipică de topire | Viața tipică a morții | Cauza principală a uzurii matriței |
|---|---|---|---|
| Aliaje de zinc | 380–450°C | 500.000 de focuri | Uzură abrazivă, șoc termic scăzut |
| Aliaje de aluminiu | 620–700°C | 100.000–200.000 de fotografii | Oboseală termică și lipire |
| Aliaje de magneziu | 620–680°C | 80.000–120.000 de fotografii | Atacul chimic mai mare asupra oțelului |
| Aliaje de cupru/alamă | 900–1000°C | 20.000–50.000 de fotografii | Fisurare termica severa si eroziune |
Numerele de viață ale matriței de mai sus presupun întreținere rezonabilă: temperatură controlată a matriței, curățare regulată, inspecție de fisuri și operații ocazionale de detensionare pe sculele puternic încărcate. Fără întreținere, chiar și o matriță de oțel premium va eșua devreme. Nu tratați durata de viață a matriței ca pe o caracteristică fixă a oțelului; este un rezultat al oțelului, proiectării sculelor, controlului procesului și întreținerii împreună.
Ce determină prețul unei matrițe de turnare de aluminiu
O cotație a matriței nu este doar prețul prelucrării unei cavități. Blocul de oțel reprezintă o mică parte din costul total. Banii reali merg în inginerie, fabricarea electrozilor, programarea CNC, lustruirea, asamblarea și fotografiile de probă. Dacă un furnizor cotează un preț foarte scăzut al matriței, întrebați ce este exclus, mai degrabă decât să celebrați afacerea.
O defalcare simplificată a costurilor pentru o matriță tipică de turnare sub presiune din aluminiu arată astfel:
- Proiectare și simulare a curgerii matriței: 5-10% din prețul sculelor. Acest cost merită protejat, deoarece previne corecțiile costisitoare ulterioare.
- Oțel matriță și tratament termic: 12–18%. Include întărirea în vid, călirea și reducerea stresului.
- Prelucrare CNC și EDM: 40–50%. Acesta este nucleul muncii de fabricare a matrițelor.
- Montare, lustruire și asamblare: 15–20%. Include obținerea finisajului de suprafață specificat și răspunsul sistemului de evacuare.
- Fotografii de probă și prelevare de probe: 3–5%. Folosit pentru a valida dimensiunile, calitatea suprafeței și parametrii procesului înainte de lansarea în producție.
Cea mai mare decizie strategică este numărul de cavități. O matriță cu o singură cavitate este mai ieftină, mai simplă și mai ușor de modificat. O matriță cu mai multe cavități produce mai multe piese într-un singur ciclu de mașină și scade costul pe piesă, dar multiplică riscul sculei. Dacă o cavitate are o decalare dimensională ușoară, întregul ciclu de producție trebuie să se oprească în timp ce acea cavitate este reparată.
| Numărul cavităţii | Costul relativ al matriței | Piese pe ciclu | Volumul cel mai potrivit |
|---|---|---|---|
| 1 cavitate | 1,0x | 1 | Prototipări, volum foarte mic, geometrie complexă |
| 2 cavități | 1,6–1,8x | 2 | Volume anuale de la zeci de mii în sus |
| 4 cavități | 2,5–3,0x | 4 | Piese auto și aparate de mare volum |
| 8 cavități | 4,5–5,5x | 8 | Programe stabile, cu volum foarte mare, cu previziuni sigure |
Mulți cumpărători experimentați încep cu un instrument cu o singură sau două cavități, validează procesul și apoi adaugă mai multe cavități sau construiesc o a doua matriță. Această abordare reduce expunerea financiară a unei erori de proiectare, permițând totodată o cale de accelerare către producția de volum mare.
Defecte de turnare legate de matriță și cum să le preveniți
Majoritatea defectelor de turnare sub presiune sunt numite după ceea ce inspectorul vede pe piesa finită, dar multe dintre ele încep în interiorul matriței. Înțelegerea relației dintre defect și moarte îi ajută pe cumpărători să pună întrebările potrivite în timpul eșantionării și discuțiilor PPAP. Tabelul de mai jos rezumă cele mai frecvente defecte legate de matriță și contramăsurile practice utilizate de inginerii de turnare sub presiune.
| Defect | Cauza legată de deces | Prevenirea |
|---|---|---|
| Porozitatea gazului | Aerisire slabă, căi lungi de curgere, puțuri de preaplin deplasate | Reproiectează porțile și gurile de aerisire, adaugă asistență pentru vid |
| Închide la rece | Temperatura matriței este prea scăzută, metalul îngheață înainte ca cavitatea să fie plină | Creșteți temperatura matriței, echilibrați timpul de umplere, reglați viteza porții |
| Lipire / lipire | Aluminiul se leagă chimic de o suprafață neprotejată a matriței | Nitrurare sau acoperire PVD a suprafețelor cavității |
| Verificarea căldurii | Expansiunea termică și contracția repetată a feței matriței | Utilizați oțel H13 sau premium, răcire controlată, eliberare periodică de stres |
| Flash | Deformarea matriței, linie de despărțire uzată, forță de strângere greșită | Reparați linia de despărțire, mențineți paralelismul platanului, reglați tonajul clemei |
| Urme de ejectie | Tiraj insuficient, știfturi de evacuare prea puțini, forță mare de evacuare | Măriți unghiul de aspirare, adăugați știfturi de evacuare, lustruiți suprafața cavității |
O matriță bine concepută nu va elimina toate defectele de la sine. Parametrii procesului, cum ar fi temperatura de topire, profilul de injecție, aplicarea pulverizării și sincronizarea ciclului trebuie să se potrivească cu designul matriței. Dar dacă matrița este corectată și defectul apare în continuare la fiecare lovitură, probabil că fereastra de proces este încălcată, nu designul matriței.
Reguli de proiectare care protejează matrița și deșeurile inferioare
Designerii de piese tratează uneori matrița ca și cum ar putea reproduce orice model CAD. Nu se poate. Matrița are nevoie de unghiuri de tragere, pereți uniformi, colțuri rotunjite și spațiu pentru ca metalul să curgă. Dacă piesa încalcă aceste reguli, apar probleme de calitate în producție și costurile de întreținere a matriței cresc. Vestea bună este că majoritatea regulilor sunt simple și măsurabile.
| Caracteristica de design | Interval recomandat | Motivul |
|---|---|---|
| Unghi de tiraj exterior | 1-2 grade | Permite scoaterea curată fără deteriorarea suprafeței |
| Unghiul de tiraj intern | 2-3 grade | Ajută turnarea să elibereze din jumătatea în mișcare |
| Grosimea nominală a peretelui | 2,5–6,0 mm | Echilibrează umplerea, rezistența și comportamentul de răcire |
| Uniformitatea peretelui | Păstrați secțiunile cât mai egale posibil | Evită porozitatea de contracție și urmele de scufundare |
| Grosimea bazei nervurilor | 0,6–1,0x peretele adiacent | Rigidește piesa fără a crea secțiuni groase |
| Raza interioară a colțului | 1,0 mm sau mai mare atunci când este posibil | Reduce concentrația de stres și îmbunătățește fluxul de metal |
Acestea sunt puncte de plecare, nu legi absolute. Piesele mari, carcasele cu pereți subțiri, suporturile structurale și corpurile supapelor etanșe la presiune se vor abate fiecare într-o direcție diferită. Obiectivul este să nu urmărești masa orbește; este de a forța revizuirea designului să întrebe de ce există un anumit perete, nervură sau rază înainte ca oțelul matriță să fie tăiat.
Selecția aliajului de aluminiu și efectul acestuia asupra duratei de viață a sculei și a toleranțelor
Aliajul de aluminiu nu decide doar proprietățile mecanice ale piesei finale. De asemenea, influențează cât de agresiv metalul topit atacă matrița, cât de bine umple secțiunile subțiri și la ce toleranță dimensională vă puteți aștepta. Cumpărătorii care schimbă aliajele după ce matrița este deja construită pot fi surprinși de rezultat.
| Aliaj | Caracteristici cheie | Aplicații tipice |
|---|---|---|
| A380 / ADC12 | Rezistență, umplere și costuri echilibrate | Structura generală, carcase auto, suporturi pentru motor |
| A383 | Rezistență mai bună la rupere la cald, umplere bună | Coaste subțiri, părți complexe cu pereți subțiri |
| A360 | Rezistență mai bună la coroziune, conținut scăzut de cupru | Piese expuse, medii marine sau corozive |
| A413 | Fluiditate excelentă și etanșeitate la presiune | Corpuri de supape, componente etanșe la presiune |
| B390 | Duritate ridicată, rezistență bună la uzură, prelucrare mai dură | Blocuri motor, cilindri, suprafețe critice de uzură |
Din perspectiva matriței, conținutul de siliciu și conținutul de cupru al aliajului afectează comportamentul de lipit și eroziune. Aliajele cu siliciu mai mare, cum ar fi A383 sau B390, curg bine, dar pot fi mai abrazive pe suprafața oțelului. Aliajele cu conținut mai scăzut de fier pot crește lipirea, motiv pentru care un tratament de suprafață precum nitrurarea este adesea specificat împreună cu decizia de aliaj. Combinația potrivită este aliajul, acoperirea matriței, aspectul de răcire și setările de proces, nu un singur articol.
Turnare plus prelucrare: unde matrița devine o piesă finită
O matriță de turnare din aluminiu produce o formă aproape netă, nu o componentă finită. Alezurile mai trebuie prelucrate, fețele de etanșare necesită planeitate, filetele necesită tăiere, iar dimensiunile critice necesită toleranța mai strânsă pe care o poate oferi un proces CNC. Acesta este motivul pentru care capacitatea de prelucrare a furnizorului de turnare sub presiune contează la fel de mult ca matrița în sine.
Un furnizor care execută atât turnarea sub presiune, cât și prelucrarea CNC în aceeași fabrică poate controla întregul flux de lucru: matrița creează turnarea, mașina CNC o termină, iar inspecția finală vede aceeași piesă în aceeași clădire. Acest aranjament reduce timpul de logistică, evită deteriorarea în timpul transportului și menține datele de măsurare stabile între operațiuni.
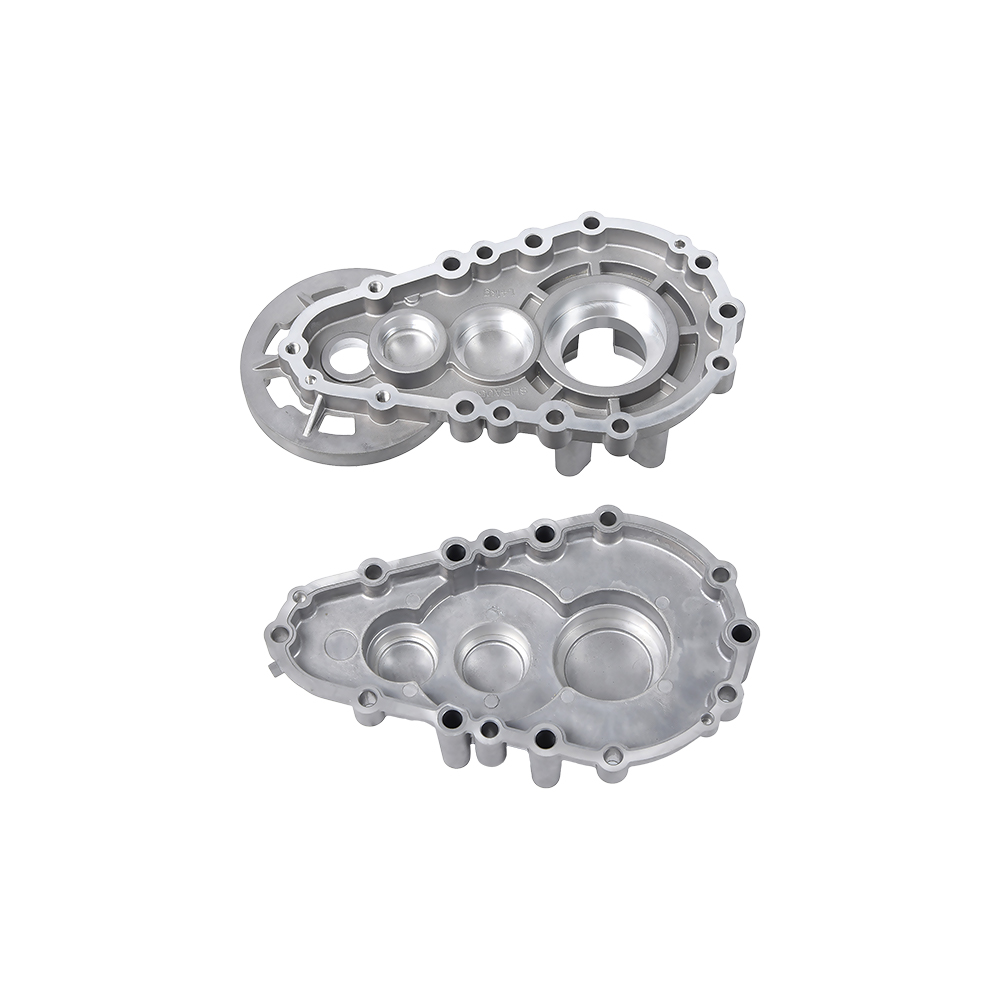
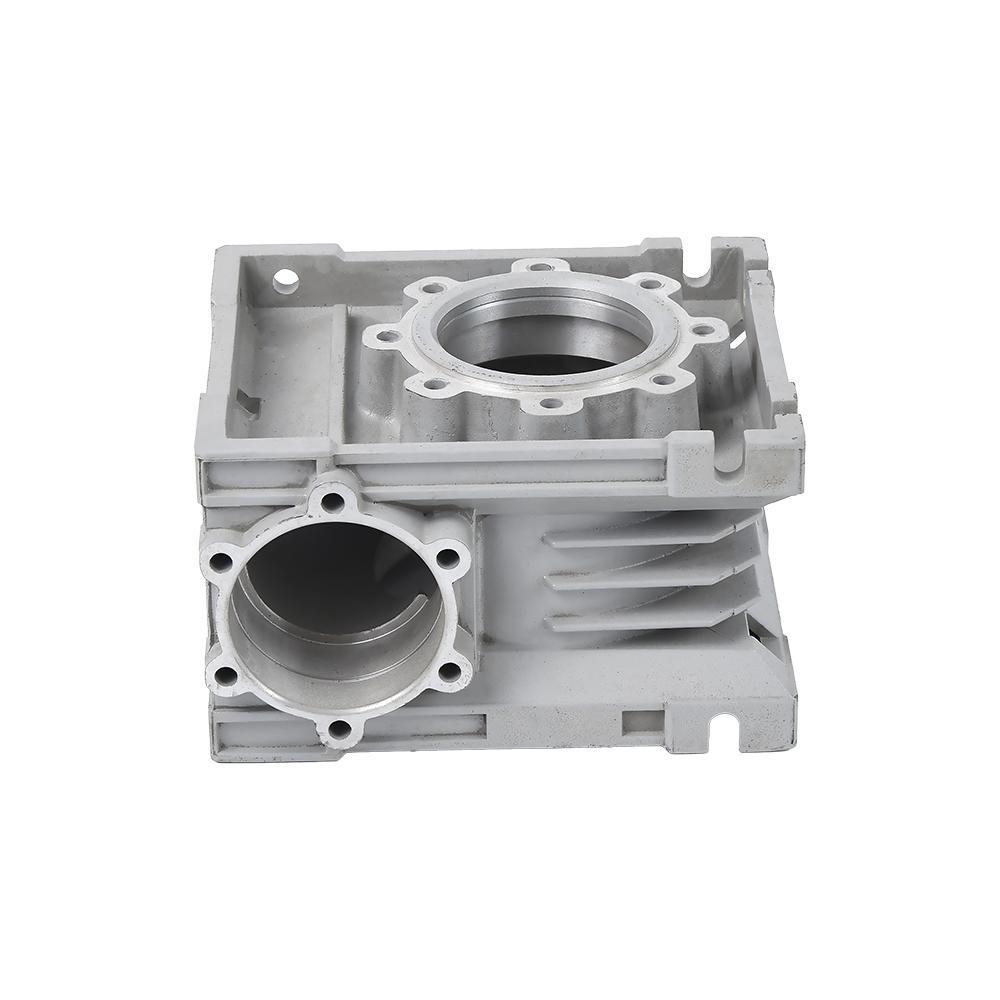
 Carcasa cutiei de viteze din aluminiu turnat sub presiune pentru asamblare de precizie Această carcasă cutie de viteze demonstrează modul în care turnarea sub presiune formează geometria generală, în timp ce prelucrarea CNC ulterioară atinge toleranțele strânse necesare pentru ansamblul angrenajului și etanșarea cu ulei, făcându-l un exemplu clar de flux de lucru integrat de turnare și prelucrare. Vizualizare produs →
O carcasă cutie de viteze este un exemplu tipic. Matrița formează geometria generală, buzunarele pentru rulmenți și boturile de montare, dar suprafețele de etanșare și alezajele rulmentului necesită de obicei prelucrare după turnare. Fără prelucrare, carcasa este încă funcțională ca turnare brută, dar nu poate îndeplini toleranțele necesare pentru asamblarea angrenajului și etanșarea cu ulei.
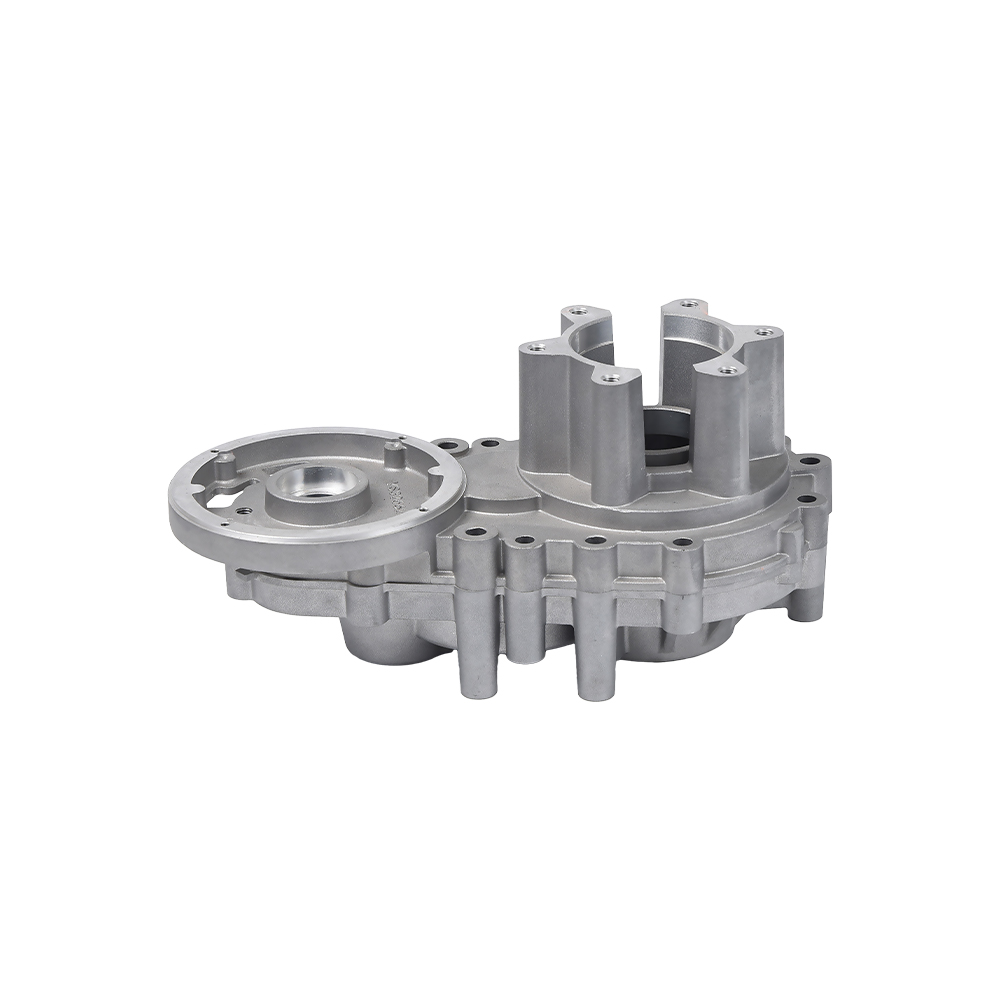
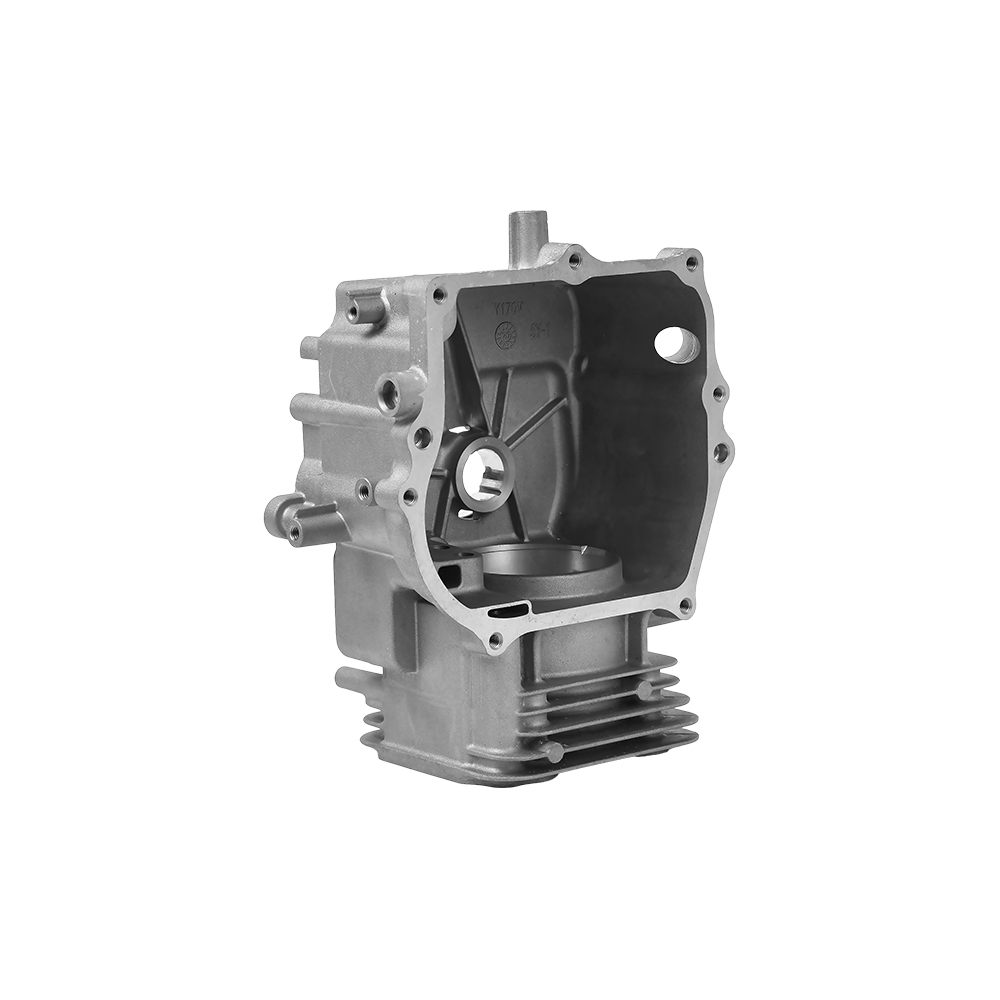
 Accesorii pentru motor fără perii care necesită prelucrare secundară Carcasele motorului și scuturile de capăt se bazează pe turnare sub presiune pentru pereți subțiri și detalii complexe ale aripioarelor, dar necesită prelucrare precisă pentru rotunjimea alezajului și suprafețele de asamblare a statorului, urmând aceeași logică ca și carcasele cutiei de viteze. Vizualizare produs →
Componentele motoarelor electrice urmează aceeași logică. Carcasele motorului, scuturile de capăt și accesoriile pentru motor fără perii necesită rotunjime precisă a alezajului, o bună conformitate termică și o suprafață curată pentru ansamblul statorului. Matrița de turnare oferă pereți subțiri și detalii complexe ale aripioarelor; prelucrarea secundară creează caracteristicile finale de localizare.
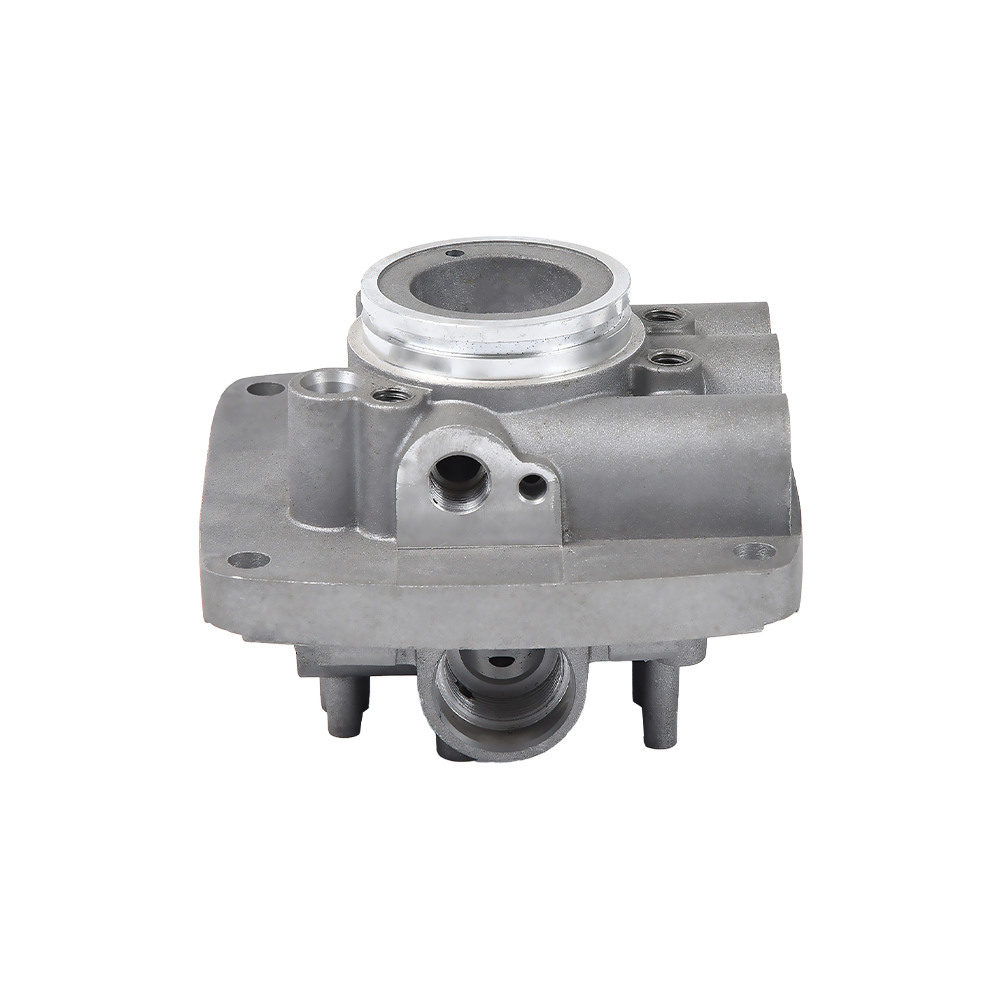
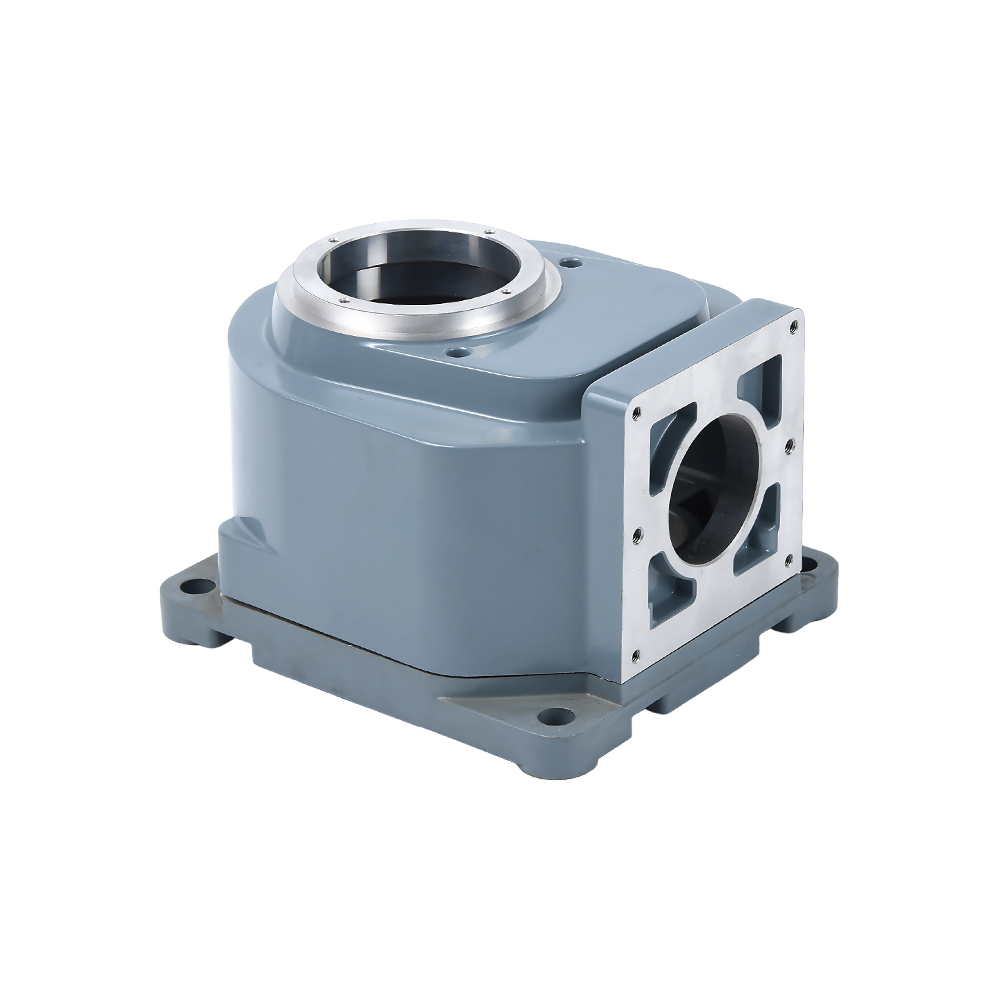
 Supapă hidraulică de turnare sub presiune din aluminiu cu prelucrare integrată Corpurile de supape hidraulice beneficiază de turnare sub presiune și prelucrare CNC pentru a asigura pereți etanși la presiune și găuri precise ale supapelor, filete ale orificiilor și fețe de etanșare, permițând în același timp un feedback dimensional mai rapid către cavitatea matriței. Vizualizare produs →
Corpurile de supape hidraulice beneficiază de turnare și prelucrare integrată dintr-un motiv diferit. Matrița asigură pereții etanși la presiune și geometria trecerii interioare, în timp ce prelucrarea CNC aduce alezajul supapei, filetele orificiilor și fețele de etanșare la dimensiunile lor finale. Un furnizor care poate face amândouă în interior are o buclă de comunicare mai scurtă atunci când feedback-ul dimensional indică înapoi către cavitatea matriței.
Din perspectiva cumpărătorului, întrebarea practică nu este dacă furnizorul are un atelier CNC. Aproape toți o fac. Întrebarea mai importantă este dacă aceeași echipă deține matrița, parametrii de turnare și dispozitivele de prelucrare. Când toți trei sunt într-o singură unitate, problemele sunt rezolvate la sursă, în loc să fie transmise înainte și înapoi între subcontractanți.
Întrebări pe care să le adresați unui furnizor de turnare sub presiune înainte de a aproba sculele
Cotațiile de scule sunt mai ușor de comparat atunci când ambii furnizori răspund la același set de întrebări tehnice. Utilizați lista de mai jos ca punct de plecare. Acesta acoperă informațiile necesare pentru a compara calitatea matriței, nu numai prețul matriței.
- Ce calitate de oțel, tratament termic și acoperire de suprafață va folosi matrița? Răspunsul ar trebui să fie specific, cum ar fi H13 călit în vid plus nitrurare, nu doar „oțel”.
- Veți rula simularea fluxului de mucegai înainte de a tăia oțel? Rapoartele de simulare arată modelul de umplere așteptat, capcanele de aer și comportamentul de solidificare. Cereți să vedeți raportul.
- Câte cavități sunt incluse în prețul matriței? Un preț pentru o matriță cu o singură cavitate nu poate fi comparat cu unul pentru o matriță cu două cavități fără ajustarea ieșirii pe piesă.
- Ce toleranță dimensională va păstra turnarea înainte de prelucrare? Acest lucru dezvăluie dacă furnizorul înțelege legătura dintre starea matriței și deriva dimensională.
- Câte fotografii de probă sunt incluse? Costul eșantionării și numărul de mostre fac parte din acordul de scule.
- Care este durata de viață estimată a matriței și ce program de întreținere recomandați? Durata de viață a matriței afectează costul pe termen lung pe piesă, nu prețul inițial al sculelor.
- Aceeași fabrică va face finisarea CNC după turnare? Turnarea internă plus prelucrarea reduce riscul de transfer și păstrează proprietatea toleranței într-un singur loc.
- Ce reparații ale matrițelor sunt acoperite de garanția cotației și pentru câte fotografii? Acest lucru împiedică o matriță ieftină să devină scumpă după primele mii de piese.
Răspunsurile la aceste întrebări contează mai mult decât argumentul de vânzare. Un furnizor care oferă răspunsuri tehnice clare și oneste în timpul fazei de scule este mult mai probabil să se comporte la fel în timpul producției de masă.
Întrebări frecvente despre matrițele de turnare din aluminiu
Care este diferența dintre o matriță și o matriță?
O matriță este un termen generic pentru o formă goală folosită pentru modelarea materialului. O matriță este o unealtă specifică folosită în turnarea sub presiune: funcționează la presiune de injecție foarte mare, are părți mobile, cum ar fi glisiere și ejectoare, și circulă mult mai rapid decât o matriță de nisip obișnuită. În turnarea sub presiune a aluminiului, cuvântul matriță este termenul corect.
Câte fotografii puteți obține dintr-o matriță de turnare de aluminiu?
Cu oțel H13 și întreținere corespunzătoare, o matriță de producție pentru piese din aluminiu durează de obicei între 100.000 și 200.000 de lovituri. Oțelurile ESR de calitate superioară și tratamentele de suprafață protejate pot împinge acest lucru spre capătul superior. Complexitatea geometriei matriței și aliajul turnat sunt cele mai mari două variabile.
Ce calitate de oțel este cea mai bună pentru o matriță de turnare sub presiune din aluminiu?
H13 este standardul industrial pentru producția de matrițe din aluminiu. Oferă un echilibru bun de duritate, duritate și rezistență la oboseala termică. H11 poate fi ales pentru miezuri foarte complexe care au nevoie de mai multă duritate, în timp ce gradele premium H13 ESR sunt utilizate pentru proiecte pe termen lung în care costul mai mare al sculelor este justificat de un cost pe piesă mai mic.
O moară poate fi folosită pentru a face mai multe piese diferite?
Nu cu o singură cavitate fixă. O matriță creează o geometrie a unei cavități, deși inserțiile interschimbabile pot permite o familie de piese similare folosind aceeași bază a matriței. Fiecare modificare a formei piesei necesită o modificare a geometriei cavității, a aspectului ghidajului sau a ambelor. Nu vă așteptați ca o singură matriță să acopere modele de piese complet diferite.
O matriță cu mai multe cavități reduce costul pe piesă?
Da, pentru că din același ciclu de mașină ies mai multe piese. Dar matrița în sine costă mai mult, configurația devine mai complexă și un defect într-o cavitate poate perturba întregul instrument. Matrițele cu mai multe cavități sunt alegerea potrivită atunci când volumul anual este mare și designul piesei este stabil.
De ce apare porozitatea chiar și atunci când matrița este nouă?
Porozitatea turnării sub presiune din aluminiu provine de obicei din gazul captat sau din contracția în timpul solidificării. Matrița controlează acest lucru prin aerisire, plasarea preaplinului, designul porții și dispunerea liniei de răcire. Dacă designul matriței este corect, dar încă apare porozitatea, parametrii procesului pot fi în afara ferestrei recomandate.
Piesele din aluminiu turnate sub presiune necesită întotdeauna prelucrare după turnare?
Majoritatea părților funcționale fac. Matrița creează o formă aproape netă, dar alezajele, fețele de etanșare, filetele și toleranțele strânse necesită prelucrare CNC. Un furnizor cu capacitate atât de turnare sub presiune, cât și de prelucrare poate păstra toleranțele sub un singur acoperiș și poate reduce daunele de transport și manipulare.
Cât durează construirea unei matrițe de turnare de aluminiu?
Pentru o matriță de complexitate medie, un timp de livrare obișnuit este de șase până la douăsprezece săptămâni, în funcție de adâncimea cavității, numărul de diapozitive și dacă este inclusă simularea curgerii matriței. Faza de eșantionare și aprobare adaugă încă câteva săptămâni. Dacă un furnizor promite un timp de livrare foarte scurt, întrebați câte ore de validare a designului sunt incluse.
Ce este verificarea căldurii și de ce contează?
Verificarea căldurii este rețeaua de fisuri fine care apar pe suprafața matriței după cicluri repetate de încălzire și răcire. Transferă urmele pe piesa turnată, crește riscul de lipire și în cele din urmă forțează repararea matriței. O bună răcire a matriței și o specificație adecvată a oțelului întârzie debutul verificării termice.
O matriță de turnare din aluminiu nu este un articol de bază pe care îl cumpărați o dată și uitați. Este un instrument de precizie care determină calitatea pieselor, stabilitatea producției și costul unitar pe termen lung. Comparați calitatea de oțel, designul de răcire, numărul de cavități și planul de întreținere înainte de a compara prețul. Când matrița este proiectată și construită corect, procesul de turnare are șansa să funcționeze fără probleme; când matrița este slăbită pentru a economisi bani, fiecare lot următor plătește pentru el.
Dacă evaluați un furnizor pentru un proiect de turnare sub presiune a aluminiului, includeți specificația sculelor în procesul de ofertă și contactați direct echipa noastră pentru a discuta despre un design al matriței care se potrivește atât cu geometria piesei, cât și cu volumul de producție.