 LIMBĂ


Acasă / Ştiri / Știri din industrie / Aliaje de aluminiu pentru turnare: un ghid practic pentru clase, proprietăți și selecție
Un desen aterizează pe biroul tău cu un bloc de material pe care scrie doar „aliaj de aluminiu”. Acea linie unică poate însemna A356 pentru un suport structural, A380 pentru o carcasă turnată sub presiune de volum mare sau B390 pentru un cilindru de compresor care trebuie să supraviețuiască ani de contact de alunecare. Alegeți calitatea greșită și primele prototipuri pot arăta impecabile - apoi apar fisuri după prelucrare, scăpăririle la testul de presiune apar într-un lot de 2.000 de piese sau finisajele anodizate ies neregulate și întunecate.
Iată răspunsul direct înainte de detaliu. Pentru turnarea sub presiune la înaltă presiune, valorile implicite practice sunt A380 şi A383 , cu ADC12 ca denumire asiatică pentru un aliaj similar. Pentru turnarea la presiune joasă, gravitațională și cu nisip, alegerile stşiard sunt A356 şi 356 . Dacă uzura de alunecare domină designul - căptușele cilindrilor, cilindrii compresorului, suprafețele lagărelor - B390 merita evaluare. Dacă rezistența la coroziune și finisajul cosmetic depășesc rezistența brută, 518 este aliajul de testat. Restul acestui articol explică acele concluzii cu numere pe care le puteți aduce într-o conversație cu furnizorul.
Cum funcționează denumirile din aliajul de aluminiu turnat
Aliajele de aluminiu turnate din America de Nord urmează sistemul de patru cifre al Asociației Aluminiului cu virgulă zecimală. Prima cifră identifică elementul de aliere principal și doar acea cifră vă spune cele mai multe despre ceea ce trebuie să știți despre comportamentul aliajului într-o matriță și în funcțiune.
- 1xx.x — 99,0% sau mai mult aluminiu, utilizat în principal pentru conductorii electrici și echipamente chimice.
- 2xx.x — cuprul ca element principal. Această familie produce cea mai mare rezistență dintre toate aliajele de aluminiu turnate după tratamentul termic, dar rezistența la coroziune are de suferit.
- 3xx.x — siliciu cu adaos de cupru și/sau magneziu. Aceasta este familia calului de muncă atât pentru turnarea sub presiune, cât și pentru turnarea gravitațională.
- 4xx.x — siliciu ca element principal, oferind fluiditate excelentă și etanșeitate la presiune pentru piesele critice pentru scurgeri.
- 5xx.x — magneziu, oferind cea mai bună rezistență la coroziune și cel mai consistent finisaj anodizat.
- 7xx.x — zinc, întăribil prin îmbătrânire, cu rezistență ridicată la turnare, dar mai puțin frecvent în lucrările de turnare comerciale.
Ce înseamnă de fapt numerele, literele și zecimale
A doua cifră indică o modificare a aliajului de bază; ultimele două cifre identifică aliajul specific din cadrul familiei. De asemenea, zecimala contează: x.x este formă de turnare, x.xx este formă de lingot. Prefixul literei, cum ar fi A din A356, înseamnă limite de impurități mai stricte decât aliajul de bază fără litere. În practică, o specificație precum A356-T6 este o instrucțiune completă: familia de aliaje 3xx.x, compoziție 356 modificată, impurități mai strânse și tratament termic T6.
Denumirile temperamentului explicate pe scurt
Temperul se scrie după aliaj, separat printr-o cratimă. T6 înseamnă tratament termic în soluție urmat de îmbătrânire artificială - temperatură cel mai adesea specificată atunci când o turnare structurală trebuie să suporte sarcină. T5 înseamnă că piesa este răcită de la turnare și apoi îmbătrânită artificial, sărind peste etapa de soluție, care este folosită în mod obișnuit pentru turnarea sub presiune pentru a evita deformarea și formarea de vezicule. F înseamnă ca fabricat, care este modul în care sunt furnizate majoritatea pieselor turnate sub presiune. Aceste distincții afectează direct limita de curgere: A356-T6 atinge aproximativ Limita de curgere de 186 MPa , în timp ce as-cast A356 stă în jur 125 MPa .
Cele mai comune aliaje de aluminiu pentru turnare
Potrivit Institutului de turnare a metalelor, cele mai comune aliaje pentru turnarea cu nisip, turnarea gravitațională și turnarea la presiune joasă sunt 356 și 357 , conținând aproximativ 6% și respectiv 7% siliciu. O prezentare generală a științei materialelor publicată pe ScienceDirect confirmă modelul, menționând că A319 (Al-6Si-3Cu-1Fe-1Zn) și A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) reprezintă majoritatea aplicațiilor industriale în turnarea gravitațională. Pentru turnarea sub presiune la înaltă presiune, ghidul de selecție a aliajului arată seria 3xx.x dominantă, urmată de 4xx.x, 5xx.x și 2xx.x.
| Aliaj | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Randament (MPa) | alungire % | Proces tipic |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Presiune joasă / gravitație / nisip |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Presiune joasă / gravitație / nisip |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravitație / nisip |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (ca turnare) | 160 (ca turnare) | 3.5 | Turnare sub presiune |
| A383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (ca turnare) | 150 (ca turnare) | 3.5 | Turnare sub presiune |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (ca turnare) | 240 (ca turnare) | 1 | Turnare sub presiune |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (ca turnare) | 190 (ca turnare) | 4–7 | Turnare sub presiune |
Valorile proprietăților de mai sus urmează datele publicate ASM International pentru barele de testare turnate separat. Tratați-le ca punct de plecare pentru evaluarea inginerească, nu ca o garanție pentru geometria unei piese specifice.
Cum procesul de turnare restricționează alegerea aliajului
Procesul de turnare este primul filtru în selecția aliajului. Fiecare proces umple matrița în mod diferit, iar aliajul trebuie să tolereze condițiile de umplere.
Turnare sub presiune de înaltă presiune: viteză și pereți subțiri
The proces de turnare sub presiune a aluminiului injectează metal topit într-o matriță de oțel întărit la presiuni între 10 și 175 MPa. Timpii de umplere sunt măsurați în milisecunde, astfel încât aliajul trebuie să fie extrem de fluid la temperatura de turnare. A380 și A383 sunt alegerile dominante, deoarece conținutul lor de siliciu oferă fluiditatea necesară pereților subțiri și nervurilor complexe. A356 poate fi turnat sub presiune, dar conținutul său mai scăzut de siliciu face mai dificilă umplerea curată a secțiunilor subțiri și crește riscul de lipire a matriței.
Turnare la presiune joasă: umplere curată și mai puțini pori
Turnarea la presiune joasă umple matrița dintr-un cuptor de dedesubt, împingând topitura în sus printr-un tub de ridicare sub presiune controlată a gazului. Debitul este constant și laminar în comparație cu injecția de înaltă presiune. Nivelurile de porozitate tind să fie mai scăzute, iar proprietățile mecanice sunt mai repetabile - motiv pentru care roțile, brațele de suspensie și suporturile structurale sunt realizate în acest fel. A356 în T6 este combinația standard pentru aceste componente. Când porozitatea este principalul motiv de respingere, merită să verificați la un furnizor că turnarea sub presiune la joasă presiune poate reduce găurile de gaz suficient pentru a îndeplini standardul dvs. de testare a scurgerilor.
Turnare prin gravitație și nisip: versatilitate cu secțiuni mai groase
Turnarea cu matriță permanentă gravitațională utilizează geometrie simplă de umplere de jos sau turnare înclinată, în timp ce turnarea cu nisip oferă cea mai largă libertate de formă. Ambele procese sunt mai îngăduitoare cu o fluiditate mai scăzută, astfel încât A356, 356, 319 și 357 văd cea mai mare utilizare. Deoarece răcirea este mai lentă decât în turnarea sub presiune, microstructura este mai grosieră și compensați prin specificarea unui tratament termic, mai degrabă decât încercarea de a păstra proprietățile turnate strâns.
Ce proprietăți ale aliajului contează în componentele reale
Dincolo de rezistența la tracțiune, un aliaj de turnare trebuie să supraviețuiască procesului de turnare în sine și să funcționeze în mediul final. Aceste șase proprietăți decid majoritatea selecțiilor din lumea reală.
Rezistenta la fisurare la cald
Crăpăturile se formează în timpul solidificării atunci când aliajul are o gamă largă de îngheț și o alimentare insuficientă cu metal lichid între dendrite. Aliajele 2xx.x bogate în cupru sunt cele mai grave infractori aici. A356 se solidifică într-un interval îngust, ceea ce îi conferă o rezistență puternică la fisurare la cald și explică de ce domină turnările structurale gravitaționale.
Tendința de lipire a matriței
Aluminiul topit poate reacționa cu suprafețele matrițelor din oțel, sudându-se pe scule. Fierul din aliaj atenuează acest lucru prin formarea de faze intermetalice bogate în fier care reduc umezirea. Prin urmare, aliajele de turnare sub presiune specifică fier până la 1,3%, în timp ce aliajele turnate prin gravitație, cum ar fi A356, mențin fierul la 0,20%, deoarece nu există matriță la care să lipiți. Dacă luați un aliaj turnat prin gravitație și încercați să-l turnați sub presiune, așteptați-vă la probleme de lipire.
Etanșeitate la presiune
Corpurile supapelor hidraulice, carcasele pompelor și carcasele transmisiei se confruntă cu cerințe de testare a etanșeității. A413 cu aproximativ 12% siliciu are o etanșeitate excelentă la presiune. A356 și A380 au, de asemenea, rezultate bune. B390, cu 16–18% siliciu, este mai puțin fiabil pentru piese turnate etanșe la presiune, deoarece particulele primare de siliciu perturbă continuitatea matricei și pot crea rețele de micro-porozitate.
Rezistenta la coroziune
518 este cel mai puternic candidat în majoritatea mediilor în aer liber sau cu apă sărată printre aliajele de turnare sub presiune, datorită conținutului său de magneziu de 7,5–8,5%. Aliajele cu purtări de cupru precum A380 și 319 se corodează mai repede în aerul încărcat cu sare. A356 se află în mijloc și este acceptabil pentru majoritatea aplicațiilor sub capotă de mașini și autovehicule dacă se aplică o protecție adecvată a suprafeței.
Prelucrabilitate
A380 și 319 mașină bine, producând așchii scurte sparte și oferind o durată bună de viață a sculei la viteze mari de așchiere. Conținutul ridicat de magneziu al lui 518 produce așchii stringoase care se pot încurca în jurul sculei, astfel încât sunt necesare inserții mai ascuțite și geometrie de spargere a așchiilor. Dacă piesa dvs. va avea nevoie de găurire și filetare extinse, luați în considerare acest lucru în decizia privind aliajul.
Conductivitate termică
Părțile de management termic, cum ar fi radiatoarele și carcasele motorului, depind de cât de repede se răspândește căldura prin metal. A356 în T6 ajunge aproximativ 151 W/(m·K) , în timp ce A380 măsoară aproximativ 96 W/(m·K) . Dacă o piesă elimină căldura de la un motor electric sau electronică de putere, acea diferență de aproximativ 55 W/(m·K) modifică semnificativ temperatura joncțiunii.
Selecția aliajului bazată pe aplicații
Selecția aliajului este de obicei o intersecție între cerințele structurale și economia procesului de turnare. Tabelul de mai jos prezintă componentele comune cu clasele pe care atelierele de turnare le execută de fapt.
| Aplicație | Note recomandate | Ceea ce determină decizia |
|---|---|---|
| Piese cilindrilor motorului | A380, A383, B390 | Volum, etanșeitate la presiune, rezistență la uzură |
| Cutie de viteze și carcase de transmisie | A380, A383 | Rigiditate, etanșeitate, precizie dimensională |
| Pompe de ulei si pompe de apa | A356, A380 | Etanșeitate la presiune, machinability, thermal fatigue |
| Supape și blocuri hidraulice | A356, A380 | Etanșeitate, rezistență, suprafețe de etanșare prelucrate |
| Carcase motor și capace de capăt | A380, ADC12 | Umplere cu pereți subțiri, precizie dimensională, rezistență |
| Cutii de viteze agricole | A356, 319 | Duritate, rezistență la oboseală în turnarea gravitațională/nisip |
| Radiatoare de căldură pentru vehicule cu energie nouă | A383, A356 | Conductivitate termică, flatness, thin-wall detail |
| Smart-home și carcase medicale | A383, ADC12 | Geometrie complexă, suprafață cosmetică, pereți subțiri |
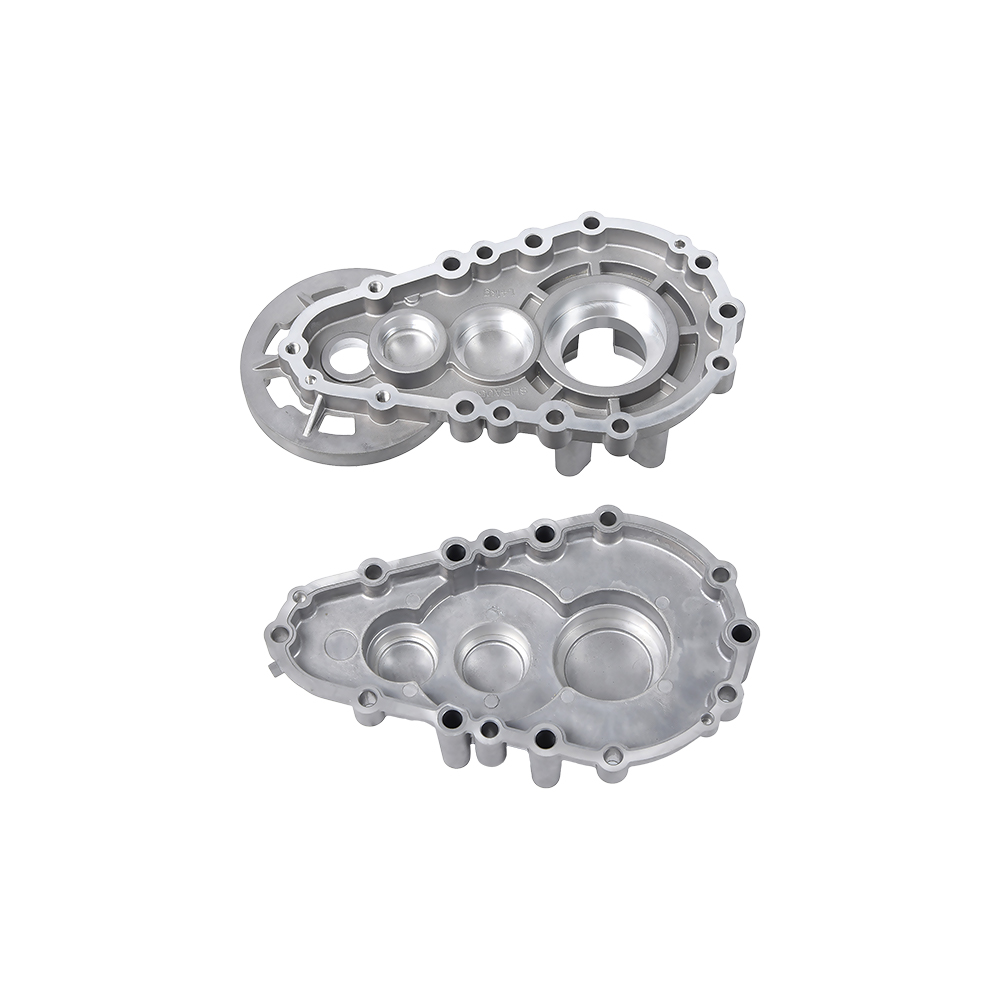
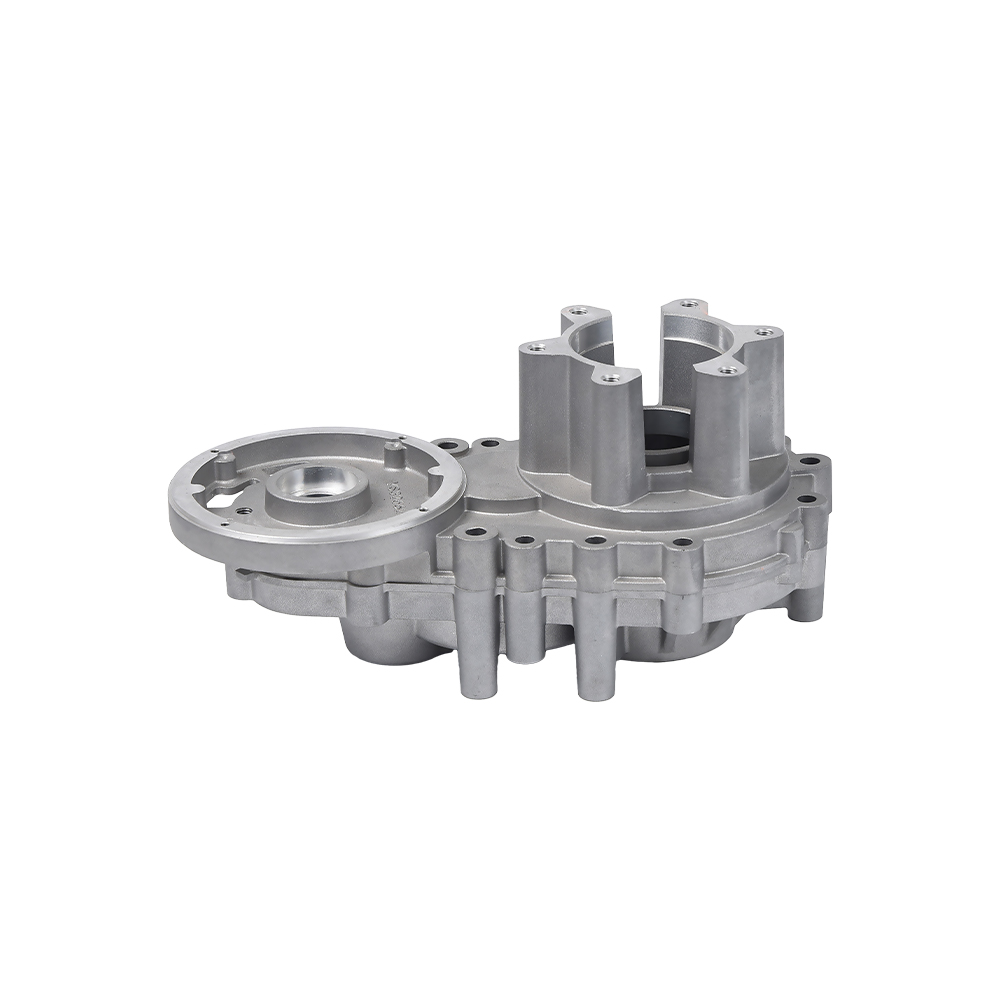
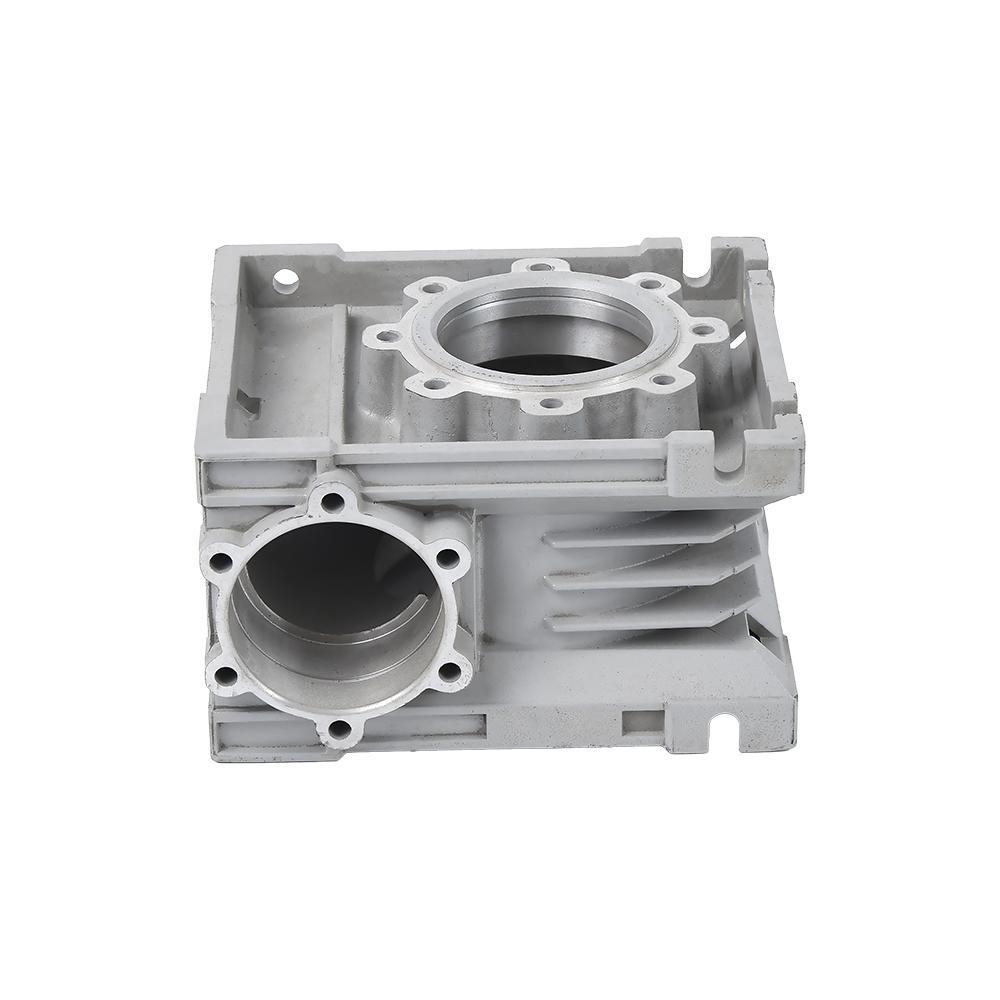
Pentru sisteme de propulsie și aplicații structurale, furnizorii produc în mod obișnuit carcase de cutie de viteze din aluminiu turnat sub presiune în A380 sau A383, deoarece aceste aliaje oferă rigiditatea și etanșeitatea la presiune necesare în serviciul de transmisie. Atunci când carcasa cutiei de viteze trebuie să supraviețuiască, de asemenea, oboselii vibrațiilor, A356 cu temperatură T6 merită luat în considerare chiar dacă timpul de ciclu este mai lung.
 Carcasa cutiei de viteze de turnare sub presiune din aluminiu - Ningbo Beilun Youyuan Machinery Manufactur Carcasa cutiei de viteze din aluminiu turnat sub presiune reprezintă un apogeu în excelența inginerească, îmbinând perfect durabilitatea, precizia și... Vizualizare produs →
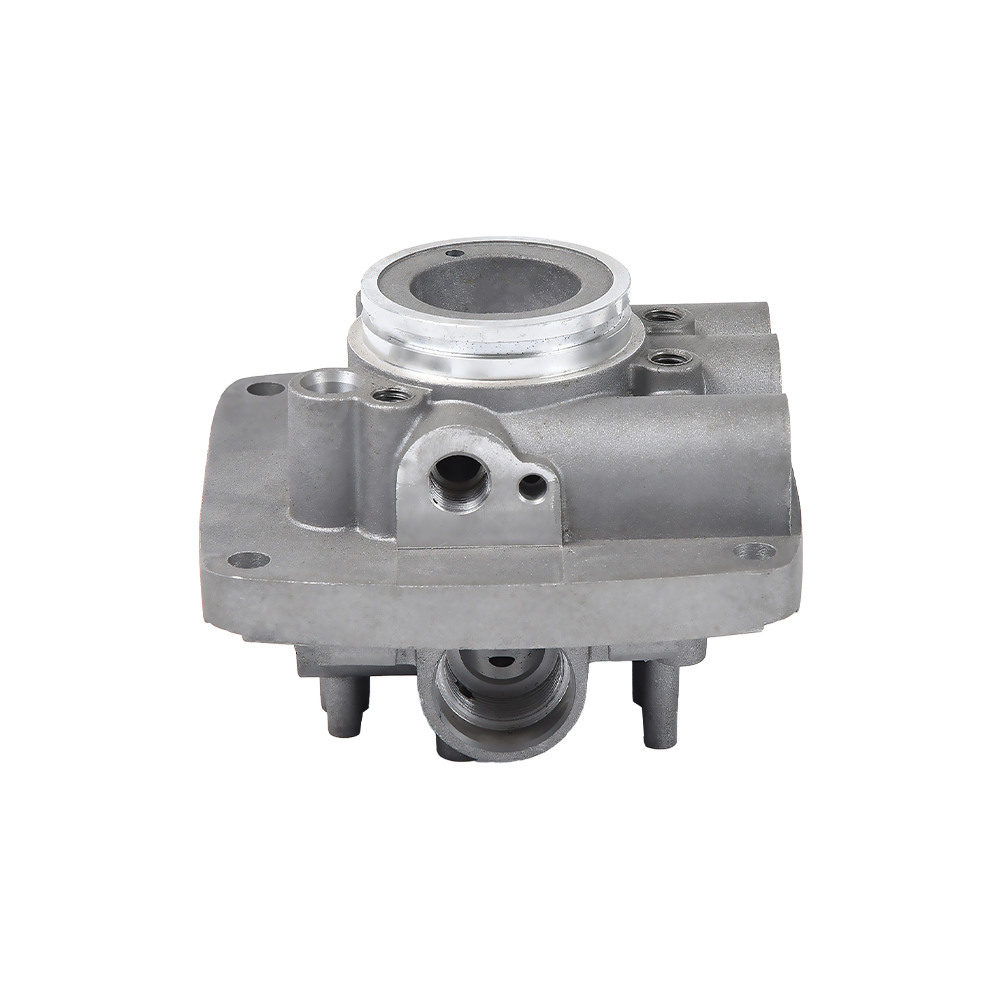
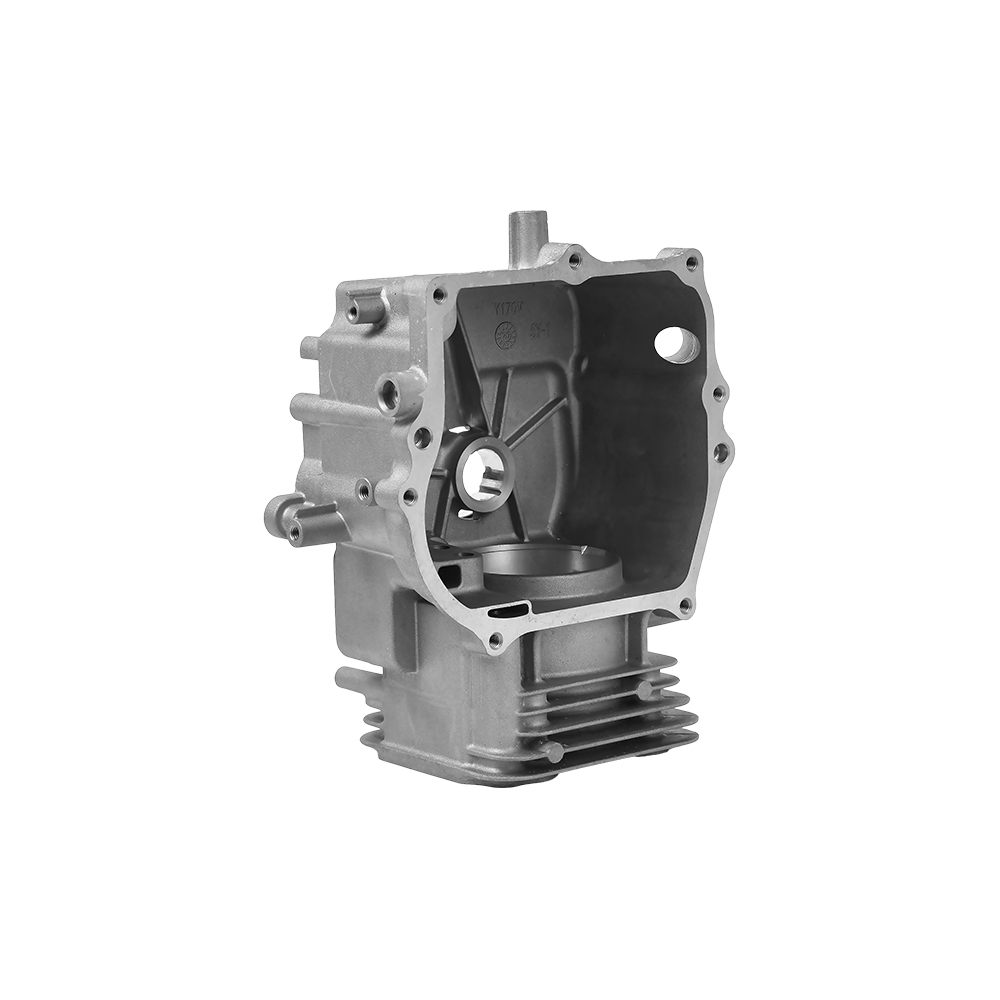
În categoria motoare de automobile, piese din aluminiu pentru cilindri auto motor sunt de obicei specificate în A356-T6 când integritatea structurală și performanța de răcire contează, sau A380 când volumul de producție necesită cel mai mic cost posibil pe bucată. B390 este selectat atunci când zona alezajului cilindrului necesită o rezistență ridicată la uzura prin alunecare fără o căptușeală separată.
 Producători de piese personalizate pentru cilindri auto din aluminiu. Furnizori OEM - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd este un producător de piese pentru cilindri auto din aluminiu OEM/ODM din China și producător de aluminiu auto... Vizualizare produs →
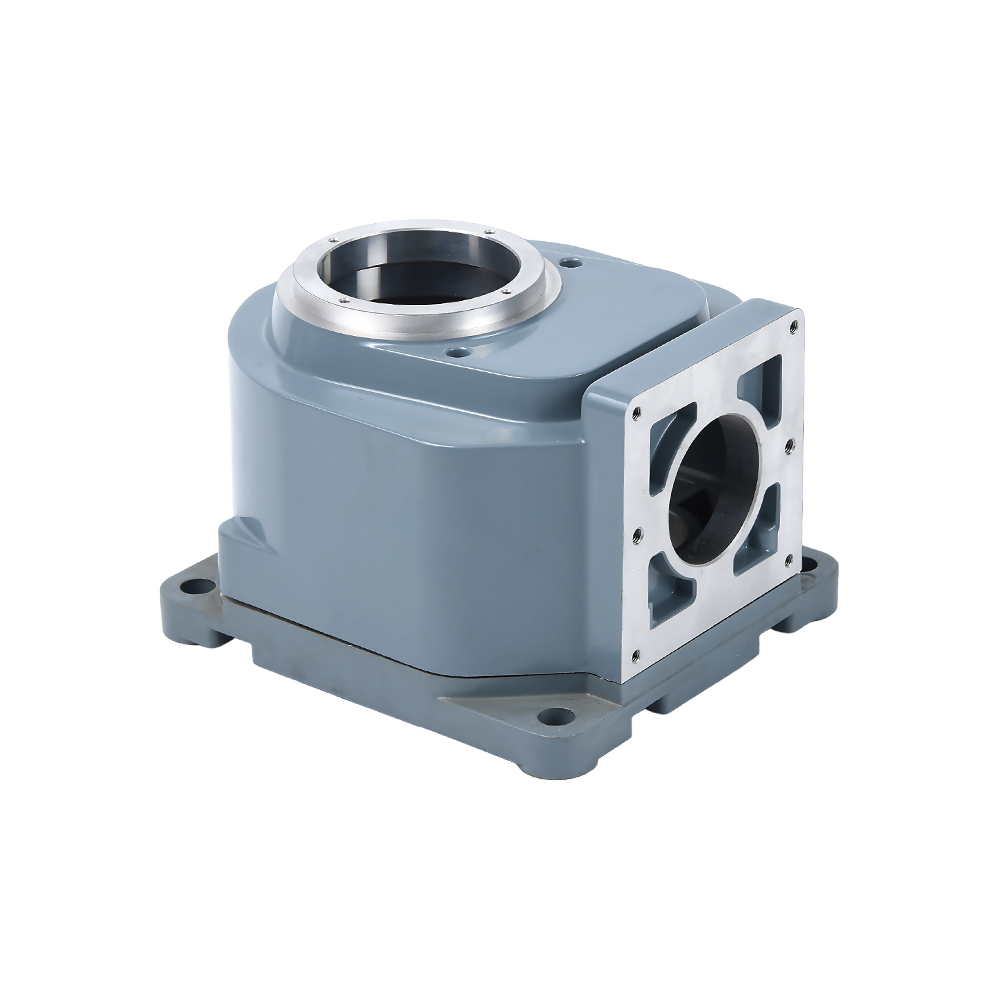
Pentru componente de putere fluidă, supapă hidraulică din aluminiu turnat sub presiune corpurile sunt de obicei turnate în A380, deoarece se prelucrează curat în fețele de etanșare plate și menține presiunea fără macro-porozitate. Pentru seriile moderate cu cerere mai mare de oboseală, A356 în T6 rămâne reperul.
 Producători de supape hidraulice de turnare sub presiune din aluminiu personalizat. Furnizori OEM - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd este un producător de supape hidraulice de turnare sub presiune din aluminiu OEM/ODM din China și cabină de matrițe din aluminiu... Vizualizare produs →
Considerații de proiectare care afectează alegerea aliajului
Aliajul este doar jumătate din decizie. Geometria piesei, așteptările de toleranță și tratamentul suprafeței în aval influențează ce calitate este realistă de produs la prețul cotat.
Grosimea peretelui
- Turnare sub presiune — pereți minim de 0,8–1,5 mm pentru componente mici; 2–3 mm este podeaua practică pentru carcasele medii cu nervuri și boturi.
- Turnare la presiune joasă — pereți minim de 2,5–4 mm în funcție de intervalul de îngheț al aliajului.
- Turnare prin gravitație și nisip — pereți de minim 3–5 mm pentru a evita alergările greșite și defectele de contracție.
Toleranțe dimensionale
- Turnare sub presiune ține aproximativ ±0,1 mm pe dimensiuni mici și ±0,3–0,5 mm pe 100 mm. Acesta este motivul pentru care majoritatea carcaselor și suporturilor de precizie sunt turnate sub presiune.
- Turnare la presiune joasă și gravitațională de obicei rulează ±0,5 mm peste 100 mm. Piesele structurale A356-T6 sunt prelucrate după tratament termic dacă este necesară o precizie mai mare.
- Turnare cu nisip dă ±0,8 mm sau mai mult, iar prelucrarea este aproape întotdeauna necesară pe fețele funcționale.
Unghiul de aspirare
Turnarea sub presiune necesită cel puțin 1–2 grade de curent pe pereții exteriori și 1,5–2,5 grade pe miezurile interne pentru a extrage piesa în mod curat. Uneltele de joasă presiune și gravitaționale au nevoie și de tiraj, dar puțin mai puțin, deoarece forțele de umplere și de evacuare sunt mai mici. Dacă proiectarea dvs. permite zero tiraj din cauza cerințelor de asamblare, așteptați-vă la o conversație despre alocațiile de prelucrare sau acțiunile de glisare care adaugă costuri.
Tratament termic și deformare
Tratamentul termic T6 crește substanțial limita de curgere, dar duce, de asemenea, la distorsiuni din etapa de stingere. Pe piese turnate cu pereți subțiri, este adesea necesară o operație de îndreptare după T6. Aliajele de aluminiu turnate sub presiune sunt utilizate de obicei în temperatură F, deoarece conținutul de gaz prins prin injecția la presiune înaltă poate provoca formarea de vezicule la suprafață în timpul tratamentului termic în soluție. Confirmați dacă piesa dvs. chiar are nevoie de T6; upgrade-ul de la F la T6 poate adăuga atât costul procesului, cât și rata de rebut.
Compatibilitate cu tratamentul de suprafață
Acoperirea cu pulbere și vopsirea lucrează pe fiecare aliaj din acest articol. Anodizarea este o excepție. Nivelurile de siliciu peste aproximativ 7% produc o acoperire anodică mai întunecată, neregulată, iar pieile turnate sub presiune conțin adesea un strat fin de porozitate care arată rău după anodizare. Dacă aveți nevoie de un finisaj anodizat decorativ, fie specificați un aliaj cu conținut scăzut de siliciu, cum ar fi 518, fie plănuiți să prelucrați suprafața turnată înainte de anodizare. Exemplele de referințe pentru un finisaj curat de producție arată cum aplicații de turnare sub presiune a aluminiului se bazează tot mai mult pe pașii de pregătire a suprafeței pentru a îndeplini standardele cosmetice.
Întrebări frecvente despre aliajele de aluminiu pentru turnare
Ce calitate de aluminiu este cea mai bună pentru turnare?
Nu există o singură notă bună. Utilizați A356 sau 356 pentru turnarea la presiune joasă, gravitațională și nisip atunci când rezistența și ductilitatea contează. Utilizați A380 sau A383 pentru turnarea sub presiune la înaltă presiune atunci când volumul producției, pereții subțiri și eficiența costurilor domină decizia. Cel mai bun grad este cel care se potrivește mai întâi cu procesul dvs., apoi cu cerințele de caz de încărcare și de suprafață.
Este ADC12 la fel cu A383?
Sunt apropiate, dar nu identice. ADC12 este denumirea JIS japoneză pentru un aliaj de turnare sub presiune cu aproximativ 9,5–11,5% siliciu și 1,5–3,5% cupru. A383 este denumirea Asociației Aluminiului pentru un aliaj similar cu limite stricte de fier și mangan. În practică, multe turnatoare asiatice folosesc nomenclatura ADC12 chiar și atunci când exportă piese desenate în A383, deci confirmați chimia exactă pe certificatul de material, mai degrabă decât să presupuneți că sunt interschimbabile.
Piesele din aluminiu turnat sub presiune pot fi anodizate?
Da, dar rezultatul depinde de conținutul de siliciu. A380 și A383 anodizează la un finisaj întunecat, neregulat, care nu se potrivește cu specificațiile arhitecturale. Aliajele de turnare sub presiune cu conținut scăzut de siliciu, cum ar fi 518, produc o acoperire anodică mult mai bună. Pentru un aspect consistent, prelucrați sau șlefuiți suprafața înainte de anodizare și testați mostre de pre-producție din matrița reală înainte de a vă angaja la o specificație de finisare.
Ce înseamnă T6 în A356-T6?
T6 este denumirea de temperare pentru tratarea termică a soluției, stingerea și îmbătrânirea artificială. Pentru A356, aceasta crește limita de curgere de la aproximativ 125 MPa în starea de turnare la aproximativ 186 MPa, păstrând în același timp o alungire de 5-10%. Este temperatură implicită pentru piese turnate structurale care se vor confrunta cu sarcini mecanice semnificative.
Ce aliaj de turnare de aluminiu are cea mai bună etanșeitate la presiune?
A413, cu aproximativ 12% siliciu, este citat pe scară largă drept cel mai etanș aliaj de turnare sub presiune. A356 funcționează bine și pentru piese turnate prin gravitație și joasă presiune care trebuie să rețină ulei sau fluid hidraulic. Evitați aliajele de cupru 2xx.x pentru aplicații etanșe la presiune și proiectați piesa cu o grosime uniformă a peretelui pentru a preveni contracția porozității, indiferent de aliaj.
De ce este folosit B390 pentru aplicații pentru compresoare și cilindrii motorului?
B390 conține 16–18% siliciu și 4–5% cupru. Conținutul ridicat de siliciu formează particule de siliciu primar dur care oferă o rezistență excepțională la uzură la alunecare, care este esențială în alezajul cilindrilor și cilindrii compresorului. Compensațiile sunt ductilitate mai mică, prelucrare mai dificilă și etanșeitate mai slabă la presiune, deci este selectată numai atunci când uzura este modul de defecțiune dominant.
O recomandare practică de închidere
Puneți decizia de aliaj pe masă înainte ca matrița să fie tăiată. Întrebați furnizorul dvs. de turnare ce aliaje rulează în mod regulat pe echipamentele lor - o turnătorie care produce piese A380 în fiecare zi le va oferi timp de ciclu strâns și rate previzibile de deșeuri, în timp ce o piesă turnată sub presiune A356 pentru prima dată prezintă un risc de dezvoltare pe care cumpărătorul îl plătește în cele din urmă. Pe de altă parte, dacă piesa dvs. este certificată pentru oboseală sau etanșeitate, trecerea de la aliajul preferat al furnizorului dvs. la o potrivire mai apropiată pentru aplicație ar putea reduce defecțiunile pe teren suficient pentru a justifica prețul mai mare al piesei. Verificați compoziția chimică printr-un raport de testare a materialului certificat, prelucrați un lot de testare în condiții de producție și verificați dacă proprietățile mecanice din geometria reală a piesei îndeplinesc cerințele desenului. Acea secvență va fi întotdeauna mai ieftină decât descoperirea unei nepotriviri de aliaj în timpul unui audit al clienților.