 LIMBĂ


Acasă / Ştiri / Știri din industrie / Prelucrarea CNC a aluminiului: toleranțe, aliaje, costuri și ghid de selecție a furnizorilor
Prelucrarea CNC a aluminiului este cea mai fiabilă metodă de producție pentru a obține toleranțe strânse, finisaje excelente ale suprafețelor și calitate repetabilă a pieselor pe componentele din aluminiu. Aluminiul taie de aproximativ două până la trei ori mai repede decât oțelul, necesită mai puțină putere axului și produce piese care cântăresc aproximativ 35% din piesele echivalente din oțel. Pentru prototipuri, loturi medii și producție în volum mare, prelucrarea CNC a aluminiului oferă cea mai puternică combinație de viteză, precizie dimensională și eficiență a costurilor. Dacă aveți nevoie de piese din aluminiu menținute la /-0,01 mm sau un finisaj de suprafață de Ra 0,8 um, prelucrarea CNC este calea practică pentru a ajunge acolo.
Mulți producători combină acum turnarea sub presiune a aluminiului cu prelucrarea CNC pentru a economisi timp și bani. Etapa de turnare formează rapid forma aproape de net, în timp ce prelucrarea finisează dimensiunile critice, găurile pentru șuruburi, fețele de etanșare și contururile controlate cu precizie. La Ningbo Beilun Youyuan Machinery Manufacturing, aceeași fabrică se ocupă de ambele operațiuni, ceea ce scurtează timpii de livrare și oferă clienților un partener responsabil, de la materia primă la componenta finită.
De ce aluminiul este alegerea implicită pentru piesele prelucrate CNC
Aluminiul este cel mai prelucrat metal neferos, iar motivele sunt ușor de văzut. Densitatea aluminiului este de 2,70 g/cm3, aproximativ o treime din cea de 7,85 g/cm3 a oțelului. , care reduce direct greutatea părții fără a compromite rezistența în majoritatea aplicațiilor de inginerie. Cu industriile auto și aerospațială care fac eforturi pentru reducerea greutății, această proprietate unică generează cererea masivă de aluminiu prelucrat CNC.
De asemenea, aluminiul menține un strat de oxid care se formează în mod natural (Al2O3) care protejează metalul de coroziunea atmosferică. În majoritatea mediilor industriale, piesele din aluminiu prelucrate CNC nu necesită vopsea sau placare numai pentru protecția împotriva coroziunii. Anodizarea este încă recomandată atunci când este nevoie de aspect cosmetic, codare de culoare sau rezistență la uzură.
Prelucrabilitatea aluminiului este un alt avantaj decisiv. 6061-T6, cel mai obișnuit grad de prelucrare, are un rating de prelucrabilitate de aproape 90 la sută în comparație cu alama cu tăiere liberă, care este standardul tradițional. Aceasta înseamnă că aluminiul poate fi frezat și turnat la viteze mari de așchiere cu sarcini moderate pe ax, scurtând timpii de ciclu și reducând costul pe piesă, chiar și atunci când prețul materiilor prime este mai mare pe kilogram decât oțelul.
- Conductivitate termica: 6061-T6 conduce căldura la 167 W/mK, de aproximativ șase ori mai mare decât oțelul inoxidabil 304, ceea ce îl face ideal pentru radiatoare, carcase de motor și piese de management termic.
- Conductivitate electrica: Aluminiul are aproximativ 61 la sută la fel de conductiv ca cuprul, dar la mai puțin de jumătate din greutate, așa că este adesea ales pentru suporturile și părțile carcasei care transportă curent.
- Reciclabilitate: Aluminiul poate fi reciclat pe termen nelimitat fără a-și pierde proprietățile mecanice, iar topirea consumă doar aproximativ 5% din energia necesară pentru a produce aluminiu primar.
Aliaje de aluminiu comune pentru prelucrarea CNC: proprietăți și selecție
Nu toate aliajele de aluminiu sunt prelucrate în același mod. Aliajul pe care îl alegeți determină rezistența, rezistența la coroziune, ușurința de tăiere și costul final al piesei. Tabelul de mai jos rezumă cele mai frecvente clase specificate pentru componentele din aluminiu prelucrate CNC.
| Aliaj | Rezistența la tracțiune (MPa) | Prelucrabilitate | Rezistenta la coroziune | Aplicații tipice |
|---|---|---|---|---|
| 6061-T6 | 310 | Excelent (90%) | Bun | Cadre structurale, piese auto, componente hidraulice |
| 7075-T6 | 572 | Excelent (90%) | Corect | Suporturi aerospațiale, componente de mare stres |
| 2024-T4 | 450 | Bun | Corect | Structuri de aeronave, piese rezistente la oboseală |
| 5052-H32 | 228 | Corect (70%) | Excelent | Rezervoare de combustibil, piese marine, carcase din tablă |
| 6063-T5 | 215 | Bun | Excelent | Profile extrudate, carcase, piese de finisare |
Pentru majoritatea aplicațiilor prelucrate CNC, 6061-T6 este cel mai bun punct de plecare deoarece echilibrează rezistența, prelucrabilitatea, rezistența la coroziune și costul. Când piesa este foarte solicitată și greutatea este critică, 7075-T6 oferă cu aproximativ 85% mai multă rezistență la tracțiune, dar costă cu aproximativ 30% mai mult și are o rezistență redusă la coroziune. Pentru piesele expuse la medii marine sau chimice, 5052 are un efect de coroziune mai puternic, dar are o rezistență mai mică și necesită parametri de tăiere puțin mai lenți.
Dacă calea de fabricație prevăzută este turnarea sub presiune și nu prelucrarea din bară plină, alegerea aliajului se schimbă. Piesele turnate sub presiune folosesc în mod obișnuit aliaje de aluminiu-siliciu A380 sau A383, care au o capacitate excelentă de turnare, dar o ductilitate mai mică în comparație cu 6061-T6. Turnare sub presiune din aluminiu creează forma aproape netă, iar prelucrarea CNC definește apoi dimensiunile critice pe care turnarea singură nu le poate menține economic.
Procese de prelucrare CNC utilizate pentru piese din aluminiu
Cinci metode de prelucrare CNC sunt cele mai comune pentru componentele din aluminiu. Fiecare produce geometrie, toleranțe și caracteristici de suprafață diferite.
Frezare CNC pe 3 axe
Frezarea pe 3 axe este calul de lucru pentru piesele din aluminiu, instrumentul de tăiere se deplasează de-a lungul axelor X, Y și Z. Se ocupă de plăci plate, blocuri pătrate, buzunare și majoritatea geometriilor de suport. Pentru piesele în care mai mult de 90% din material este îndepărtat dintr-o parte, prelucrarea pe 3 axe este aproape întotdeauna cea mai ieftină opțiune.
Frezare CNC pe 5 axe
Frezarea pe 5 axe înclină masa sau capul pentru a aborda piesa din orice direcție. Acest lucru reduce numărul de configurații pentru forme complexe, îmbunătățește finisarea suprafeței și face posibile decupările și canalele interne. Pentru palete de turbină, rotoare și blocuri colectoare complexe, aluminiul de prelucrare pe 5 axe este calea preferată, chiar dacă viteza mașinii este mai mare.
strunjire CNC
Strunjirea produce piese rotunde, cum ar fi arbori, bucșe și componente ale pistonului. Aluminiul se rotește foarte bine, iar strunjirea de mare viteză poate atinge toleranțe dimensionale excelente cu un finisaj foarte fin al suprafeței. Strungurile CNC cu scule sub tensiune pot efectua și operațiuni de frezare și găurire într-o singură mandrină.
Forare și filetare
Forare și filetare are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Prelucrare CNC elvețiană
Strungurile de tip elvețian sunt utilizate pentru piese de diametru mic, cu toleranțe strânse, de obicei sub 32 mm. Ele oferă o concentricitate excelentă și pot produce profile complexe într-o singură trecere, ceea ce este valoros pentru știfturi, fitinguri și carcase mici pentru senzori.
Turnare sub presiune plus prelucrare CNC de finisare
O cale hibridă din ce în ce mai utilizată în producția de volum este turnarea sub presiune a formei brute și apoi prelucrarea CNC numai a fețelor critice. Etapa de turnare sub presiune costă mult mai puțin pe piesă decât îndepărtarea întregului material din bara solidă, iar etapa de prelucrare adaugă precizia pe care turnarea singură nu o poate păstra. Aceasta este abordarea favorizată de producătorii care produc componente auto, hidraulice și electrice în cantități de 1.000 sau mai mult pe an.
Considerații cheie la prelucrare atunci când tăiați aluminiu
Prelucrarea CNC a aluminiului este mai îngăduitoare decât prelucrarea oțelului, dar încă apar probleme specifice în producție. Înțelegerea formării așchiilor, uzurii sculelor, expansiunii termice și utilizării lichidului de răcire ajută la evitarea pieselor deșeuri și întârzierile inutile.
- Formarea și evacuarea așchiilor: Aluminiul pur produce o așchie lungă, stringoasă, care se poate înfășura în jurul axului și poate distruge suprafața. Frezele cu forfecare mare, vitezele mari ale arborelui și cuplarea radială adâncă sparg așchiile în secțiuni mici. Tăierea uscată sau utilizarea lichidului de răcire cu ceață ajută, de asemenea, la prevenirea sudării așchiilor.
- Alegerea instrumentului: Frezele din carbură cu caneluri lustruite sunt standard pentru prelucrarea generală a aluminiului. Pentru producția de volum mare, uneltele cu diamant policristalin (PCD) durează substanțial mai mult și pot menține dimensiuni mai strânse. Deformarea sculei este, de obicei, principala limitare, așa că sunt preferate suporturile de scule scurte și rigide.
- Dilatare termica: Aluminiul se extinde cu 23 um pe metru pe grad C, aproximativ dublu față de oțel. Piesele precise prelucrate la temperatura camerei pot ieși din toleranță într-un atelier necontrolat. Pentru toleranța sub /-0,01 mm, se recomandă medii de prelucrare cu temperatură controlată.
- Strategia lichidului de răcire: Lichidul de răcire este cea mai comună metodă pentru aluminiu; îndepărtează căldura și spăla așchiile. Lubrificarea în cantitate minimă (MQL) este o alternativă uscată care utilizează o ceață fină și este populară în prelucrarea de mare viteză. Alegerea afectează timpul ciclului, curățenia piesei și durata de viață a sculei.
- Formarea bavurilor: Ultimul așchiu tăiat pe marginea părții lasă adesea o bavură. Teșiturile de lustruire, frezele cu avans mare și o stație de debavurare dedicată ajută la obținerea unor margini curate, fără a adăuga o muncă manuală lentă.
În termeni practici, majoritatea problemelor de prelucrare a aluminiului se regăsesc în viteza de avans și golurile sculelor. De exemplu, o freză cu cap de 6 mm din 6061-T6 care funcționează la 12.000 RPM cu 0,05 mm pe dinte de avans va șterge eficient așchiile, în timp ce aceeași unealtă la 4.000 RPM cu 0,02 mm pe dinte încarcă adesea așchii în caneluri și produce un finisaj slab al suprafeței. Magazinul care reglează parametrii de tăiere pentru fiecare aliaj și tip de sculă oferă piese mai consistente.
Toleranțe de prelucrare CNC din aluminiu și finisaje de suprafață
Aluminiul de prelucrare CNC poate păstra toleranțe de la /-0,10 mm pentru piesele comerciale standard până la /-0,005 mm pentru componentele strunjite cu precizie sau șlefuite. Toleranța realizabilă depinde de funcționare, dimensiunea piesei și rigiditatea întregului sistem de prelucrare, nu doar controlerul CNC.
| Operațiunea | Toleranță standard | Toleranță de precizie | Rugozitatea suprafeței (Ra) |
|---|---|---|---|
| frezare pe 3 axe | /-0,05 mm | /-0,015 mm | 1,6 um |
| frezare pe 5 axe | /-0,025 mm | /-0,008 mm | 0,8 um |
| strunjire CNC | /-0,025 mm | /-0,005 mm | 0,4 um |
| Măcinarea | /-0,005 mm | /-0,002 mm | 0,2 um |
| Prelucrare prin turnare sub presiune | /-0,10 mm | /-0,01 mm | 1,6 um |
Opțiunile obișnuite de post-procesare pentru aluminiul prelucrat includ anodizarea de tip II (de obicei acoperire de 20-25 um) pentru protecție și aspect împotriva coroziunii, anodizarea dură (Tipul III) pentru rezistență la uzură, acoperirea cu pulbere pentru culoare durabilă și placarea cu nichel fără electroși pentru aplicații în care conductivitatea sau lipirea contează. Finisajul suprafeței afectează direct aceste opțiuni de post-procesare: o suprafață netedă Ra 0,8 um dă un strat anodizat uniform, în timp ce o suprafață frezată brută poate produce o grosime neuniformă a stratului.
Pentru suprafețele de etanșare, finisarea recomandată a suprafeței este de obicei Ra 0,8 um până la 1,6 um. Fețele de contact ale garniturii care sunt prea aspre nu pot etanșa corespunzător sub presiune, în timp ce suprafețele excesiv de netede pot reduce uneori frecarea necesară pentru ca unele materiale ale garniturii să rămână pe loc.
Cum funcționează împreună turnarea sub presiune și prelucrarea CNC pentru piesele din aluminiu
Când volumul este mare și geometria piesei este complexă, prelucrarea totul, de la bara solidă din aluminiu, devine neatractiv din punct de vedere economic. O abordare mai simplă este să începeți cu un semifabricat turnat sub presiune care aproximează deja forma finală, apoi prelucrați numai fețele funcționale. Acest proces hibrid poate reduce risipa de material cu 60-70% și poate reduce timpul de prelucrare cu 40-50% în comparație cu prelucrarea dintr-o țagle solide.
Compensația este costul inițial al sculelor. O matriță de turnare sub presiune din aluminiu costă între 5.000 USD și 50.000 USD, în funcție de numărul de cavități și de complexitate. Pentru volume anuale mai mari de aproximativ 1.000 de bucăți, costul matriței este de obicei recuperat printr-un preț pe unitate mai mic. Pentru volume mai mici, prelucrarea din bară rămâne alegerea mai bună.
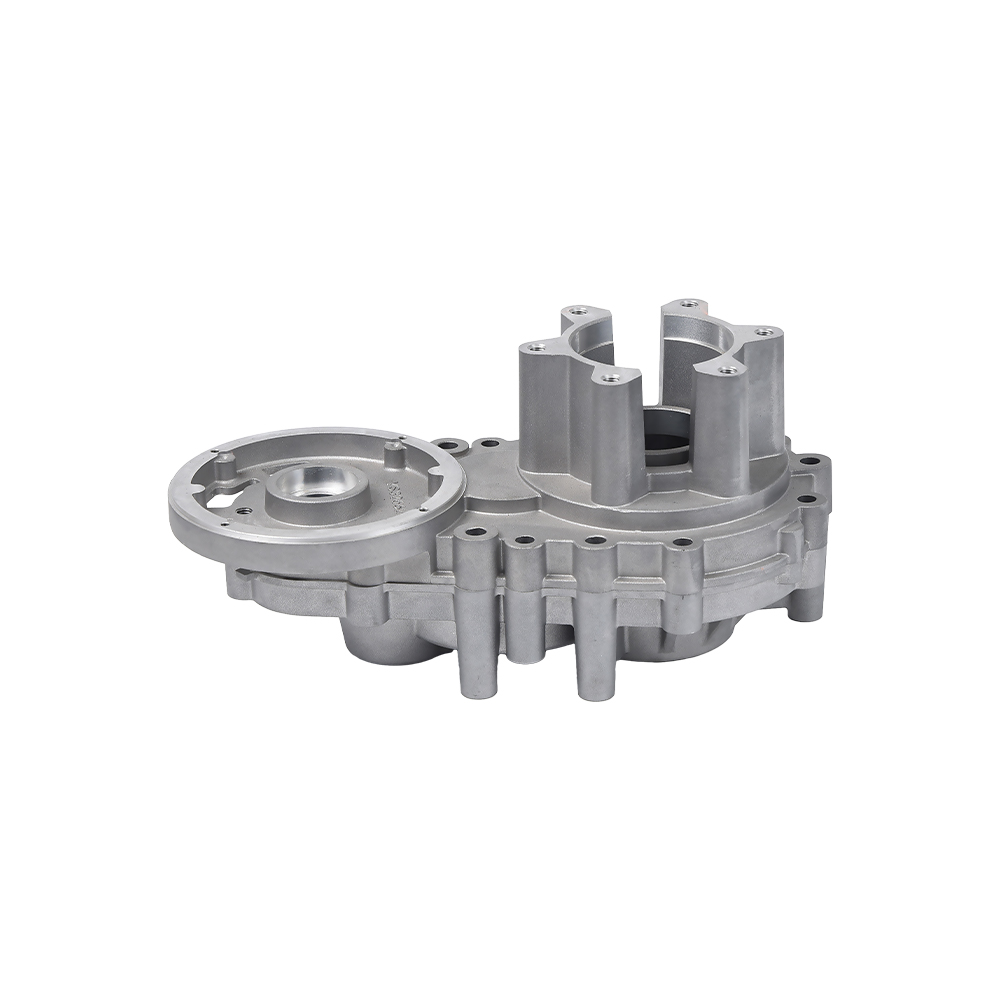
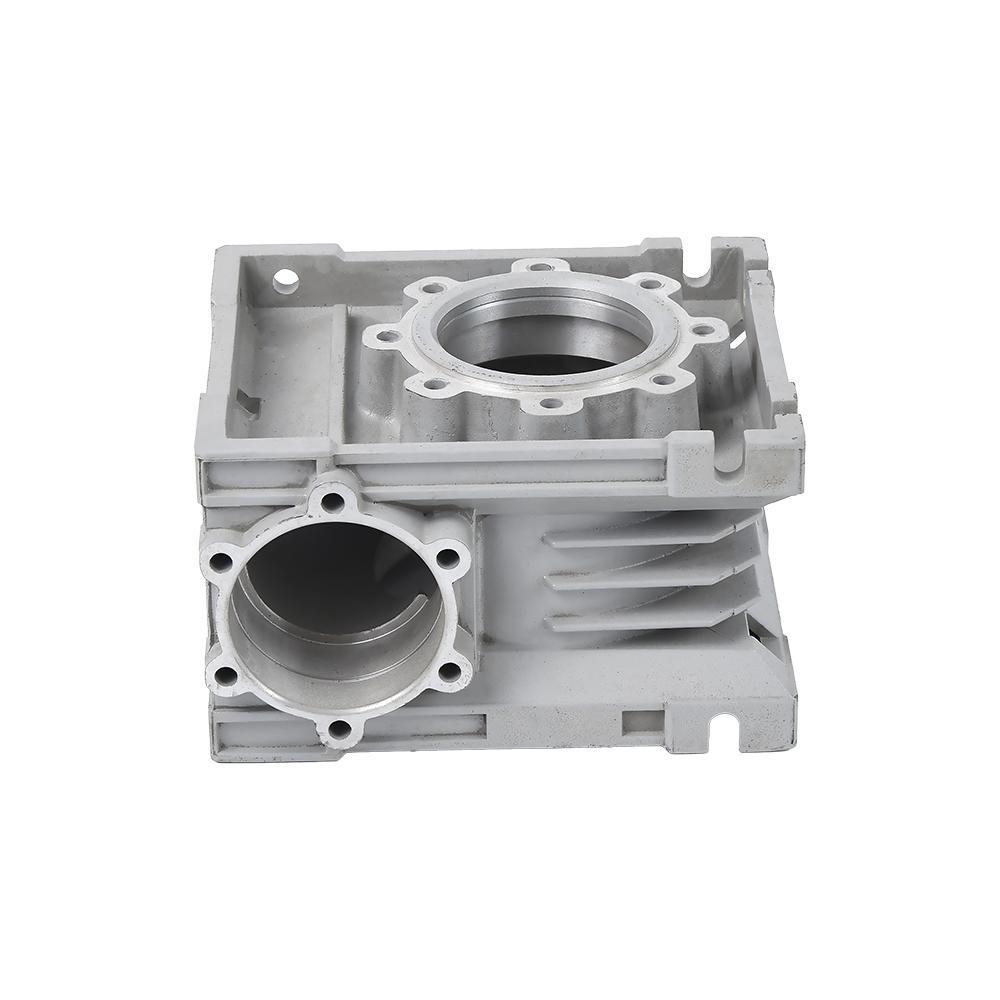
 Corp cutie de viteze din aluminiu turnat sub presiune pentru transplant de orez Acest corp cutie de viteze este realizat prin turnare sub presiune din aluminiu, potrivit pentru mașinile agricole precum transplantatoarele de orez. Procesul asigură dimensiuni precise și durabilitate, făcându-l o componentă de încredere pentru sistemele de transmisie. Vizualizare produs →
La Ningbo Beilun Youyuan Machinery Manufacturing, compania combină scule, turnare sub presiune și prelucrare CNC sub un singur acoperiș. Rezultatul este un lanț de producție continuu: atelierul de turnare sub presiune produce forma aproape netă, iar atelierul de mașini o finisează la toleranța de desen. Clientul primește o piesă completă, nu un semifabricat turnat care necesită coordonare separată a furnizorului. Un astfel de aranjament contează pentru carcasele cutiei de viteze și pentru cazurile de transmisie în care mai multe fețe de șuruburi, alezaje și suprafețe de etanșare trebuie să îndeplinească specificații stricte.
Pe lângă un atelier de mașini standard, practica îmbunătățește și consistența componentelor. Furnizorii de turnare care își prelucrează propriile piese pot sorta deșeurile, pot ajusta parametrii de turnare și pot compensa micile schimbări dimensionale înainte de a ajunge la programul CNC. Acest lucru face ca întregul proces de fabricație să fie mai stabil și reduce numărul de piese finale respinse.
Pentru proiectele care folosesc deja turnare, avantajele turnării sub presiune a aluminiului includ rate de producție ridicate și detalii excelente ale suprafeței. Când prelucrarea CNC este adăugată deasupra, piesa beneficiază atât de avantajele economice ale turnării, cât și de precizia prelucrării.
Aplicații ale pieselor din aluminiu prelucrate CNC
Componentele din aluminiu prelucrate CNC apar în aproape fiecare sector industrial. Cele mai comune categorii includ:
Autovehicule și vehicule cu energie nouă
Suporturile motorului, carcasele transmisiei, plăcile radiatorului, suporturile senzorilor, carcasele bateriei și părțile structurale ale motorului sunt standard. Raportul mare rezistență-greutate al aluminiului îmbunătățește în mod direct autonomia vehiculului prin reducerea greutății totale. Fiecare 100 kg de reducere a greutății vehiculului într-un vehicul electric poate adăuga aproximativ 10-15 km de autonomie , făcând din aluminiu o alegere evidentă pentru programele de reducere a masei. De exemplu, producătorii de vehicule electrice au înlocuit suporturile lagărelor din oțel cu piese turnate sub presiune din aluminiu, care sunt apoi prelucrate CNC pentru a păstra toleranțe ale rulmentului de /-0,02 mm.
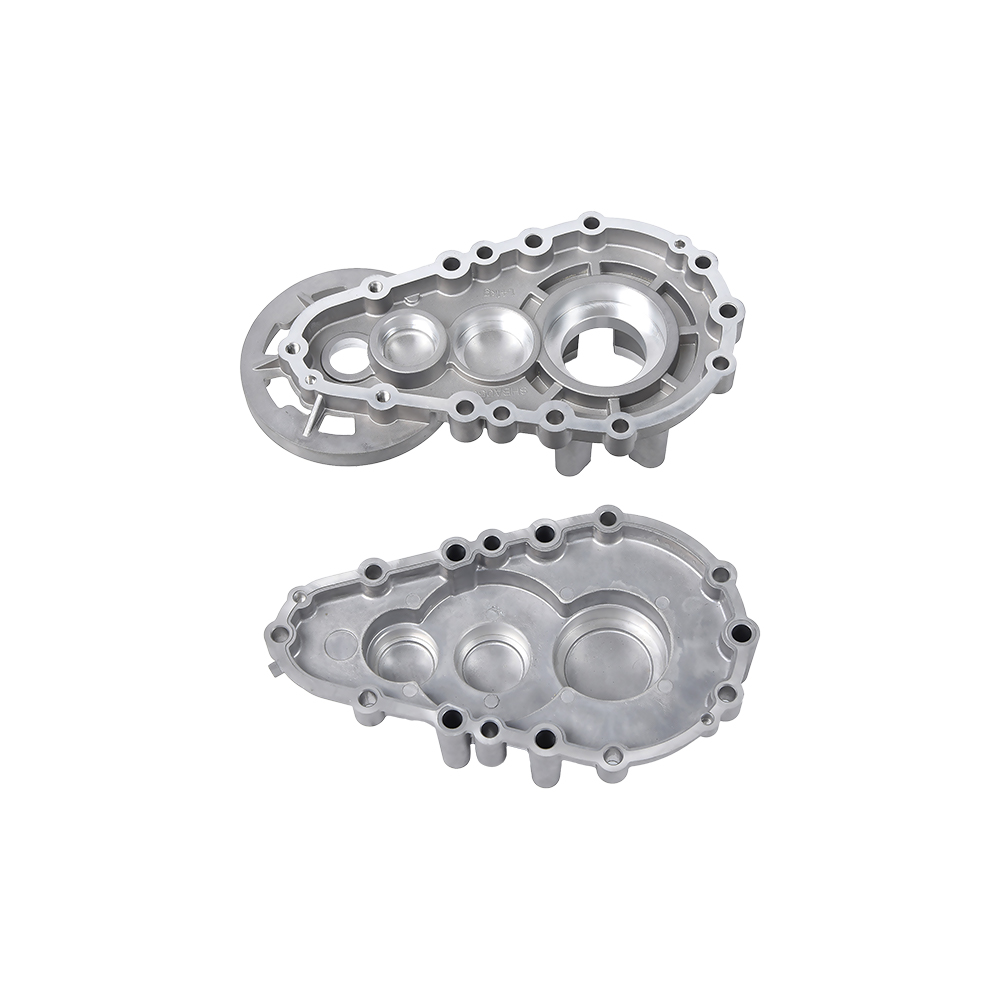
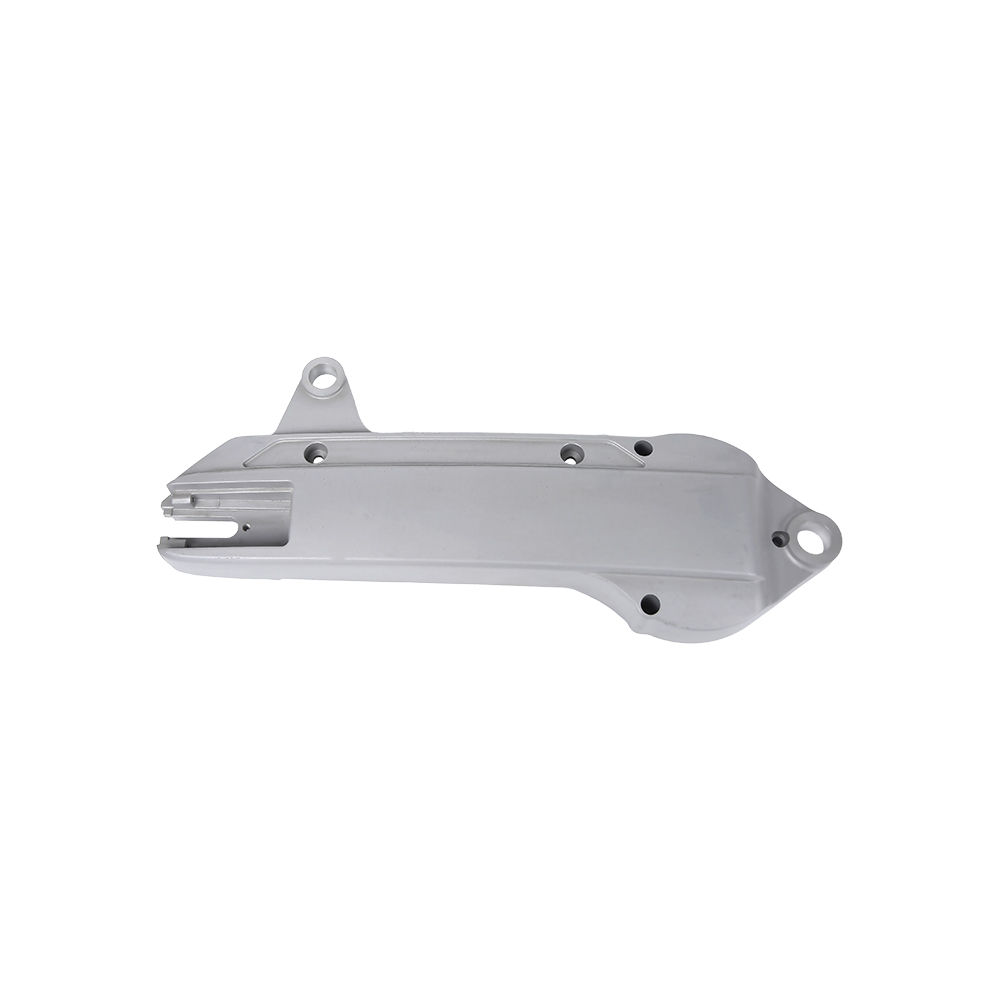
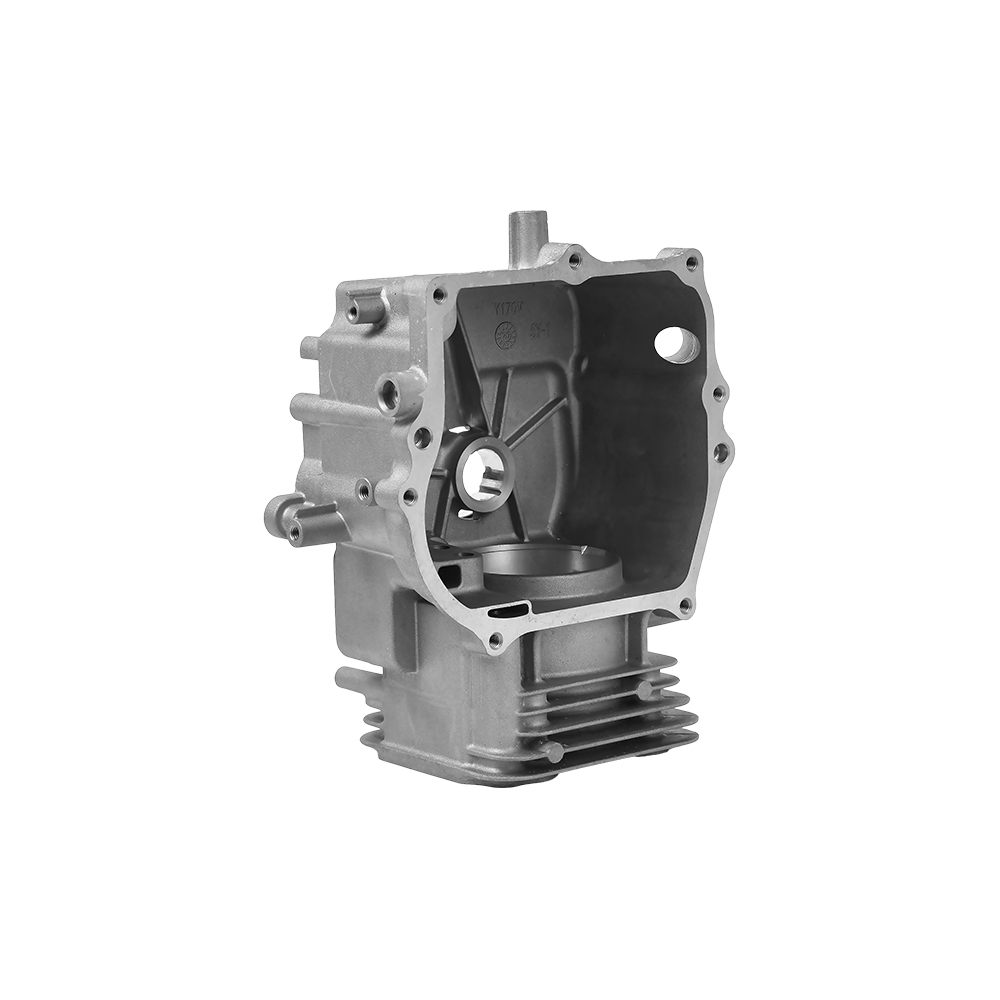
 Carter motociclete realizat din aluminiu turnat sub presiune Acest carter de motocicletă este produs prin turnare sub presiune din aluminiu, oferind rezistență și proprietăți ușoare. Este esențial pentru asamblarea motorului, necesitând prelucrare CNC ulterioară pentru alezaje și filete precise. Vizualizare produs →
Scule electrice și motoare mici
Carterurile motocicletelor, cutiile de transmisie și capacele motorului sunt adesea turnate și apoi prelucrate. Aceste piese au nevoie de găuri filetate, găuri pentru rulmenți și fețe de garnitură, toate acestea fiind produse cel mai economic prin prelucrare după turnare. Aceeași logică se aplică cutiilor de viteze micro motocultoare și componentelor mașinilor de plantat.
Hidraulica si pneumatica
Supapele hidraulice, blocurile de supape, corpurile regulatoarelor și fitingurile pneumatice se bazează pe aluminiu pentru greutate ușoară și rezistență la coroziune. Prelucrarea CNC produce alezajele interne și porturile filetate care controlează fluxul de fluid. Multe corpuri de supape sunt testate la presiune după prelucrare pentru a confirma că îndeplinesc clasa de presiune specificată.
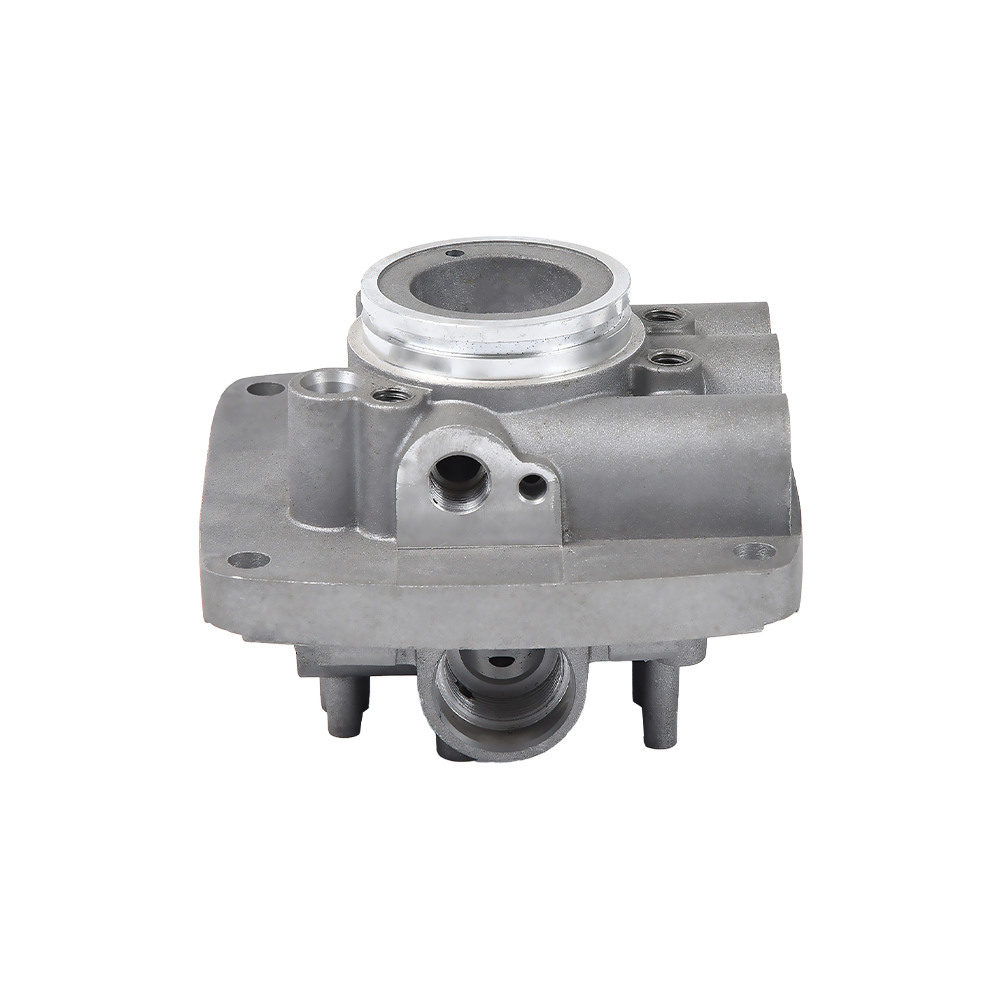
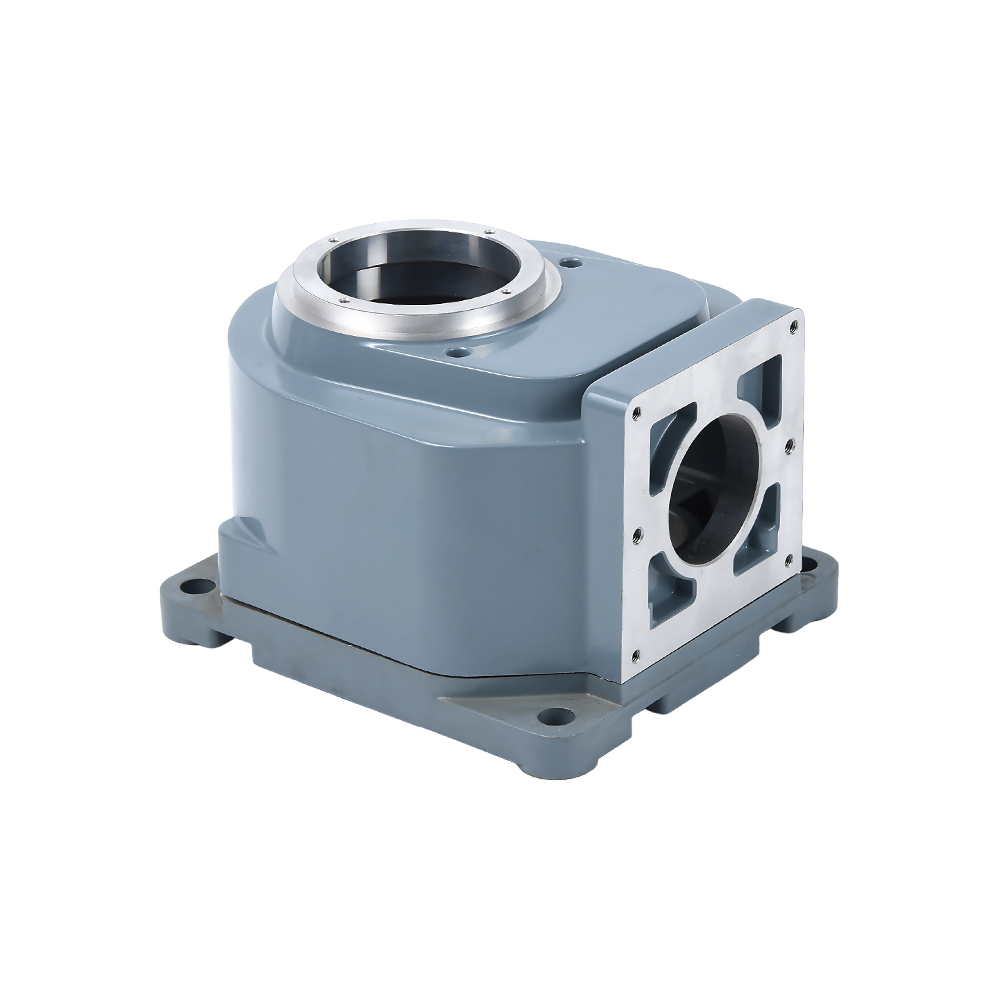
 Supapă hidraulică din aluminiu turnat sub presiune pentru controlul fluidului Această supapă hidraulică este fabricată din aluminiu turnat sub presiune, oferind rezistență la coroziune și construcție ușoară. Este utilizat în sistemele de control al fluidelor, cu pasaje interne prelucrate conform specificațiilor exacte. Vizualizare produs →
Electronica si managementul termic
Radiatoarele de căldură, carcasele LED și carcasele electronice sunt adesea prelucrate CNC sau turnate din aluminiu. Deoarece aluminiul disipă căldura eficient, aceste piese sunt utilizate în surse de alimentare, invertoare și controlere de motoare. Permeabilitatea magnetică scăzută a aluminiului îl face potrivit și pentru carcasele senzorilor în care materialul nu trebuie să interfereze cu câmpurile magnetice.
Utilaje agricole
Piesele transplantatorului de orez, carcasele carterului și cutiile de viteze sunt de obicei turnate și prelucrate. Aceste piese necesită etanșare fiabilă, montare cu șuruburi și interschimbabilitate dimensională. Prelucrarea CNC produce potriviri consistente și suprafețe netede care reduc uzura și scurgerile în câmp.
Componentele dispozitivelor medicale
Carcasele și suporturile din aluminiu pentru instrumente sunt utilizate în dispozitivele medicale portabile unde greutatea și rezistența la coroziune contează. Prelucrarea CNC oferă dispozitivului o suprafață netedă și dimensiuni exacte, în timp ce anodizarea oferă un finisaj curat, care rezistă la curățări repetate.
Cum să alegi un furnizor de aluminiu pentru prelucrare CNC
Selectarea furnizorului potrivit pentru aluminiu prelucrat CNC necesită mai mult decât compararea ofertelor. Următorii factori determină în mod constant dacă un proiect reușește sau suferă de întârzieri și probleme de calitate.
- Solicitați plicul de prelucrare și capacitatea axului: Unele magazine au o cursă maximă de 600 mm pe X, în timp ce altele țin 1.000 mm sau mai mult. Aflați dacă cea mai mare parte a dvs. se potrivește înainte de a emite comanda.
- Solicitați date privind toleranța și finisarea suprafeței: Un furnizor competent ar trebui să vă spună ce toleranțe dețin în producție, nu doar ce este posibil. Pentru piesele din aluminiu, căutați /-0,01 mm pe alezajele critice și Ra 0,8 um pe fețele de etanșare.
- Verificați lista de mașini: CNC-urile, centrele de frezare, centrele de strunjire și mașinile de tăiat sârmă formează capacitatea magazinului. Dacă magazinul are și turnare sub presiune, poate produce forme aproape de net pentru lucrări de volum mare. Ningbo Beilun Youyuan Machinery enumeră cantitățile de turnare sub presiune și prelucrare CNC în sistemul său de producție.
- Căutați scule și turnare integrate: Un furnizor care poate produce sculele, turnarea piesei și mașinile, este un partener puternic pentru producția de volum. Acest lucru reduce costurile de coordonare și facilitează controlul calității.
- Evaluați configurația de inspecție: Instrumentele standard includ șublere, micrometre, indicatori de înălțime și echipamente CMM. Furnizorul ar trebui să poată furniza un raport dimensional cu primul articol.
- Testați cu o comandă de probă: Rulați întotdeauna un lot mic sau un prototip înainte de a solicita cantități de producție. Acest lucru verifică procesul de prelucrare, ambalarea și timpul de răspuns înainte de a angaja un capital mare.
Pentru cumpărătorii care se aprovizionează cu piese de aluminiu din China, locul fabricii contează. Furnizorul trebuie să demonstreze un istoric în familia de piese specifice: auto, hidraulice, agricole sau electrice. Exemplul unei companii consacrate de turnare sub presiune și prelucrare prin prelucrare din Ningbo, cu peste un deceniu de experiență în producție, arată valoarea alinierii dintre gama de produse a furnizorului și aplicația clientului.
Factori de cost în prelucrarea CNC a aluminiului
Înțelegerea unde se duc banii îi ajută pe cumpărători să negocieze prețul corect și să evite plata în exces pentru cerințe irelevante.
| Driver de cost | Impact asupra costului piesei | Cum să o reduceți |
|---|---|---|
| Clasa materialului | 7075-T6 costă cu aproximativ 30-40% mai mult decât 6061-T6 | Utilizați 6061-T6 cu excepția cazului în care designul necesită o rezistență specifică |
| Scule de turnare sub presiune | 5.000-50.000 USD per set de matrițe | Utilizați turnarea numai atunci când volumul justifică costul sculei |
| Timp de prelucrare | De obicei, cel mai mare articol cu cost unic | Minimizați numărul de setări și trasee de tăiere; proiectare pentru 3 axe acolo unde este posibil |
| Tratarea suprafeței | Se adaugă de la 0,5 la 3 USD per parte, în funcție de tip | Includeți anodizarea sau placarea numai atunci când funcția sau aspectul o impun |
| Inspecție | Inspecția completă a CMM adaugă timp și costuri | Inspectați doar dimensiunile critice în întregime, utilizați eșantionarea statistică pentru altele |
| Cantitatea | Costurile fixe de instalare și scule s-au repartizat pe mai multe piese | Creșteți cantitatea de comandă acolo unde cererea permite; comenzile mici au costuri fixe ridicate |
Pentru a da un exemplu practic, un suport simplu din aluminiu de 0,2 kg ar putea costa 2-4 USD pentru a prelucra de la 6061-T6 într-o comandă de volum redus de 50 de bucăți. Același suport, atunci când este produs ca turnare sub presiune și apoi finisat CNC într-o cantitate de 10.000 de bucăți, poate scădea la 0,8-1,5 USD pe piesă, chiar și după etapa de prelucrare.
Întrebări frecvente: Întrebări frecvente despre prelucrarea CNC a aluminiului
Care este toleranța tipică pentru prelucrarea CNC a aluminiului?
Aluminiul standard de prelucrare CNC are toleranțe de /-0,10 mm pentru majoritatea pieselor comerciale. Toleranțe mai strânse de /-0,01 mm sunt realizabile cu o configurare atentă și un control al temperaturii. Măcinarea de precizie poate atinge /-0,002 mm, dar adaugă costuri semnificative pe piesă.
Poate aluminiul prelucrat CNC să obțină un finisaj asemănător oglinzii?
Da, un finisaj asemănător oglinzii necesită o combinație de prelucrare de mare viteză cu scule fine lustruite și adesea un post-proces cum ar fi șlefuirea sau strunjirea cu diamant. Frezarea CNC standard oferă Ra 0,8-1,6 um, care este netedă, dar nu ca o oglindă. Pentru suprafețele decorative se adaugă de obicei anodizare sau lustruire.
Cât timp durează prelucrarea CNC a aluminiului pentru o piesă tipică?
Pentru un suport simplu, timpul de livrare este de obicei de 3-5 zile lucrătoare. Pentru o piesă complexă cu lucru pe 5 axe și anodizare, se lasă 2-3 săptămâni. Dacă componenta începe ca o turnare sub presiune și are nevoie de scule, timpul complet de livrare este adesea de 4-6 săptămâni, inclusiv fabricarea sculelor și aprobarea primului articol.
Cum aleg între prelucrare și turnare sub presiune pentru piesele din aluminiu?
Decizia se rezumă la volum și geometrie. Pentru cantități mai mici de aproximativ 500 de bucăți, prelucrarea din bară este mai economică. Pentru 1.000 de bucăți sau mai mult, cu o formă complexă aproape de plasă, turnarea sub presiune plus prelucrarea de finisare CNC economisește bani. Diferența este în primul rând costul sculei matriței de turnare.
Ar trebui să specific 6061-T6 sau 7075-T6 pentru aluminiu prelucrat CNC?
Utilizați 6061-T6 pentru piese de uz general, componente ale mașinii și carcase. Alegeți 7075-T6 atunci când piesa este foarte încărcată, cum ar fi un suport aerospațial sau o armătură de înaltă rezistență, și când costul adăugat este justificat. Rezistența la tracțiune a lui 7075 este de 572 MPa față de 310 MPa pentru 6061, dar costul și rezistența la coroziune sunt mai puțin favorabile.
Se poate suda aluminiul prelucrat CNC?
Da, aluminiul poate fi sudat folosind metodele TIG sau MIG. Cu toate acestea, căldura de sudare poate modifica proprietățile mecanice ale materialului de bază, în special în zona afectată de căldură. Dacă piesa este prelucrată după sudare, tensiunea și deformarea sudurii necesită o atenție atentă. Majoritatea furnizorilor de aluminiu prelucrat CNC evită sudarea decât dacă designul nu are alternativă.
Cum știu dacă piesa mea de aluminiu prelucrată CNC se va coroda?
Aluminiul rezistă bine la coroziune atmosferică, dar poate suferi coroziune galvanică atunci când este cuplat cu oțel sau cupru într-un mediu umed. Anodizarea, anodizarea sigilată sau acoperirea cu pulbere oferă fiecare protecție suplimentară. Dacă piesa funcționează în aer liber sau în apropierea oceanului, specificați un strat anodic mai gros.
Ultimele concluzii privind prelucrarea CNC a aluminiului
Prelucrarea CNC a aluminiului este un proces de fabricație matur și de încredere. Densitatea scăzută a aluminiului, rezistența naturală la coroziune și prelucrabilitatea excelentă fac din acesta materialul standard pentru componentele de precizie din echipamentele auto, electronice, hidraulice, agricole și medicale. Toleranțe de până la /-0,01 mm și finisaje de suprafață de Ra 0,8 um sunt complet realiste, iar cel mai bun furnizor vă va ajuta să alegeți combinația potrivită de aliaj și proces pentru aplicația dvs.
Pentru volume mai mari, combinarea turnării sub presiune cu prelucrarea CNC de finisare oferă cel mai mic cost total fără a pierde precizia dimensională. Cheia este să alegeți un partener de producție care controlează atât etapele de turnare, cât și de prelucrare în interior, oferindu-vă un punct de responsabilitate. Cu furnizorul potrivit, piesele din aluminiu prelucrate CNC ajung la toleranța potrivită, la timp și la un cost care reflectă efortul real de producție.