 LIMBĂ


Acasă / Ştiri / Știri din industrie / Piese turnate de aluminiu personalizate: proces, toleranțe și ghid de selecție a furnizorilor
Răspunsul direct mai întâi: o turnare personalizată de aluminiu este o piesă metalică produsă prin topirea unui aliaj de aluminiu, formându-l într-o matriță reutilizabilă și apoi potrivirea desenului pentru geometrie, toleranță dimensională și finisare a suprafeței. Pentru producția de la câteva sute la câteva milioane de bucăți pe an, turnarea este de obicei cea mai economică cale către o piesă ușoară, puternică și conductoare termic în comparație cu prelucrarea din țagle solide sau fabricarea din tablă.
Succesul tău depinde de patru decizii: ce aliaj, ce proces de turnare, ce toleranțe aveți nevoie de fapt și ce furnizor selectați . Aceste alegeri sunt interconectate, iar schimbarea uneia le va afecta pe celelalte. Informațiile de mai jos vă oferă baza practică pentru a face toate cele patru alegeri fără a lăsa bani pe masă.
De asemenea, merită să lucrați cu un partener care controlează întregul lanț, sculele, turnarea și prelucrarea CNC, sub un singur acoperiș. Când o singură echipă este responsabilă pentru toți pașii, modificările de inginerie sunt gestionate mai rapid, toleranțele sunt atinse cu mai puține dus-întors, iar piesa vine cu o poveste consistentă de la început până la sfârșit.
De ce aliajele de aluminiu sunt materialul implicit pentru piesele turnate personalizate
Aluminiul este selectat mai des decât orice alt metal neferos pentru piese turnate personalizate, iar cifrele explică de ce. Densitatea sa este 2,7 g/cm³, aproximativ o treime din oțel la 7,85 g/cm³ . În funcție de aliaj, conductivitatea termică scade aproximativ între 90 și 160 W/m·K, iar turnarea sub presiune la înaltă presiune produce pereți acustici de până la 2 mm. Aceste trei proprietăți permit modelele ușoare, care disipează căldura, pe care se bazează producătorii de automobile, electronice și mașini.
Alegerea aliajului potrivit pentru turnare
Alegerea aliajului trebuie să fie adaptată procesului de turnare. A380 și ADC12 domină turnarea sub presiune la înaltă presiune. A356 este standardul pentru turnare cu nisip, turnare permanentă și la presiune joasă. Diferențele apar în ceea ce privește rezistența la tracțiune, alungirea și conductibilitatea termică.
| Aliaj | Procesul de turnare | Rezistența la tracțiune (MPa) | Limita de curgere (MPa) | alungire (%) | Conductivitate termică (W/m·K) |
|---|---|---|---|---|---|
| A380 | Turnare sub presiune la înaltă presiune | 320 | 160 | 3.5 | 96 |
| ADC12 | Turnare sub presiune la înaltă presiune | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Presiune joasă / mucegai permanent / nisip | 262 | 186 | 6 până la 12 | 150 |
| A413 | Turnare sub presiune la înaltă presiune | 295 | 130 | 3.5 | 121 |
Dacă piesa dumneavoastră trebuie să fie etanșă la presiune în secțiuni subțiri, A413 este o alegere comună, deoarece produce mai puțini micro-pori într-o matriță cu umplere rapidă. Dacă aveți nevoie de ductilitate, A356 în temperatură T6 este alegerea mai bună. Confirmați-vă valorile țintă față de propria dvs. simulare structurală; punctul slab este aproape niciodată datele materiale publicate, ci porozitatea internă a secțiunilor groase.
Patru procese de turnare pentru piese personalizate din aluminiu
Aproape fiecare proiect personalizat de turnare a aluminiului utilizează unul dintre aceste procese: turnare sub presiune de înaltă presiune, turnare sub presiune joasă, turnare permanentă cu matriță sau turnare în nisip. Fiecare are un compromis diferit între durata ciclului, costul sculelor, porozitate și grosimea peretelui realizabilă. Înțelegerea elementelor de bază ale fiecărui proces vă ajută să evitați specificarea unui proces care este fie prea scump, fie nu poate atinge calitatea necesară. Pentru o explicație mai profundă a metodei, citiți principiile fundamentale ale turnării sub presiune a aluminiului în ghidul nostru tehnic.
| Proces | Grosimea peretelui | Timp de ciclu tipic | Costul sculelor | Risc de porozitate | Volumul anual tipic |
|---|---|---|---|---|---|
| Turnare sub presiune la înaltă presiune | 2 până la 4 mm | 30 până la 90 de secunde | Înalt | Mediu (porozitatea gazului) | Peste 10.000 |
| Turnare sub presiune la joasă presiune | 3 până la 8 mm | 3 până la 10 minute | Mediu | Scăzut | 1.000 până la 50.000 |
| Mucegai permanent / gravitație | 3 până la 8 mm | 5 până la 20 de minute | Mediu | Scăzut to medium | 500 până la 10.000 |
| Turnare cu nisip | 4 până la 10 mm | 30 de minute până la câteva ore | Scăzut | Scăzut | 1 până la 1.000 |
Turnarea sub presiune la presiune înaltă oferă cel mai rapid ciclu și cea mai ascuțită suprafață, dar umplerea rapidă cu metal introduce un risc mai mare de porozitate a gazului. Turnarea sub presiune la joasă presiune umple matrița de jos cu presiune controlată, astfel încât piesa este mai densă și mai ușor de făcut etanș la presiune; de aceea este favorizată presiunea scăzută pentru piesele hidraulice și structurale. Turnarea permanentă a matriței este o cale de mijloc pentru volumele medii și piesele care necesită tratament termic. Turnarea cu nisip este încă răspunsul potrivit pentru prototipuri, piese foarte mari și serii mici.
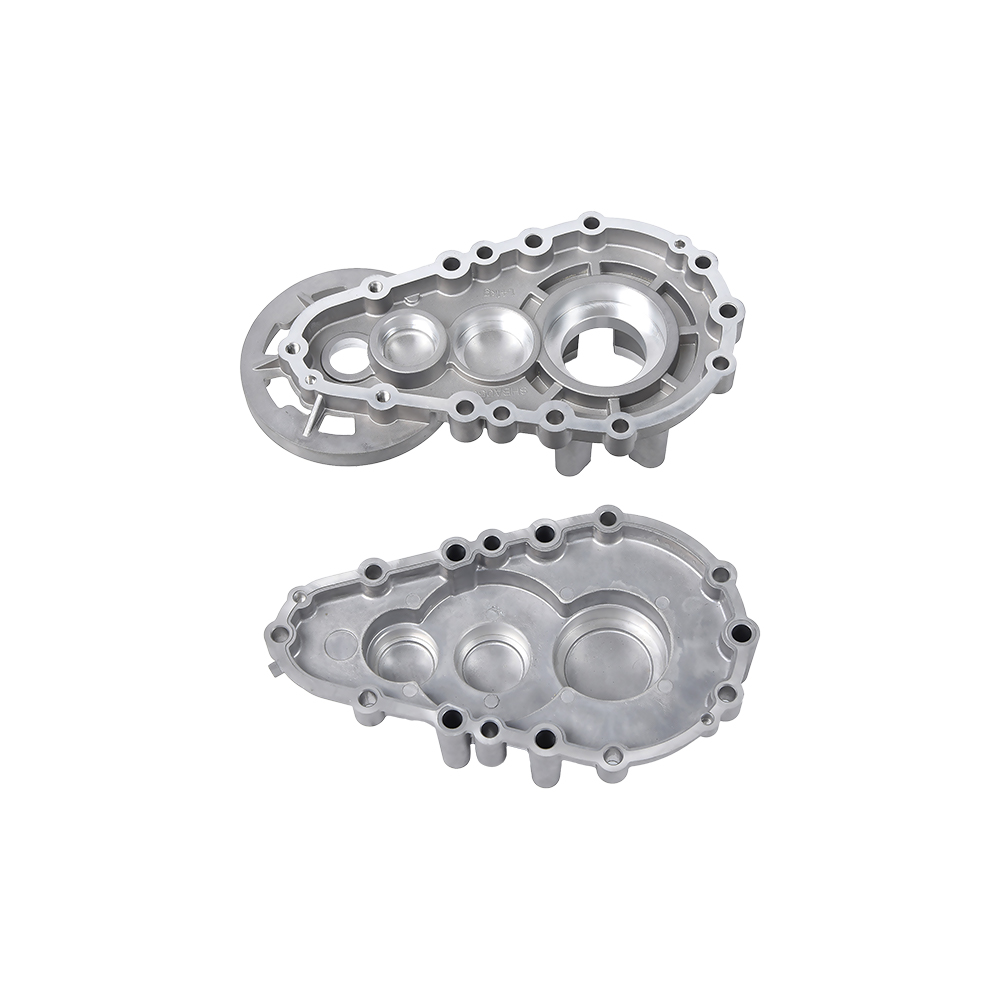
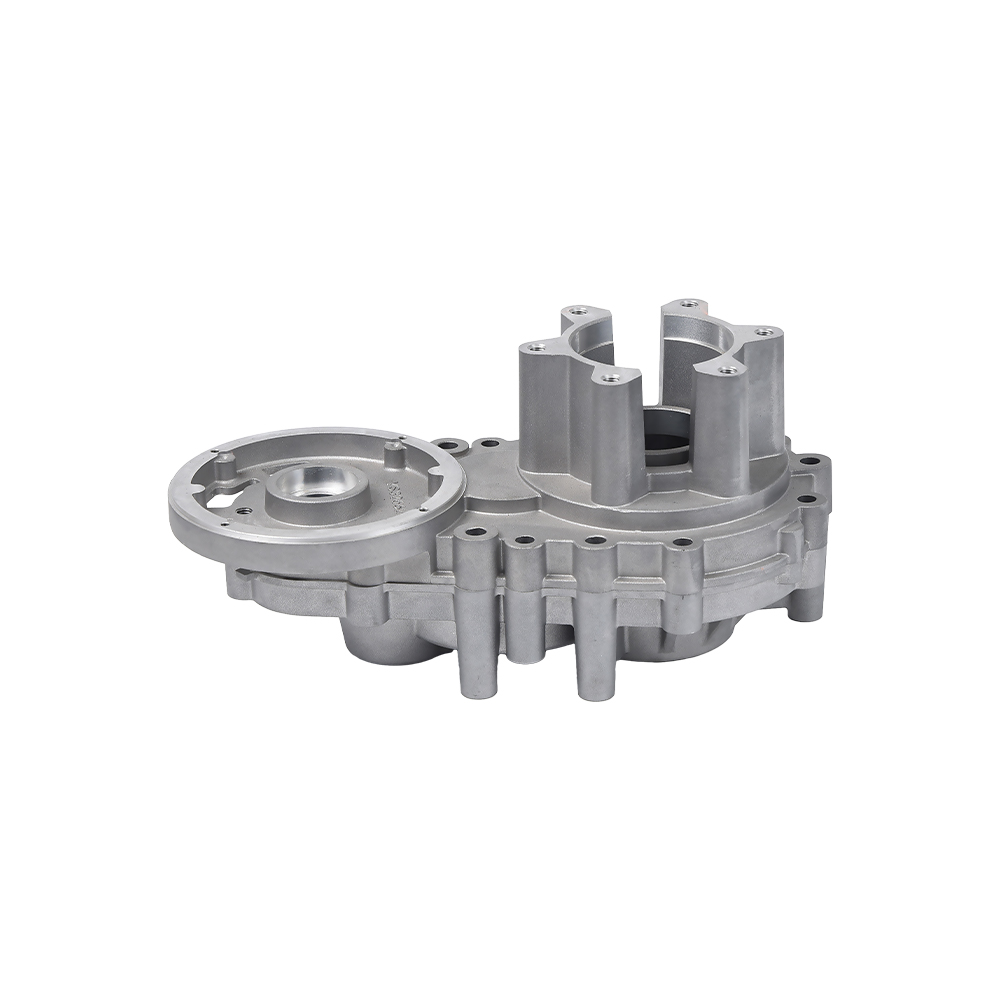
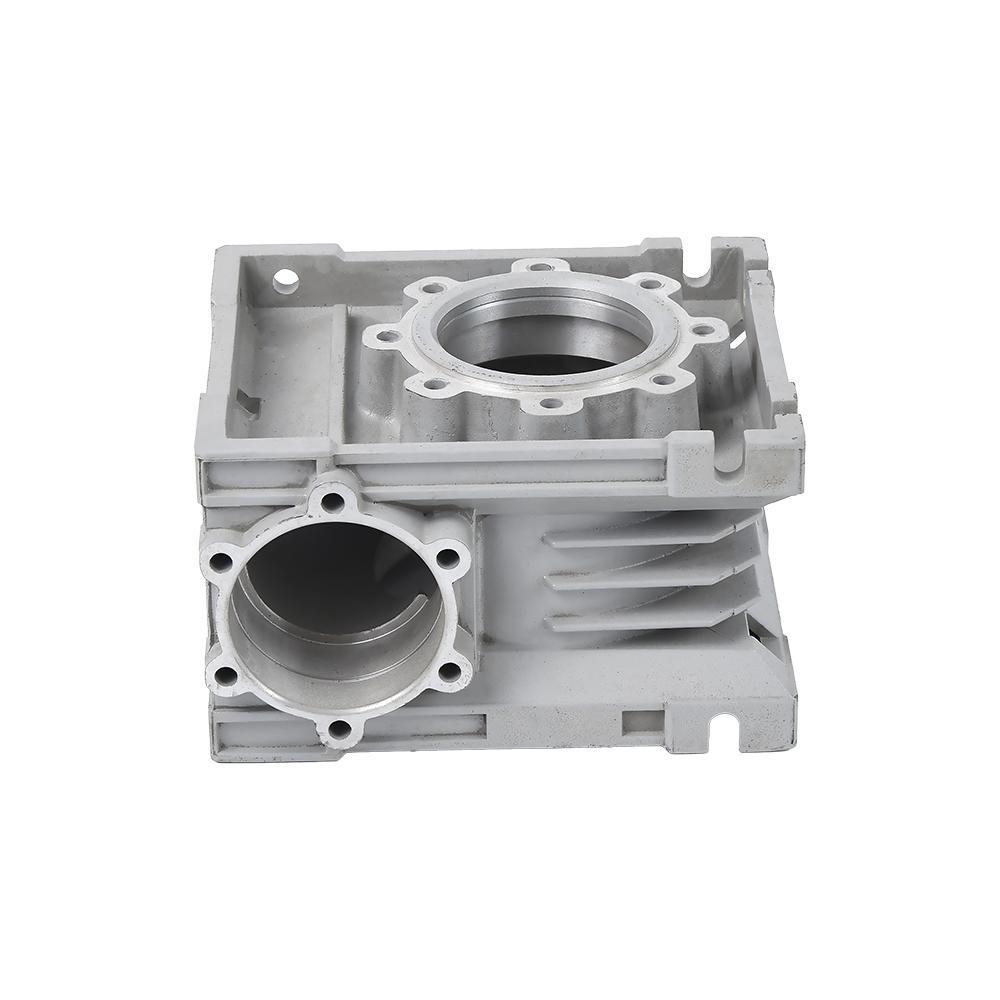
 Carcasă cutie de viteze din aluminiu turnat sub presiune pentru aplicații etanșe la presiune Această carcasă cutie de viteze este ideală pentru piesele care necesită prelucrare pe suprafețele de rulment și de etanșare. Turnarea la presiune joasă produce metal mai dens, cu mai puțini pori interni, reducând defectele după prelucrare. Vizualizare produs →
Multe evaluări ale furnizorilor eșuează deoarece compară doar prețul turnării sub presiune. În realitate, procesul decide rezultatul mecanic. O carcasă cutie de viteze care va fi prelucrată pentru rulmenți și fețe etanșate, de exemplu, beneficiază de turnare la presiune joasă sau la înaltă presiune atent controlată, deoarece prelucrarea va deschide porii interni și va transforma găurile de gaz ascunse în defecte de suprafață.
Reguli de geometrie care simplifică producția personalizată de turnare a aluminiului
Cea mai rapidă cale către o cotație mai mică și mai puține respingeri de producție este să urmați designul de bază pentru turnare. Cea mai importantă regulă este menținerea unei grosimi uniforme a peretelui. O turnare sub presiune ar trebui să folosească în mod normal pereți între 2 mm și 4 mm . Când aveți nevoie de rigiditate, adăugați coaste în loc să măriți tot peretele.
Cei cinci parametri de proiectare care au cel mai mare efect
- Unghi de aspirare de 1 până la 3 grade atât pe pereții interiori cât și pe cei exteriori. Fără suficientă tiraj, piesa se lipește în matriță, iar ejectarea forțată poate distorsiona geometria.
- Raza interioară a colțului de cel puțin 0,5 mm, ideal 1,0 mm. Colțurile ascuțite concentrează stresul și cresc riscul de rupere la cald în aluminiu.
- Grosimea nervurilor la 70% până la 80% din peretele adiacent. Nerfurile care sunt la fel de groase ca peretele creează urme de chiuvetă pe suprafața opusă.
- Raportul înălțime-diametru sub 2:1. Șefii înalți se micșorează neuniform și provoacă o derivă dimensională în partea de sus.
- Evitați găurile oarbe mai adânci de trei ori diametrul lor, altfel veți avea nevoie de trageri scumpe de miez și riscați ca piesa să se rupă în timpul ejectării.
Unde să fii strict și unde să fii liber
Supraspecificarea toleranțelor este cea mai comună ucidere a bugetului în turnările de aluminiu personalizate. Doar fețele de etanșare, găurile pentru rulmenți și suprafețele de montare au nevoie de clase strânse. Toate celelalte suprafețe trebuie lăsate la capacitatea naturală a procesului. Cu cât strângeți mai multe dimensiuni, cu atât adăugați mai mulți pași de prelucrare și timp de inspecție, iar prețul crește rapid.
Toleranțele și finisarea suprafeței: ce poate cere desenul dvs. în mod realist
O dimensiune de turnare și o dimensiune prelucrată nu sunt același lucru. O dimensiune liniară ca turnare pe o turnare sub presiune de înaltă se menține de obicei /- 0,10 mm în primii 25 mm , în timp ce un orificiu prelucrat este ținut de rutină /- 0,02 mm . Primul pas este să separați aceste două grupuri pe desen.
| Proces | Toleranță liniară (primii 25 mm) | Suplimentar la 25 mm | Finisarea suprafeței Ra (microni) |
|---|---|---|---|
| Turnare sub presiune la înaltă presiune | /- 0,10 mm | /- 0,02 mm | 1,6 până la 3,2 |
| Turnare sub presiune la joasă presiune | /- 0,20 mm | /- 0,05 mm | 3.2 până la 6.3 |
| Mucegai permanent | /- 0,25 mm | /- 0,05 mm | 3.2 până la 6.3 |
| Turnare cu nisip | /- 0,8 mm | /- 0,1 mm | 6,3 până la 12,5 |
O față plată prelucrată atinge cu ușurință Ra 0,8 microni, în timp ce o față bună ca turnată se află în intervalul Ra 3,2 microni. Pentru piese precum corpurile de supape în care etanșarea este critică, specificația ar trebui să necesite întotdeauna prelucrarea feței de etanșare. Pentru zonele nefuncționale, lăsați suprafața turnată și economisiți costul pașilor suplimentari.
Unde sunt folosite piese turnate personalizate din aluminiu și ce solicită fiecare industrie
Fiecare industrie care consumă piese turnate de aluminiu la comandă are cerințe diferite. Înțelegerea acestui profil de cerere vă ajută să vă definiți propriile specificații de achiziție.
- Autovehicule și vehicule cu energie nouă: blocuri de motoare, carcase de cutie de viteze, pompe de apă și carcase de motoare electrice. Greutatea ușoară și conductivitatea termică sunt decisive. Volumul pieselor este în mod normal mare, așa că domină turnarea sub presiune.
- Motociclete și echipamente de mică putere: carter și cutie de transmisie. Rezistența la oboseală la vibrații este critică.
- Mașini agricole: cutii de viteze pentru transplantarea orezului și cutii de viteze pentru microcultoare. Încărcarea cu praf, umiditate și șocuri necesită secțiuni robuste de perete și etanșare etanșă.
- Hidraulica si pneumatica: corpuri de supape, pompe de frana si corpuri de reglare a presiunii. Porozitatea scăzută și etanșeitatea la presiune sunt criteriile cheie.
- Mașini electronice și electrice: carcase de motor, substraturi de disipare a căldurii pentru vehicule cu energie nouă și carcase de senzori. Stabilitatea dimensională și performanța termică contează cel mai mult.
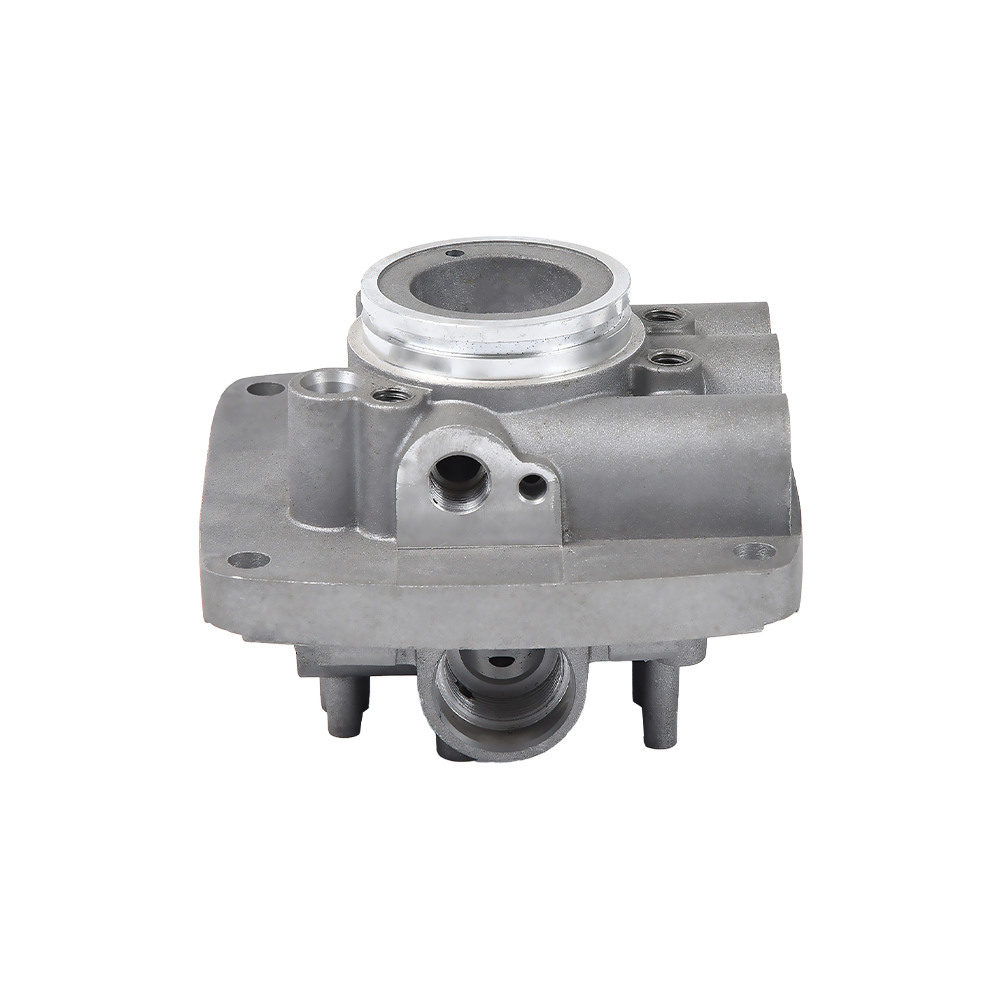
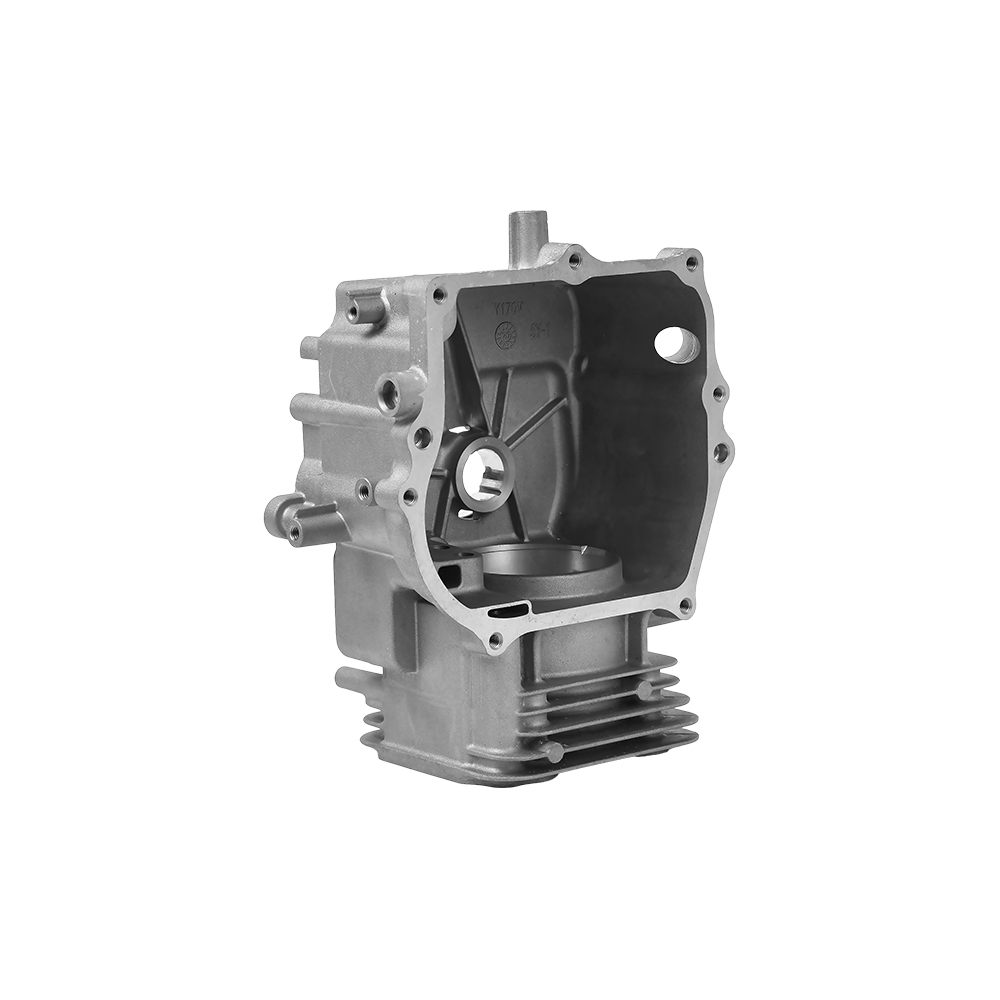
 Piese din aluminiu pentru cilindri de motor auto pentru calificarea furnizorilor Evaluați capacitatea unui furnizor verificând dacă au produs piese similare pentru cilindrii motorului. Experiența lor anterioară ajută la anticiparea problemelor de porozitate și deformare care nu sunt prezentate în desene. Vizualizare produs →
Este neobișnuit ca o turnătorie să fie la fel de puternică în toate aceste sectoare. Întrebarea corectă pe care o puneți unui furnizor nu este „puteți turna aluminiu”, ci „ați produs deja piese asemănătoare cu ale mele”. Un furnizor care a realizat pompe de apă pentru vehicule și carcase de cutie de viteze, de exemplu, va anticipa problemele de porozitate și deformare care nu apar pe desen.
Factori de cost și timpi realiști de livrare pentru piese turnate de aluminiu personalizate
Costul total al unei turnări personalizate de aluminiu este compus din scule, prețul piesei și operațiunile de finisare. Sculele sunt o investiție unică și depind de dimensiunea piesei, numărul de cavități și complexitatea matriței. Prețul piesei depinde de timpul ciclului și de consumul de material. Finisarea depinde de câte operații are nevoie desenul dvs.
- Scule: o matriță de turnare sub presiune cu o singură cavitate pentru o carcasă de dimensiune medie variază de obicei de la 10.000 USD până la 50.000 USD , în funcție de geometrie și calitatea oțelului. Un model de turnare cu nisip poate costa cu mult sub 3.000 USD, deci pentru volume mici este mai economic, în ciuda costului mai mare al piesei.
- Prețul aliajului: prețul aluminiului urmează cursul London Metal Exchange (LME). Furnizorii responsabili includ o clauză de ajustare a metalelor, astfel încât programele lungi de producție să nu devină neprofitabile.
- Durata ciclului: ciclurile de turnare sub presiune sunt măsurate în secunde, în timp ce ciclurile de turnare cu presiune joasă și permanente rulează în minute. Această diferență domină prețul piesei.
- Operațiuni secundare: prelucrare, filetare, anodizare și testare a scurgerilor, fiecare adaugă costuri. Combinarea acestora cu un singur furnizor reduce cheltuielile de logistică și administrare.
O cronologie tipică a proiectului arată astfel: sculele durează 4 până la 8 săptămâni de la aprobarea desenului, mostrele și raportul dimensional urmează în 2 până la 3 săptămâni după finalizarea sculelor, iar producția de serie începe odată ce mostrele sunt aprobate. Asta oferă un total realist de 7 până la 12 săptămâni de la lansare până la producția în masă pentru o parte simplă.
Cum să ecranizați un furnizor personalizat de turnare de aluminiu
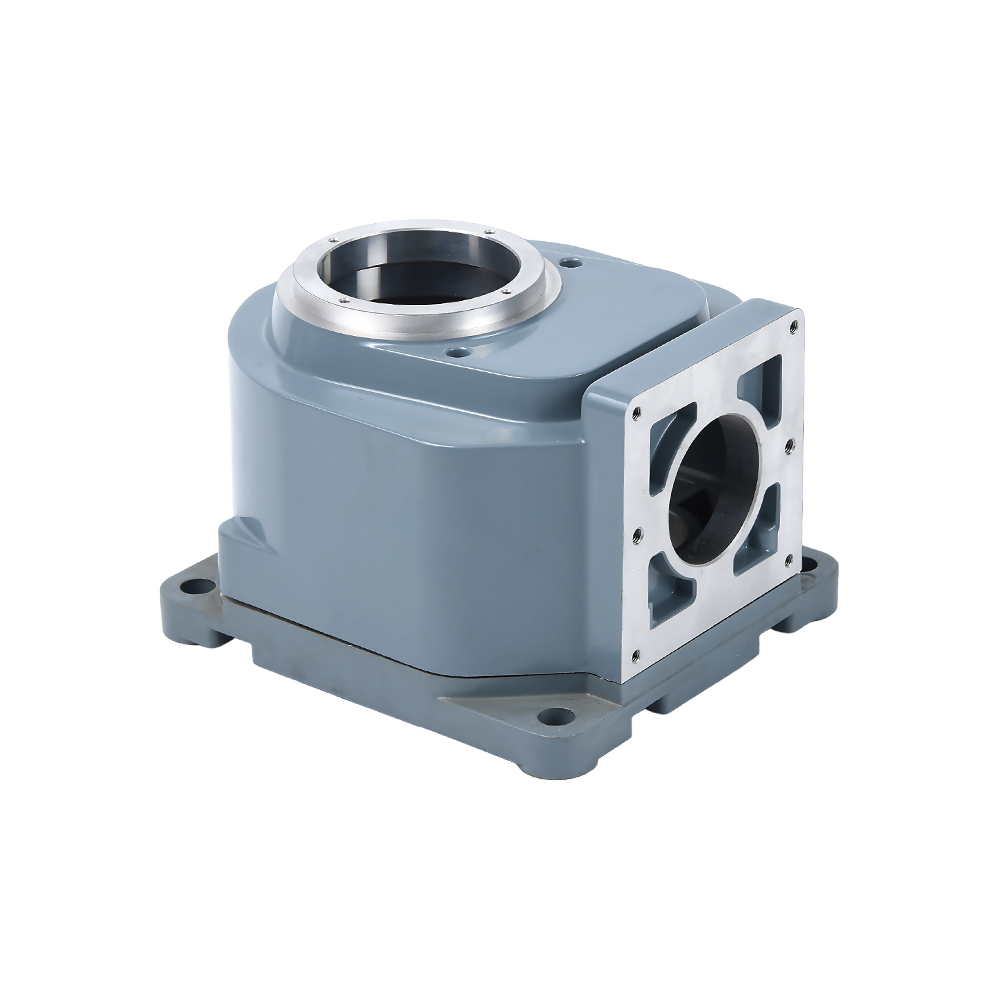
Prețul este necesar, dar nu suficient. Ceea ce contează mai mult este cât de mult din proces controlează furnizorul în interior. Turnarea și prelucrarea mecanică sunt discipline diferite, iar atunci când sunt separate, problemele de toleranță devin un exercițiu de arătare cu degetul.
 Supapă hidraulică turnată sub presiune din aluminiu cu control intern Alegeți un furnizor care controlează atât turnarea, cât și prelucrarea, pentru a evita disputele de toleranță. O parte de testare simplă dezvăluie capacitatea dimensională reală a întregului proces. Vizualizare produs →
Șase întrebări de pus înainte de a trimite un desen
- Furnizorul oferă atât turnare de înaltă presiune, cât și de joasă presiune? Gama contează atunci când proiectul evoluează.
- Prelucrarea CNC este efectuată în interior? Acesta este cel mai rapid mod de a remedia problemele de toleranță descoperite în timpul aprobării eșantionului.
- Au un proces de neconformitate documentat? Vrei să știi cum vor fi gestionate reprelucrarea și reinspecția.
- Pot ele dovezi părți similare? Solicitați înregistrări de livrare sau relatări de caz, nu doar fotografii de stoc ale echipamentului.
- Care este procedura standard de aprobare a mostrelor? Furnizorul ar trebui să definească un raport al primului articol cu valori măsurate conform desenului dumneavoastră.
- Cât de repede răspund la întrebări tehnice? Un furnizor care răspunde la întrebările de desen în termen de 24 de ore este, de asemenea, probabil să răspundă rapid în timpul producției.
Un test practic este să trimiteți o singură piesă simplă cu o toleranță mai mare decât este necesar pe o dimensiune, apoi urmăriți cu ce vine furnizorul. Un furnizor matur vă va spune clasa de toleranță pe care o poate deține de fapt.
Controlul calității care menține fiecare lot consistent
Un proiect de turnare nu este finalizat când prima probă este aprobată. Adevărata provocare este să păstrăm următoarele zece mii de părți identice cu eșantionul. Procesele fierbinți sunt în derivă: temperatura de topire, viteza de injecție, temperatura matriței și timpul de răcire toate modifică structura porilor și dimensiunile finale.
Puncte de control care contează pentru fiecare comandă
- Prima inspecție a articolului, în care toate dimensiunile sunt măsurate în raport cu desenul și se emite un raport împreună cu proba.
- Inspecție în timpul procesului la un interval fix, astfel încât uzura matriței sau deviația procesului să fie detectată din timp.
- Testarea scurgerilor pe echipamente dedicate corpurilor de supape, carcaselor pompelor și oricărei piese care poartă presiunea.
- Monitorizarea porozității prin eșantionare distructivă sau inspecție cu raze X a secțiunilor critice.
- Inspecția dimensională finală după prelucrare pentru toleranțele care au fost specificate ca prelucrate.
Atributul care separă furnizorii buni este trasabilitatea parametrilor procesului pe lot. Întrebați dacă furnizorul înregistrează curba de turnare, temperatura matriței și lungimea pernei pentru fiecare lot. Când apare o problemă, acele înregistrări permit echipei să diagnosticheze cauza în zile în loc de săptămâni.
Întrebări frecvente despre piese turnate de aluminiu personalizate
Care este diferența dintre turnarea sub presiune la înaltă presiune și turnarea la presiune joasă pentru piese personalizate?
Turnarea sub presiune la înaltă presiune injectează topitura în matriță la viteză mare, oferind cicluri rapide și pereți subțiri, dar o șansă mai mare de porozitate a gazului. Turnarea la presiune joasă umple matrița de jos sub presiune controlată, producând o structură mai densă, mai etanșă la presiune, dar cu un ciclu mai lent. Selectați turnarea sub presiune de înaltă presiune pentru volum și presiune joasă pentru cerințele de etanșare sau structurale.
Cât costă sculele pentru o turnare personalizată de aluminiu?
Pentru o carcasă de dimensiune medie, o matriță de turnare sub presiune de înaltă presiune este adesea în intervalul de 10.000 USD până la 50.000 USD , în timp ce un model de turnare cu nisip poate fi sub 3.000 USD. Alegerea este economică: distribuiți costul sculei pe cantitatea dvs. anuală. În volum redus, costul mai mic de scule al turnării cu nisip câștigă; la volum mare, prețul mai mic al piesei de turnare sub presiune câștigă.
Care este grosimea minimă a peretelui pentru turnarea sub presiune din aluminiu?
În turnarea sub presiune la înaltă presiune, 2 mm este tipic și 1,5 mm pot fi obținute pe suprafețe mici . Turnarea permanentă și la presiune scăzută necesită în mod normal 3 mm și mai mult. Pereții mai subțiri necesită un aliaj mai fluid, care poate reduce ușor rezistența mecanică.
Sunt întotdeauna necesare operațiunile de prelucrare secundară?
Nu. Dacă toleranțele dvs. de desen sunt în limitele capacității de turnare și nu sunt necesare fețe de etanșare sau găuri filetate, puteți utiliza piesa direct. Dar cele mai importante piese auto și hidraulice sunt prelucrate, deoarece alezajele, etanșările și filetele de precizie trebuie să fie mult mai strânse decât ceea ce poate oferi orice proces de turnare.
Cât durează un nou proiect de turnare personalizat de la desen la producția de masă?
De obicei 7 până la 12 săptămâni . Sculele durează 4 până la 8 săptămâni, pregătirea probei și inspecția primului articol durează 2 până la 3 săptămâni, iar producția de serie urmează aprobarea eșantionului. Un desen matur și o turnătorie cu scule interne scurtează această cronologie.
Poate fi transferată aceeași piesă de la un prototip de turnare în nisip la turnare sub presiune?
Da, dar geometria trebuie proiectată de la început pentru turnare sub presiune. Turnarea cu nisip permite pereți mai groși și fără curent; turnarea sub presiune necesită tiraj, grosime uniformă a peretelui și ejecție bună. Dacă planificați transferul din timp cu o turnătorie care oferă ambele procese, tranziția devine o simplă schimbare de scule.
Un cuvânt practic cu care să se încheie
Piese turnate personalizate din aluminiu sunt o modalitate dovedită de a produce piese ușoare, puternice și eficiente termic la scară, dar fiecare proiect reușește sau eșuează în detalii: selecția aliajului, potrivirea procesului, bugetul de toleranță și disciplina furnizorului. Gândirea excesivă la oricare dintre acestea în timp ce le ignori pe celelalte este cea mai rapidă modalitate de a întinde bugetul.
Începeți cu un desen complet, solicitați introducerea procesului și nu doar un preț și alegeți un furnizor care controlează împreună sculele, turnarea și prelucrarea. Dacă partea ta se află în stadiul în care o a doua opinie asupra procesului de casting ar ajuta, contactați echipa noastră de ingineri cu desenul tău; vă vom arăta ce este realist înainte de a vă angaja la scule.