 LIMBĂ


Acasă / Ştiri / Știri din industrie / Ghid de materiale de turnare a aluminiului: aliaje, proprietăți și selecție de turnare sub presiune
Desenul aterizează pe biroul tău cu nimic altceva decât „material de turnare din aluminiu” scris în blocul de material. Această frază nu este o specificație; este o categorie cu ramuri foarte diferite. Răspunsul compact pentru majoritatea cumpărătorilor este următorul: pentru turnarea sub presiune, ADC12 sau A380 va rezolva majoritatea aplicațiilor de carcasă, suport și acoperire. Pentru piesele structurale care trebuie să se îndoaie, să absoarbă impactul sau să suporte sarcini după sudare, A356 este punctul de plecare mai sigur. Motivul nu este preferința de marcă. Este modul în care fiecare aliaj se comportă la solidificare rapidă, cât de multă ductilitate poate oferi și cât costă prelucrarea la mașină și a suprafeței ulterior. Acest ghid parcurge aliajele, logica de selecție și greșelile care apar atunci când materialul este ales înainte de proces.
Ce este materialul de turnare din aluminiu?
Aluminiul pur nu este un material de turnare practic. Are fluiditate scăzută, se oxidează rapid și rezistența sa ca turnare este prea scăzută pentru majoritatea pieselor de inginerie. Prin urmare, aliajele de turnare sunt construite din aluminiu plus adaosuri deliberate care modifică comportamentul la topire și proprietățile mecanice finale.
Siliciul este adaosul dominant. Un aliaj de aluminiu cu 7–12% siliciu curge cu ușurință în secțiuni subțiri, se micșorează mai puțin în timp ce se solidifică și rezistă la rupere la cald. Cuprul adaugă rezistență la turnare și face ca materialul să fie tăiat curat în prelucrarea CNC. Magneziul generează întărire prin îmbătrânire și îmbunătățește rezistența la coroziune atunci când este combinat cu un tratament termic adecvat. Fierul este menținut în intervalul de 0,8–1,2% în aliajele de turnare sub presiune, deoarece suprimă lipirea pe suprafața matriței, deși fierul ridicat formează ace fragile care reduc alungirea.
De asemenea, merită să știți că expresia acoperă atât aliajele primare, care încep cu lingoul de topire, cât și aliajele secundare, care provin din aluminiu reciclat. ADC12, cel mai larg specificat material de turnare în instalațiile de turnare sub presiune din Asia, este de obicei un aliaj secundar. Aceasta este o practică normală; compoziția este controlată într-un interval publicat, iar impuritățile sunt gestionate pentru a se potrivi cu limitele JIS H5302, ASTM B85 sau specifice clientului.
Principalele familii de aliaje de turnare a aluminiului
Fiecare material de turnare din aluminiu aparține uneia dintre cele patru familii practice. Odată ce recunoașteți de ce familie are nevoie piesa dvs., alegerea aliajului devine mult mai ușoară.
Aliaje Al-Si-Cu: ADC12, A380, A383
Acestea sunt caii de lucru ale turnării sub presiune la înaltă presiune. Siliciul se află între 8% și 12%, în timp ce cuprul rămâne între 1,5% și 3,5%. Cuprul crește rezistența la turnare și îmbunătățește prelucrarea. A383 ridică siliciul și coboară ușor cuprul pentru a reduce lipirea matrițelor, ceea ce este util pentru matrițele cu miez lung și subțire. Dacă faceți volume mari de carcase, suporturi, capace sau corpuri pompe de ulei, această familie este implicită.
Aliaje Al-Si-Mg: A356, A357
Când piesa finită trebuie să se îndoaie, să absoarbă energia de impact sau să fie sudată, A356 și A357 sunt de obicei mai bune decât ADC12. Conțin aproximativ 7% siliciu și 0,3–0,7% magneziu. În condiția T6, limita lor de curgere este comparabilă cu ADC12, în timp ce alungirea este semnificativ mai mare. Aceste aliaje se toarnă bine la presiune mai mică și sunt utilizate în turnarea la presiune joasă și gravitațională pentru roți, părți structurale ale șasiului și componente ale osiilor.
Aliaje Al-Mg: A514, EN AC-AlMg5Si
Acolo unde rezistența la coroziune și o suprafață anodizată strălucitoare contează, aliajele Al-Mg ies în evidență. Nivelurile de magneziu în jur de 5% oferă o rezistență excelentă la apa de mare și la substanțele chimice ușoare. Cu toate acestea, fluiditatea lor este mai mică, iar topitura se oxidează mai ușor, astfel încât sunt mai pretențioși în turnătorie. Folosiți-le pentru feronerie marine, echipamente alimentare și carcase decorative.
Aliaje hiperutectice Al-Si: A390
La peste 15% siliciu, particulele primare de siliciu oferă o rezistență remarcabilă la uzură și un coeficient scăzut de dilatare termică. A390 este comun în blocurile motoare și cilindrii compresorului. Este mai greu de prelucrat și necesită unelte speciale; nu o specificați decât dacă rezistența la uzură este factorul decisiv.
Compararea materialelor comune de turnare din aluminiu
Tabelul de mai jos enumeră materialele tipice de turnare din aluminiu utilizate pentru turnarea la presiune înaltă, joasă presiune și gravitațională. Valorile reprezintă bare de testare turnate separat; Proprietățile reale într-o turnare de producție depind de grosimea peretelui, viteza de răcire și tratamentul termic. Surse: JIS H5302, ASTM B85 și fișe de date tipice ale furnizorilor de aliaje.
| Aliaj | Si % | Cu % | Mg % | UTS MPa | alungire % | Proces tipic |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravitație |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravitație |
Cum să alegi materialul potrivit de turnare din aluminiu
Începeți cu condiția de service, apoi lucrați înapoi. Această secvență previne cea mai frecventă greșeală: alegerea mai întâi a unui aliaj ieftin și descoperirea mai târziu că nu poate trece un test de oboseală sau de presiune.
- Decideți mai întâi procesul de turnare. Pereții subțiri, volum mare și toleranțe strânse indică turnarea sub presiune la înaltă presiune și aliajele Al-Si-Cu. Piesele mari sau structurale indică turnarea la presiune joasă sau gravitațională și aliajele Al-Si-Mg.
- Definiți cerințele de alungire și impact. Dacă este necesară o alungire de peste 5%, aliajele standard HPDC precum ADC12 vor avea probleme. A356-T6 sau clasele HPDC ductile sunt alegeri mai bune.
- Verificați etanșeitatea la presiune. Vasele de ulei, corpurile supapelor și colectoarele hidraulice au nevoie de material bogat în siliciu cu conținut controlat de gaz. A413 și A356 de joasă presiune sunt populare pentru aceste cazuri.
- Luați în considerare temperatura de funcționare. Pentru piesele din apropierea blocurilor motoare sau în sistemele electrice, conductivitatea termică și rezistența la fluaj pot fi mai importante decât limita de curgere statică.
- Uită-te la traseul de finisare a suprafeței. Pentru anodizare, cupru scăzut și zinc scăzut contează foarte mult. ADC12 anodizează mai închis și mai puțin uniform decât aliajele Al-Mg.
- Estimați costul de prelucrare. Aliajele cu purtători de cupru prelucrați în așchii scurte și păstrează bine toleranțele. Aliajele hiperutectice distrug sculele standard și necesită inserții speciale.
Ca regulă generală:
- Carcasă simplă cu perete subțire, volum mare: ADC12 sau A380.
- Consola structurală care va fi sudată sau îndoită: A356.
- Vas etanș la presiune sau carcasă etanșă la ulei: A413 sau A356 de joasă presiune.
- Suprafață de uzură sub piston sau cilindru: A390.
Turnare sub presiune de înaltă presiune vs materiale de turnare la presiune joasă
Același material de turnare din aluminiu este rareori optim atât pentru turnarea sub presiune de înaltă presiune, cât și pentru turnarea sub presiune la joasă presiune. HPDC umple matrița în milisecunde la presiune ridicată, ceea ce vă permite să turnați pereți de 1,5–3 mm, dar captează și aerul. Aliajele standard HPDC, cum ar fi ADC12, oferă, prin urmare, doar 1-4% alungire, deoarece porozitatea internă limitează ductilitatea. Turnarea la presiune joasă se umple mai lent, solidificarea este alimentată dintr-un colț, iar turnarea este suficient de densă pentru a accepta tratamentul termic T6.
- HPDC se potrivește formelor complexe, pereților subțiri și ratelor de producție ridicate. ADC12, A380 și gradele ductile asistate de vid sunt gama standard de materiale.
- LPDC produce piese mai dense, sudabile, tratabile termic, cu o ductilitate mai mare. A356 și A357 sunt punctele de plecare tipice.
- Turnare cu matriță permanentă gravitațională se așează între cele două și se potrivește formelor simple care necesită proprietăți T6.
Înțelegerea modului în care procesul modifică comportamentul materialului este esențială. Un producător care rulează ambele rute, cum ar fi o fabrică cu linii HPDC și LPDC, poate potrivi aliajul cu piesa în loc să forțeze piesa într-un singur proces. Pentru detalii despre procesul de bază, consultați această prezentare tehnică a turnare sub presiune de aluminiu .
Comportamentul materialului de turnare a aluminiului la prelucrare și tratarea suprafețelor
Turnarea nu se termină la turnătorie. Cele mai multe piese turnate sub presiune merg la prelucrarea CNC și la tratarea suprafeței, iar materialul determină cât de ușor este.
- Prelucrabilitate: Aliajele Al-Si-Cu oferă așchii scurte sparte și un finisaj excelent al suprafeței la sculele standard din carbură. Aliajele de înaltă ductilitate produc așchii lungi, stringoase și sunt mai greu de păstrat toleranța. Aliajele hiperutectice uzează sculele rapid și pot necesita inserții de diamant policristalin.
- Anodizare: Pentru un finisaj anodizat clar, strălucitor, evitați un conținut ridicat de cupru și zinc. Aliajele Al-Mg produc cele mai curate pelicule.
- Conductivitate termica: Pentru radiatoarele cu LED-uri și plăcile de răcire EV, conductivitatea termică este un factor cheie de selecție. Aluminiul pur este aproape de 230 W/m·K; ADC12 este de aproximativ 96 W/m·K; A356-T6 este în jur de 151 W/m·K.
| Aliaj | Stare | Conductivitate termică (W/m·K) |
|---|---|---|
| ADC12 | As-turnat | 96 |
| A380 | As-turnat | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Aplicații din industrie și exemple din lumea reală
Deoarece aliajul conduce performanța, aplicația determină materialul. În producția proprie, aceeași regulă apare în fiecare sector pe care îl servim, de la piese de motoare auto până la cutii de viteze agricole.
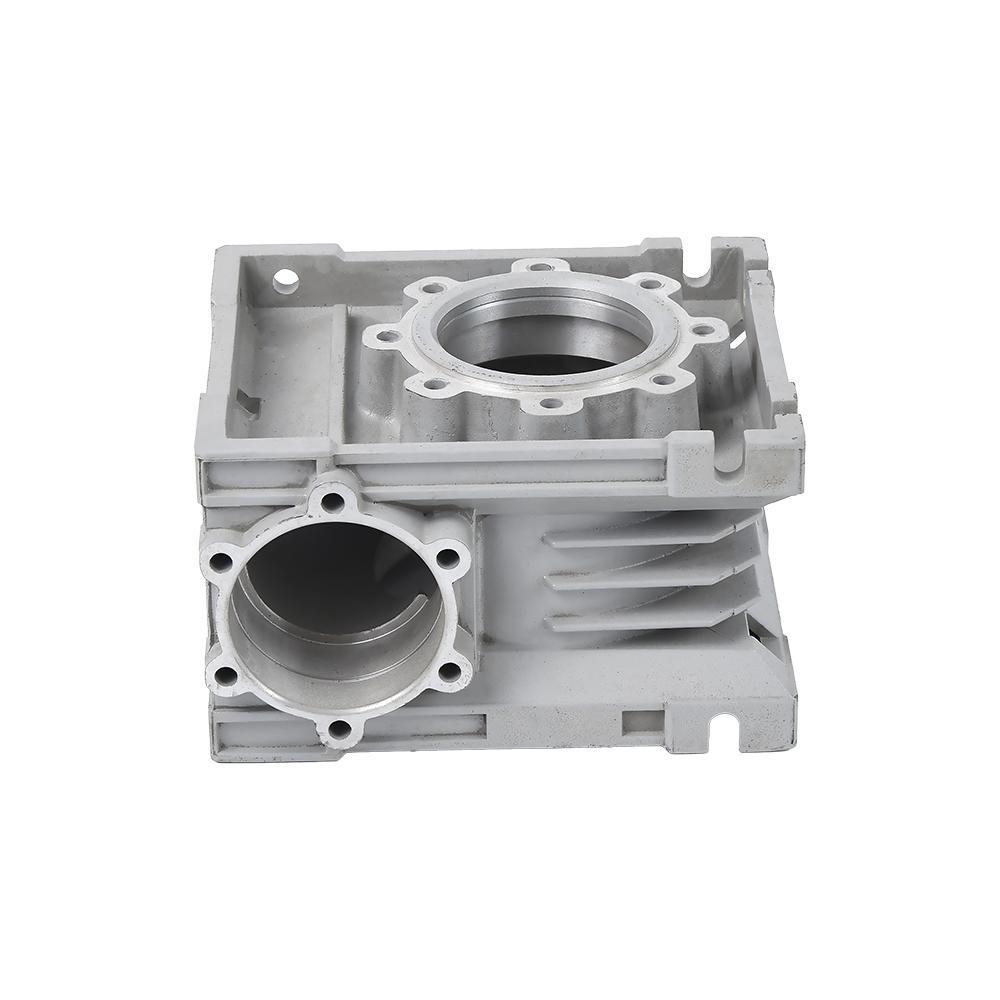
- Componentele motorului auto: capace de chiulasa, corpuri pompe de ulei, carcase pompe de apa, suporturi de rulmenti. Cele mai multe sunt fabricate din ADC12 sau A380 pentru cost, prelucrabilitate și etanșeitate la presiune.
 Piese din aluminiu pentru cilindri auto pentru performanță ridicată Fabricate din aluminiu turnat sub presiune, aceste piese ale cilindrilor motorului oferă rezistență și disipare a căldurii pentru aplicații auto. Asociați-le cu principiul de selecție a materialelor discutat mai sus pentru a vă evalua propriul caz de utilizare. Vizualizare produs →
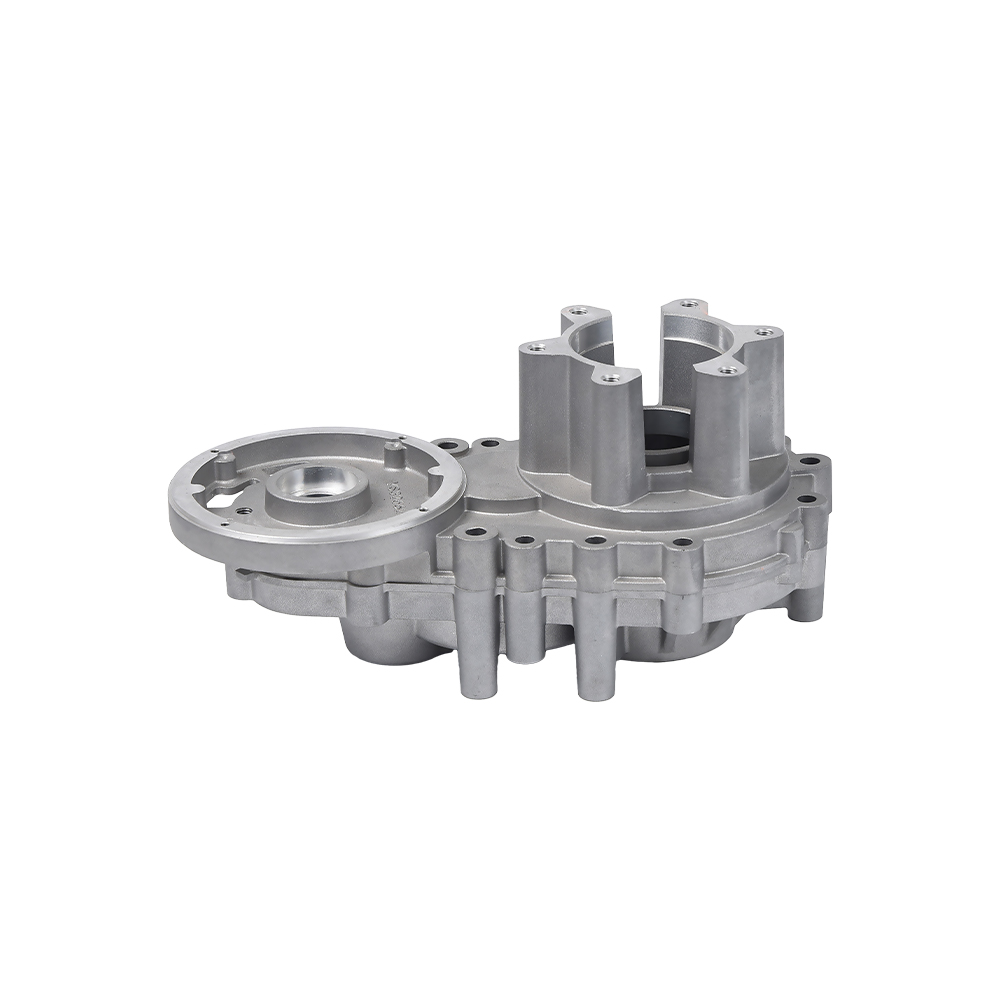
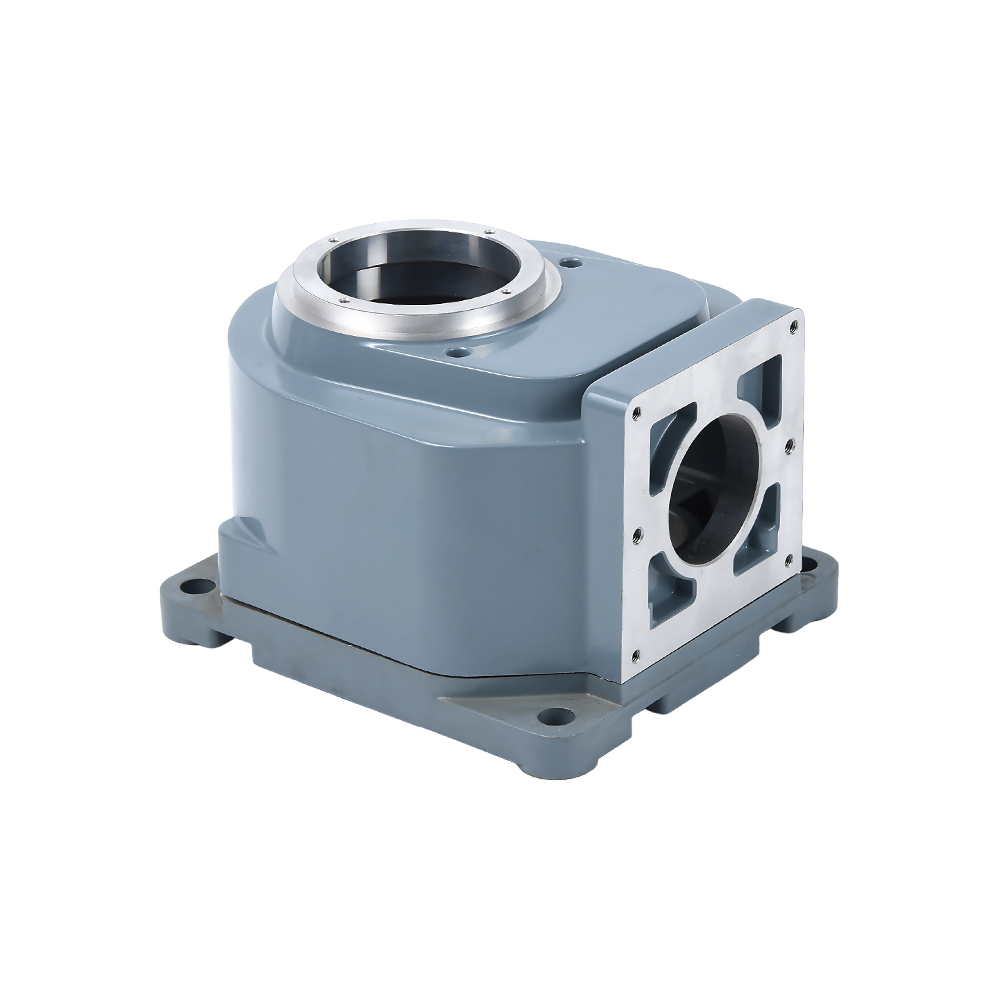
- Carcase transmisie și cutie de viteze: acestea au nevoie de rigiditate, stabilitate dimensională și etanșeitate la ulei. ADC12 cu porozitate controlată sau A356 în turnare la presiune joasă sunt ambele utilizate, în funcție de cazul de sarcină.
 Carcasa cutiei de viteze din aluminiu turnat sub presiune pentru durabilitate Această carcasă cutie de viteze folosește turnarea sub presiune din aluminiu pentru a reduce greutatea, menținând în același timp integritatea structurală. Ideal pentru cei care compară rutele de turnare, așa cum este evidențiat în următoarea notă tehnică. Vizualizare produs →
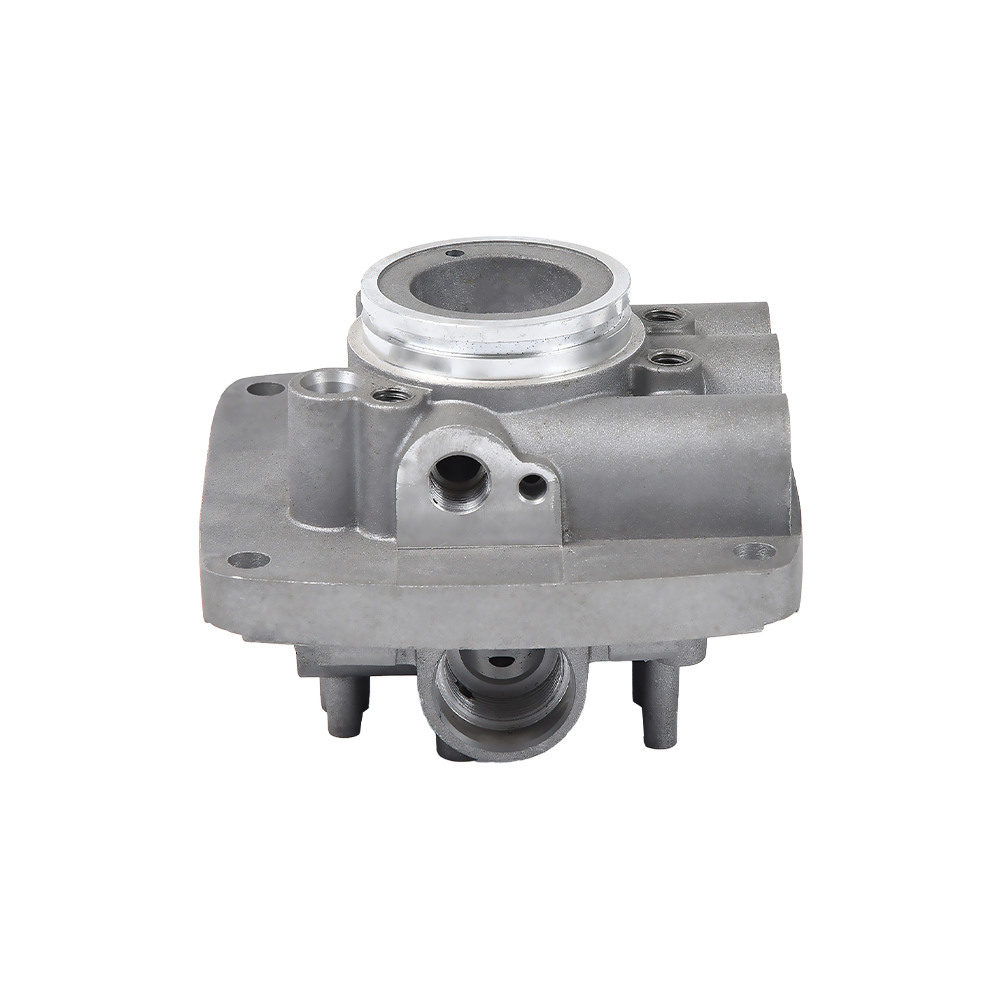
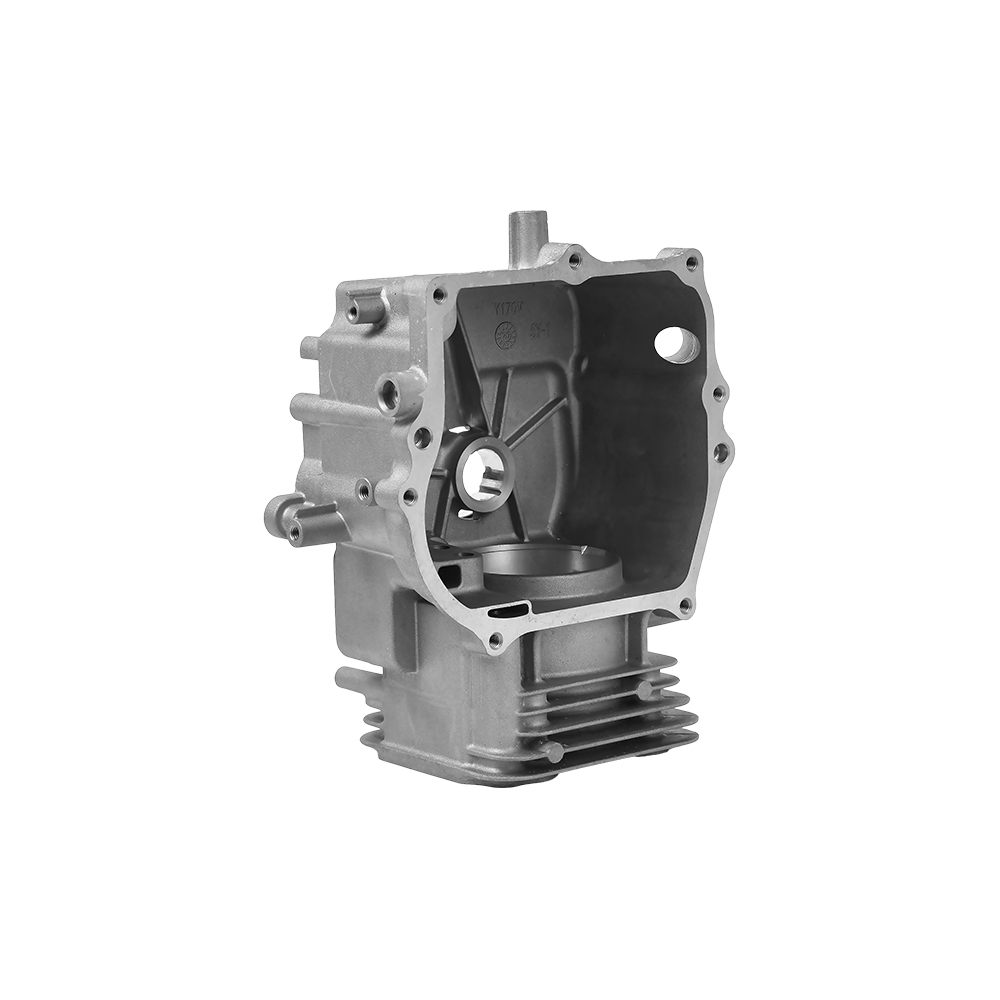
- Supape hidraulice și componente pneumatice: etanșeitatea la presiune și prelucrarea bună sunt prioritățile. Aliajele Al-Si-Cu cu conținut ridicat de siliciu sunt obișnuite, în timp ce A356 de joasă presiune este utilizat pentru corpurile de supape mai dense.
 Supapă hidraulică turnată sub presiune din aluminiu pentru precizie O supapă hidraulică de precizie produsă prin turnare sub presiune a aluminiului, oferind un control fiabil al fluidului. Paragrafele din jur subliniază performanța condusă de aliaje, făcând din acesta un exemplu relevant pentru evaluarea dvs. Vizualizare produs →
- Cartere motociclete și cutii de transmisie: pereți subțiri combinați cu sarcini de vibrație; ADC12 sau A383 este tipic.
- Cutii de viteze agricole: cutiile de viteze micro motocultoare și piesele de transplant de orez sunt expuse la impact și murdărie; ductilitatea și rezistența la coroziune contează.
- Substraturi noi de disipare a căldurii vehiculelor cu energie: nivelurile controlate de cupru și fier ajută la conductivitate și planeitate.
- Casă inteligentă și accesorii medicale: calitatea suprafeței și repetabilitatea dimensională conduc la alegerea aliajului.
Pentru cumpărătorii care cântăresc dacă această rută este potrivită, avantajele turnării sub presiune a aluminiului sunt rezumate într-o notă tehnică separată.
Standarde și echivalente de specificații
Un desen de turnare specifică adesea un aliaj prin numărul JIS și altul după desemnarea ASTM sau EN AC. Posibilitatea de a face referințe încrucișate evită greșelile costisitoare în achiziții. Tabelul de mai jos oferă echivalente funcționale apropiate pentru clasele comune.
| Nume comun | JIS | ASTM | EN AC | Proces tipic |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 similar | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravitație |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Gravitație |
| A413 | ADC12 flux similar | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Defecte comune de turnare legate de alegerea materialului
Alegerea materialului determină câte dintre aceste defecte vor apărea într-o turnare. Acesta este motivul pentru care o revizuire a materialului ar trebui să aibă loc înainte de tăierea sculei, nu după ce prima probă revine.
- Porozitatea gazului: cauzate de hidrogenul dizolvat și aerul prins. Aliajele de siliciu mai mari reduc porozitatea de contracție, dar porozitatea gazului rămâne; asistența la vid sau o viteză mai mică de umplere este soluția procesului.
- Porozitate de contracție: apare în ultimele secțiuni pentru a se solidifica. Aliajele cu rulment de cupru au un interval de îngheț mai lung, ceea ce face contracția mai greu de alimentat. A356 cu un design adecvat de alimentare este mai îngăduitor.
- Lipirea matrițelor: turnarea se lipește de suprafața matriței. Fierul peste 0,8% este păstrat intenționat în aliajele de turnare sub presiune pentru a reduce această problemă, deși excesul de fier creează faze fragile.
- Închidere la rece: flux slab de material și filme de oxid. Aliajele cu conținut ridicat de siliciu reduc riscul deoarece rămân fluide mai mult timp; Temperatura mai mare a matriței ajută, de asemenea.
- Incluziuni de oxid: mai frecvent în aliajele Al-Mg unde magneziul se oxidează cu ușurință la temperatura de topire. Manipularea atentă a topiturii și filtrarea sunt esențiale.
Considerații privind costurile și achizițiile pentru materialul de turnare din aluminiu
Prețul aliajului este doar o parte din costul real. Prelucrarea, deșeurile, randamentul procesului și reprelucrarea contează de obicei mai mult într-un program de producție.
- Pret aliaj: ADC12 este cea mai ieftină alegere comună. A356 costă mai mult, iar A390 sau clasele speciale HPDC ductile costă mult mai mult.
- Prelucrare secundara: aliajele cu rulment de cupru se transforma in așchii scurte, reducând timpul ciclului și uzura sculei. Aliajele hiperutectice necesită scule premium.
- Controlul rebuturilor: returnările interne de la turnarea sub presiune ar trebui să fie retopite în rapoarte controlate; prea multă deșeuri reciclate crește conținutul de fier.
- Integrarea furnizorilor: un producător cu matrițe interne, turnare sub presiune și prelucrare CNC poate rezolva mai rapid problemele legate de material. Dacă aceeași fabrică rulează atât turnare la înaltă presiune, cât și la joasă presiune, materialul poate fi adaptat piesei, mai degrabă decât forțarea piesei într-un singur proces.
- Consecvență: pentru piese de volum mare, confirmați că furnizorul menține intervalul de compoziție și monitorizează în mod regulat proprietățile mecanice.
Întrebări frecvente despre materialul de turnare din aluminiu
Care este cel mai comun material de turnare din aluminiu?
ADC12 în sistemul JIS și A380 în sistemul ASTM sunt cele mai comune materiale de turnare sub presiune de înaltă presiune. Ambele aparțin familiei Al-Si-Cu și acoperă o gamă largă de carcase, console și capace structurale.
Care este diferența dintre ADC12 și A356?
ADC12 este optimizat pentru turnarea sub presiune la înaltă presiune: umple pereții subțiri, rezistă la lipirea matrițelor și se mașinează bine, dar are o ductilitate limitată. A356 este un aliaj Al-Si-Mg care poate fi tratat termic la T6, oferind o alungire mult mai mare și o sudabilitate mai bună.
Piesele turnate sub presiune din aluminiu pot fi tratate termic?
Piesele turnate sub presiune standard de înaltă presiune conțin gaz prins, astfel încât un tratament termic T6 poate provoca blistere și suprafețe distorsionate. Dacă este necesar un tratament termic, alegeți turnarea la presiune joasă cu A356 sau utilizați HPDC asistat de vid cu un aliaj ductil dedicat.
Ce material de turnare din aluminiu este cel mai bun pentru pereții subțiri?
Aliajele cu siliciu aproape de 12%, cum ar fi A413 sau ADC12, au cea mai bună fluiditate. Grosimea peretelui sub 1,5 mm necesită încă un control atent al procesului, inclusiv temperatura matriței, viteza de injectare și aerisire.
De ce se adaugă cuprul aliajelor de turnare a aluminiului?
Cuprul crește rezistența la turnare și îmbunătățește prelucrabilitatea, dar reduce rezistența la coroziune. Aliajele care conțin cupru nu ar trebui alese pentru medii marine sau puternic chimice decât dacă sunt protejate de o acoperire.
Care aliaj oferă cea mai bună suprafață anodizată?
Aliajele Al-Mg, cum ar fi A514, anodizează cu un finisaj strălucitor și clar. ADC12 cu cupru ridicat anodizează mai închis la culoare și cu mai puțină consistență. Dacă anodizarea decorativă face parte din specificație, revizuiți aliajul înainte de a începe prelucrarea.
Materialul de turnare de aluminiu potrivit nu este cel cu cel mai mare număr într-o fișă de date. Este cea care se potrivește cu procesul și cu condiția de service. Începeți cu grosimea peretelui și volumul de producție, apoi setați cerințele mecanice și, în final, comparați aliajele cu costul total. Dacă aveți un desen și aveți nevoie de o recomandare directă, cea mai rapidă cale este să discutați cu un producător de turnare care execută atât linii de înaltă presiune, cât și de joasă presiune.